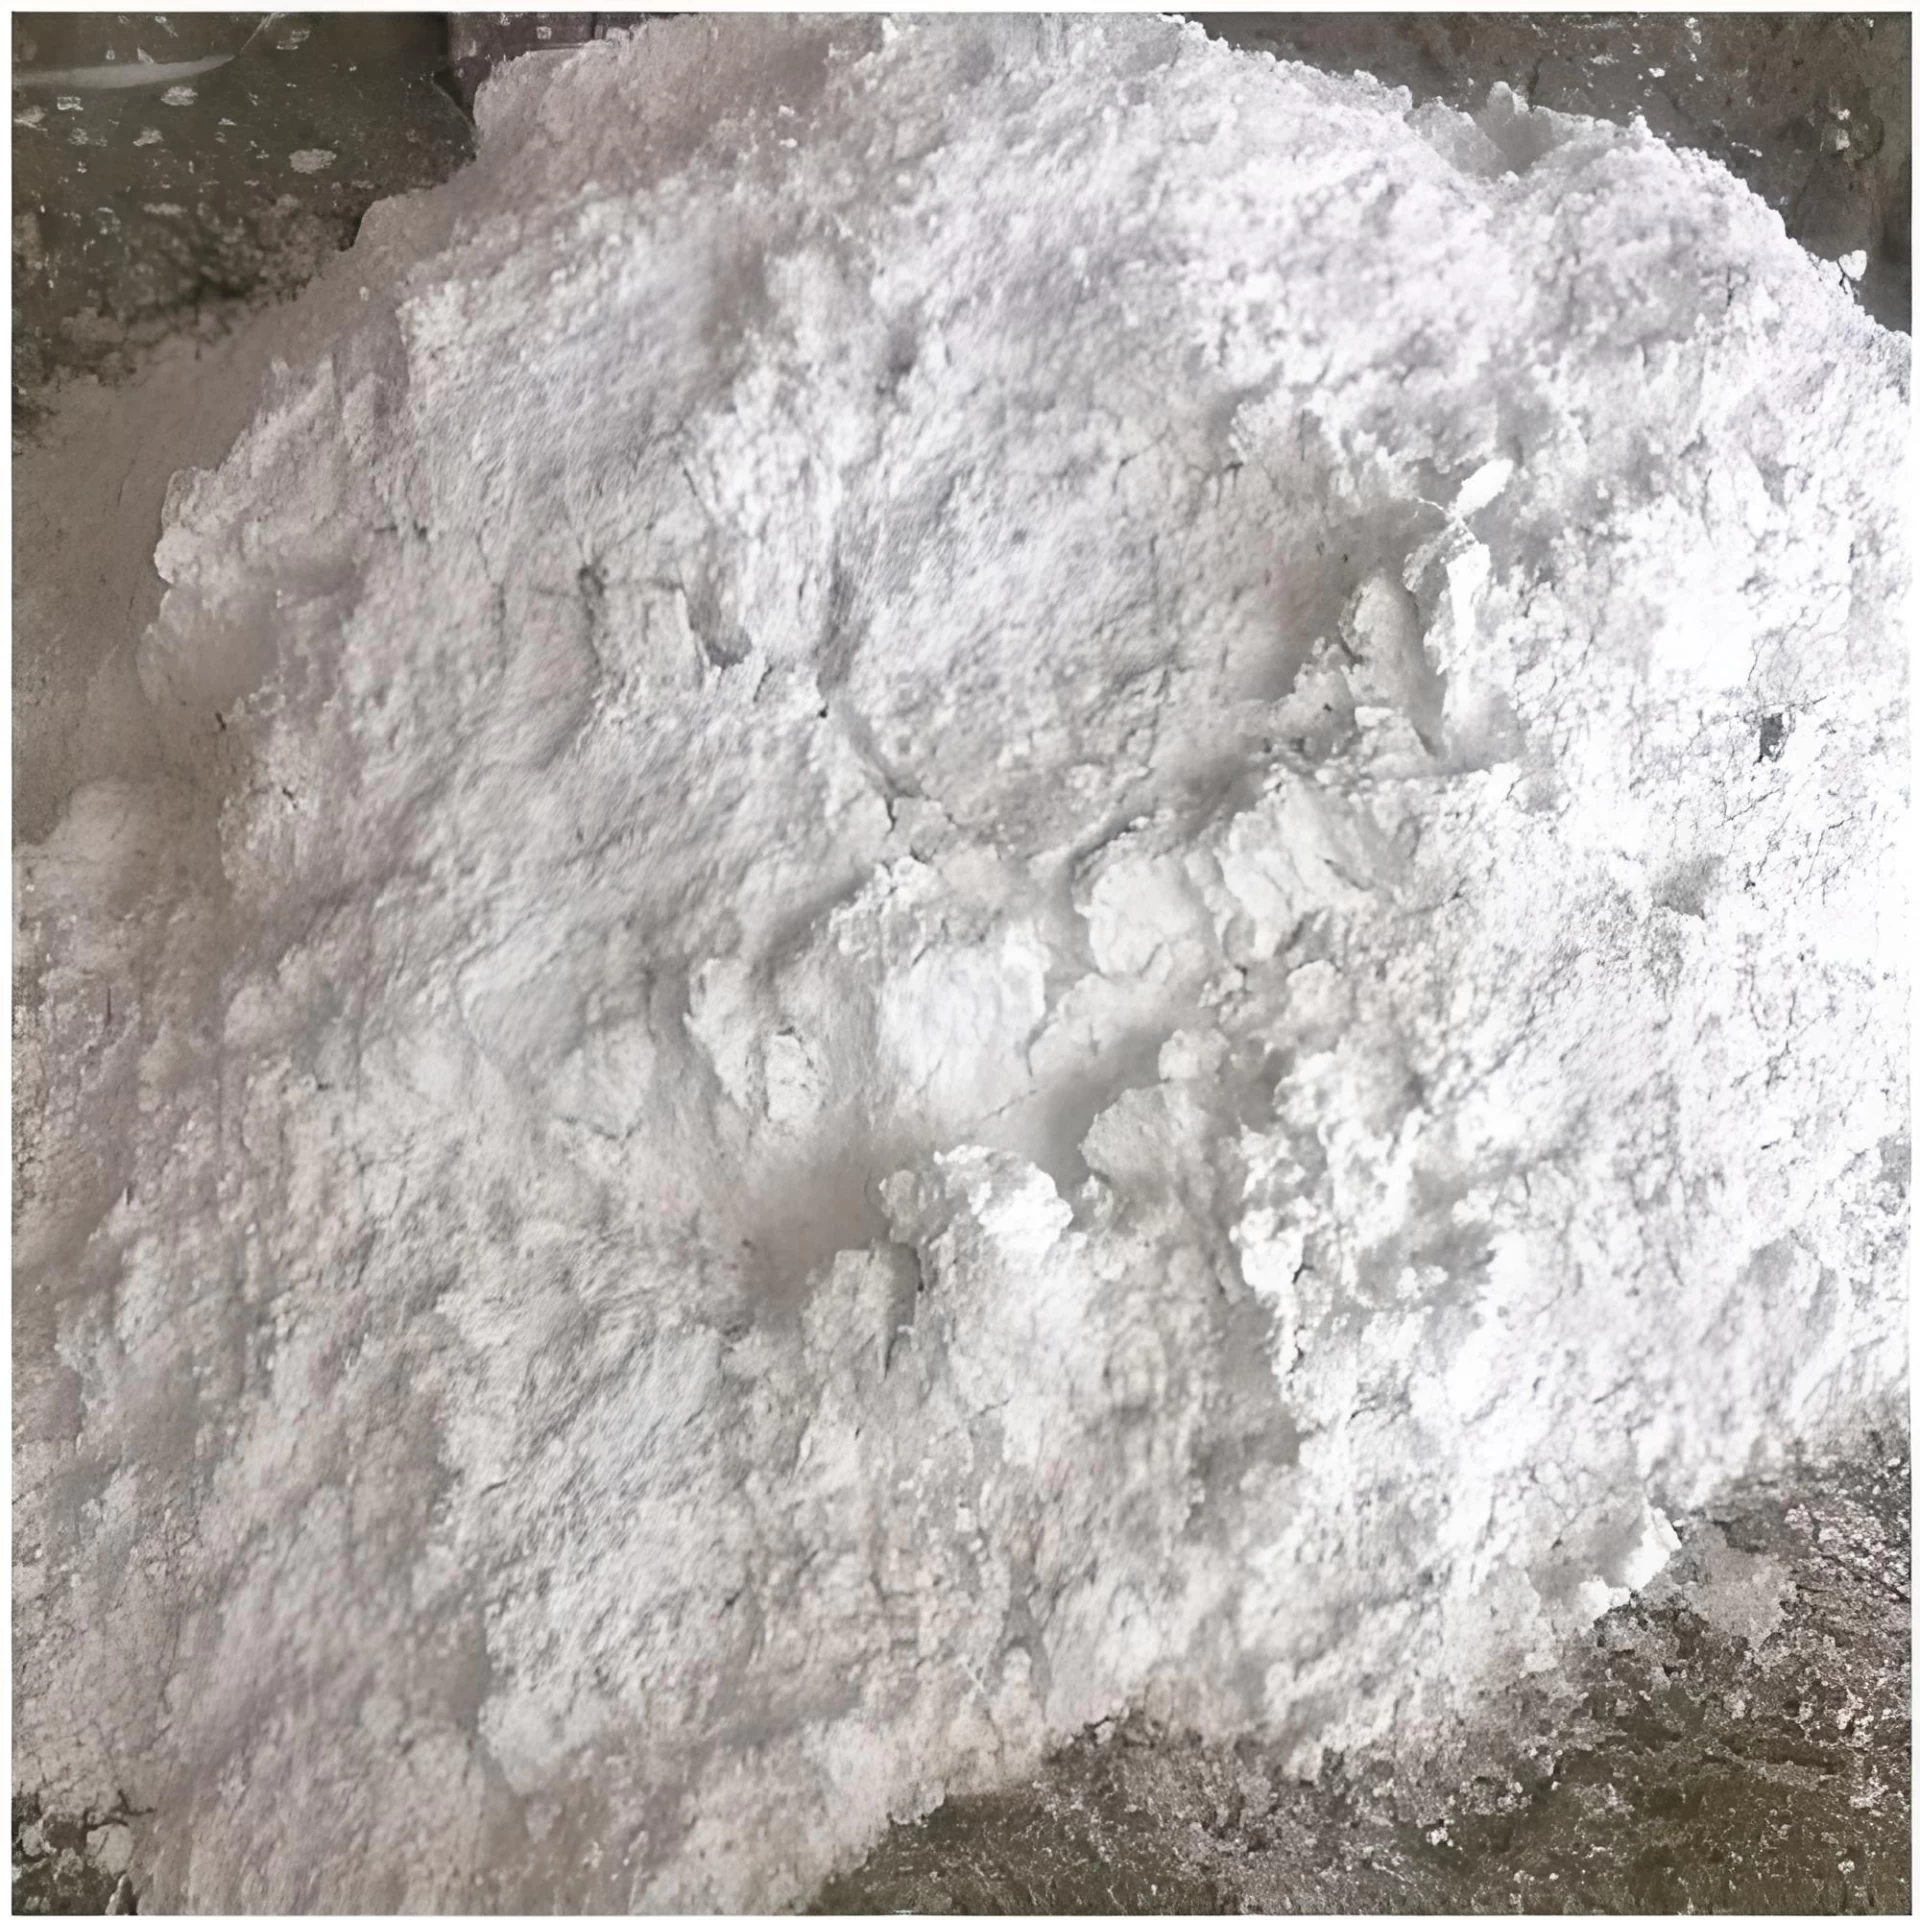
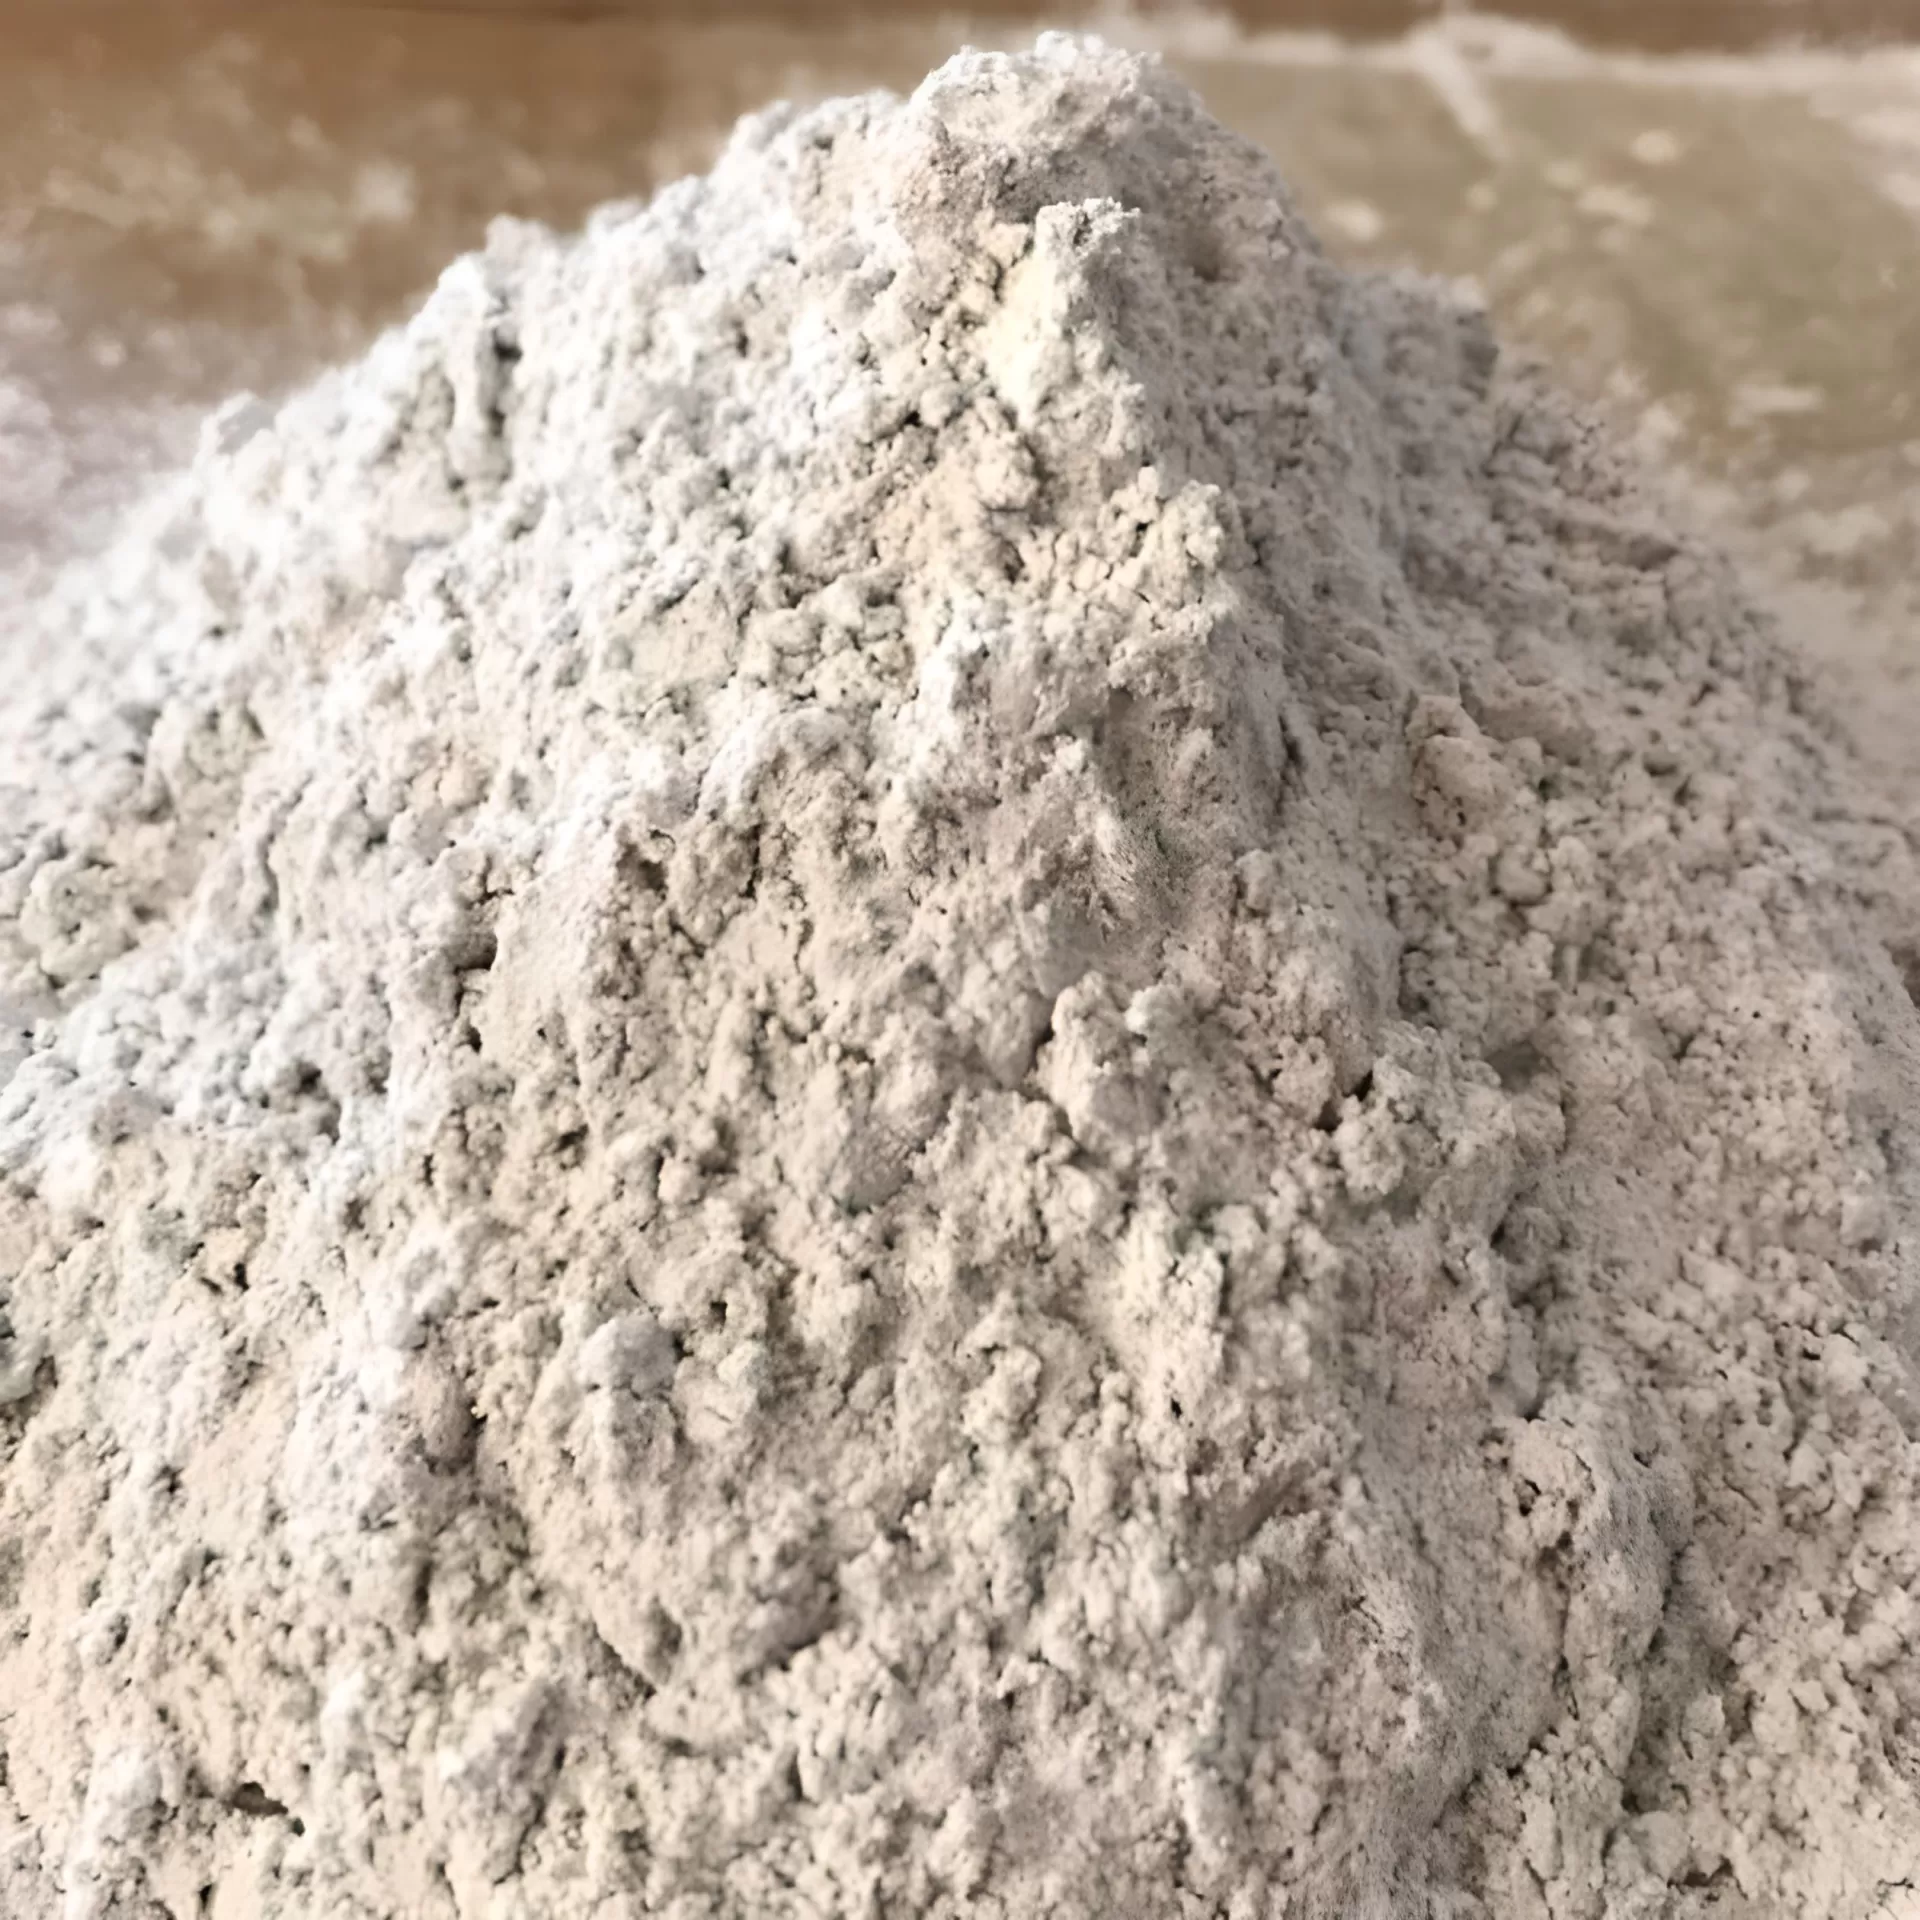
Les projets d'infrastructure modernes exigent une durabilité accrue, une réduction de la fissuration thermique et une empreinte carbone plus faible. Répondre à ces spécifications strictes nécessite des ajustements intelligents de la formulation du mélange. Le laitier granulé de haut fourneau Ground Granulated (GGBS) est devenu un composant essentiel de la production contemporaine de béton prêt à l'emploi.
Pour les ingénieurs civils, les consultants en structure et les chefs de projet, l'utilisation du GGBS n'est plus seulement un choix environnemental. C'est une décision technique stratégique. Si vous planifiez votre prochain développement commercial ou votre prochaine phase d'infrastructure civile, contactez Golden Fortune dès aujourd'hui pour discuter de formulations sur mesure et sécuriser des livraisons de lots fiables.
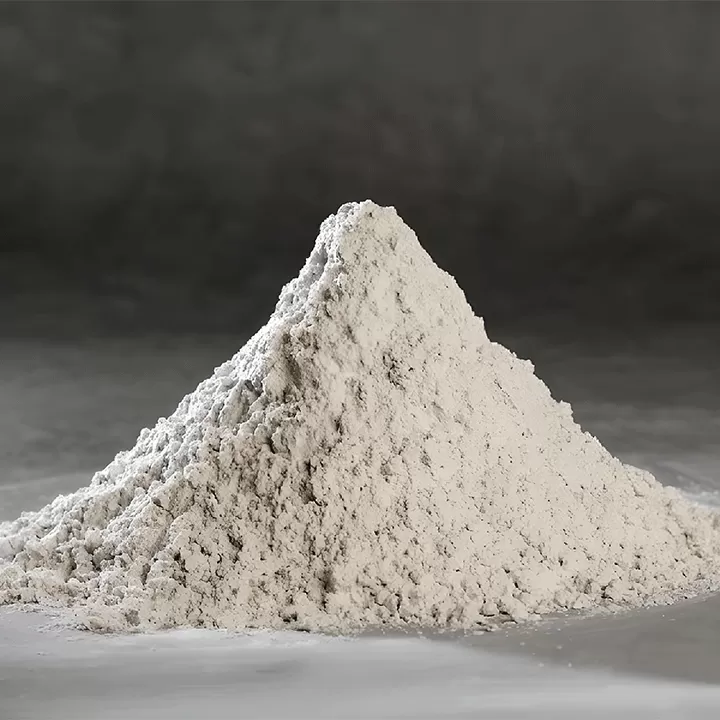
Comprendre le GGBS : origine et chimie des matériaux
Le GGBS est un liant hydraulique produit comme sous-produit de la fabrication du fer. Les hauts fourneaux font fondre le minerai de fer, le coke et les fondants calcaires à des températures atteignant 1500 degrés Celsius. Le laitier fondu qui en résulte flotte au-dessus du fer liquide.
Les techniciens séparent ce laitier et le trempent immédiatement avec des jets d'eau à haute pression. Ce processus de refroidissement rapide est appelé granulation. La trempe rapide empêche la cristallisation, produisant un matériau vitreux et granulaire chargé de propriétés hydrauliques latentes.
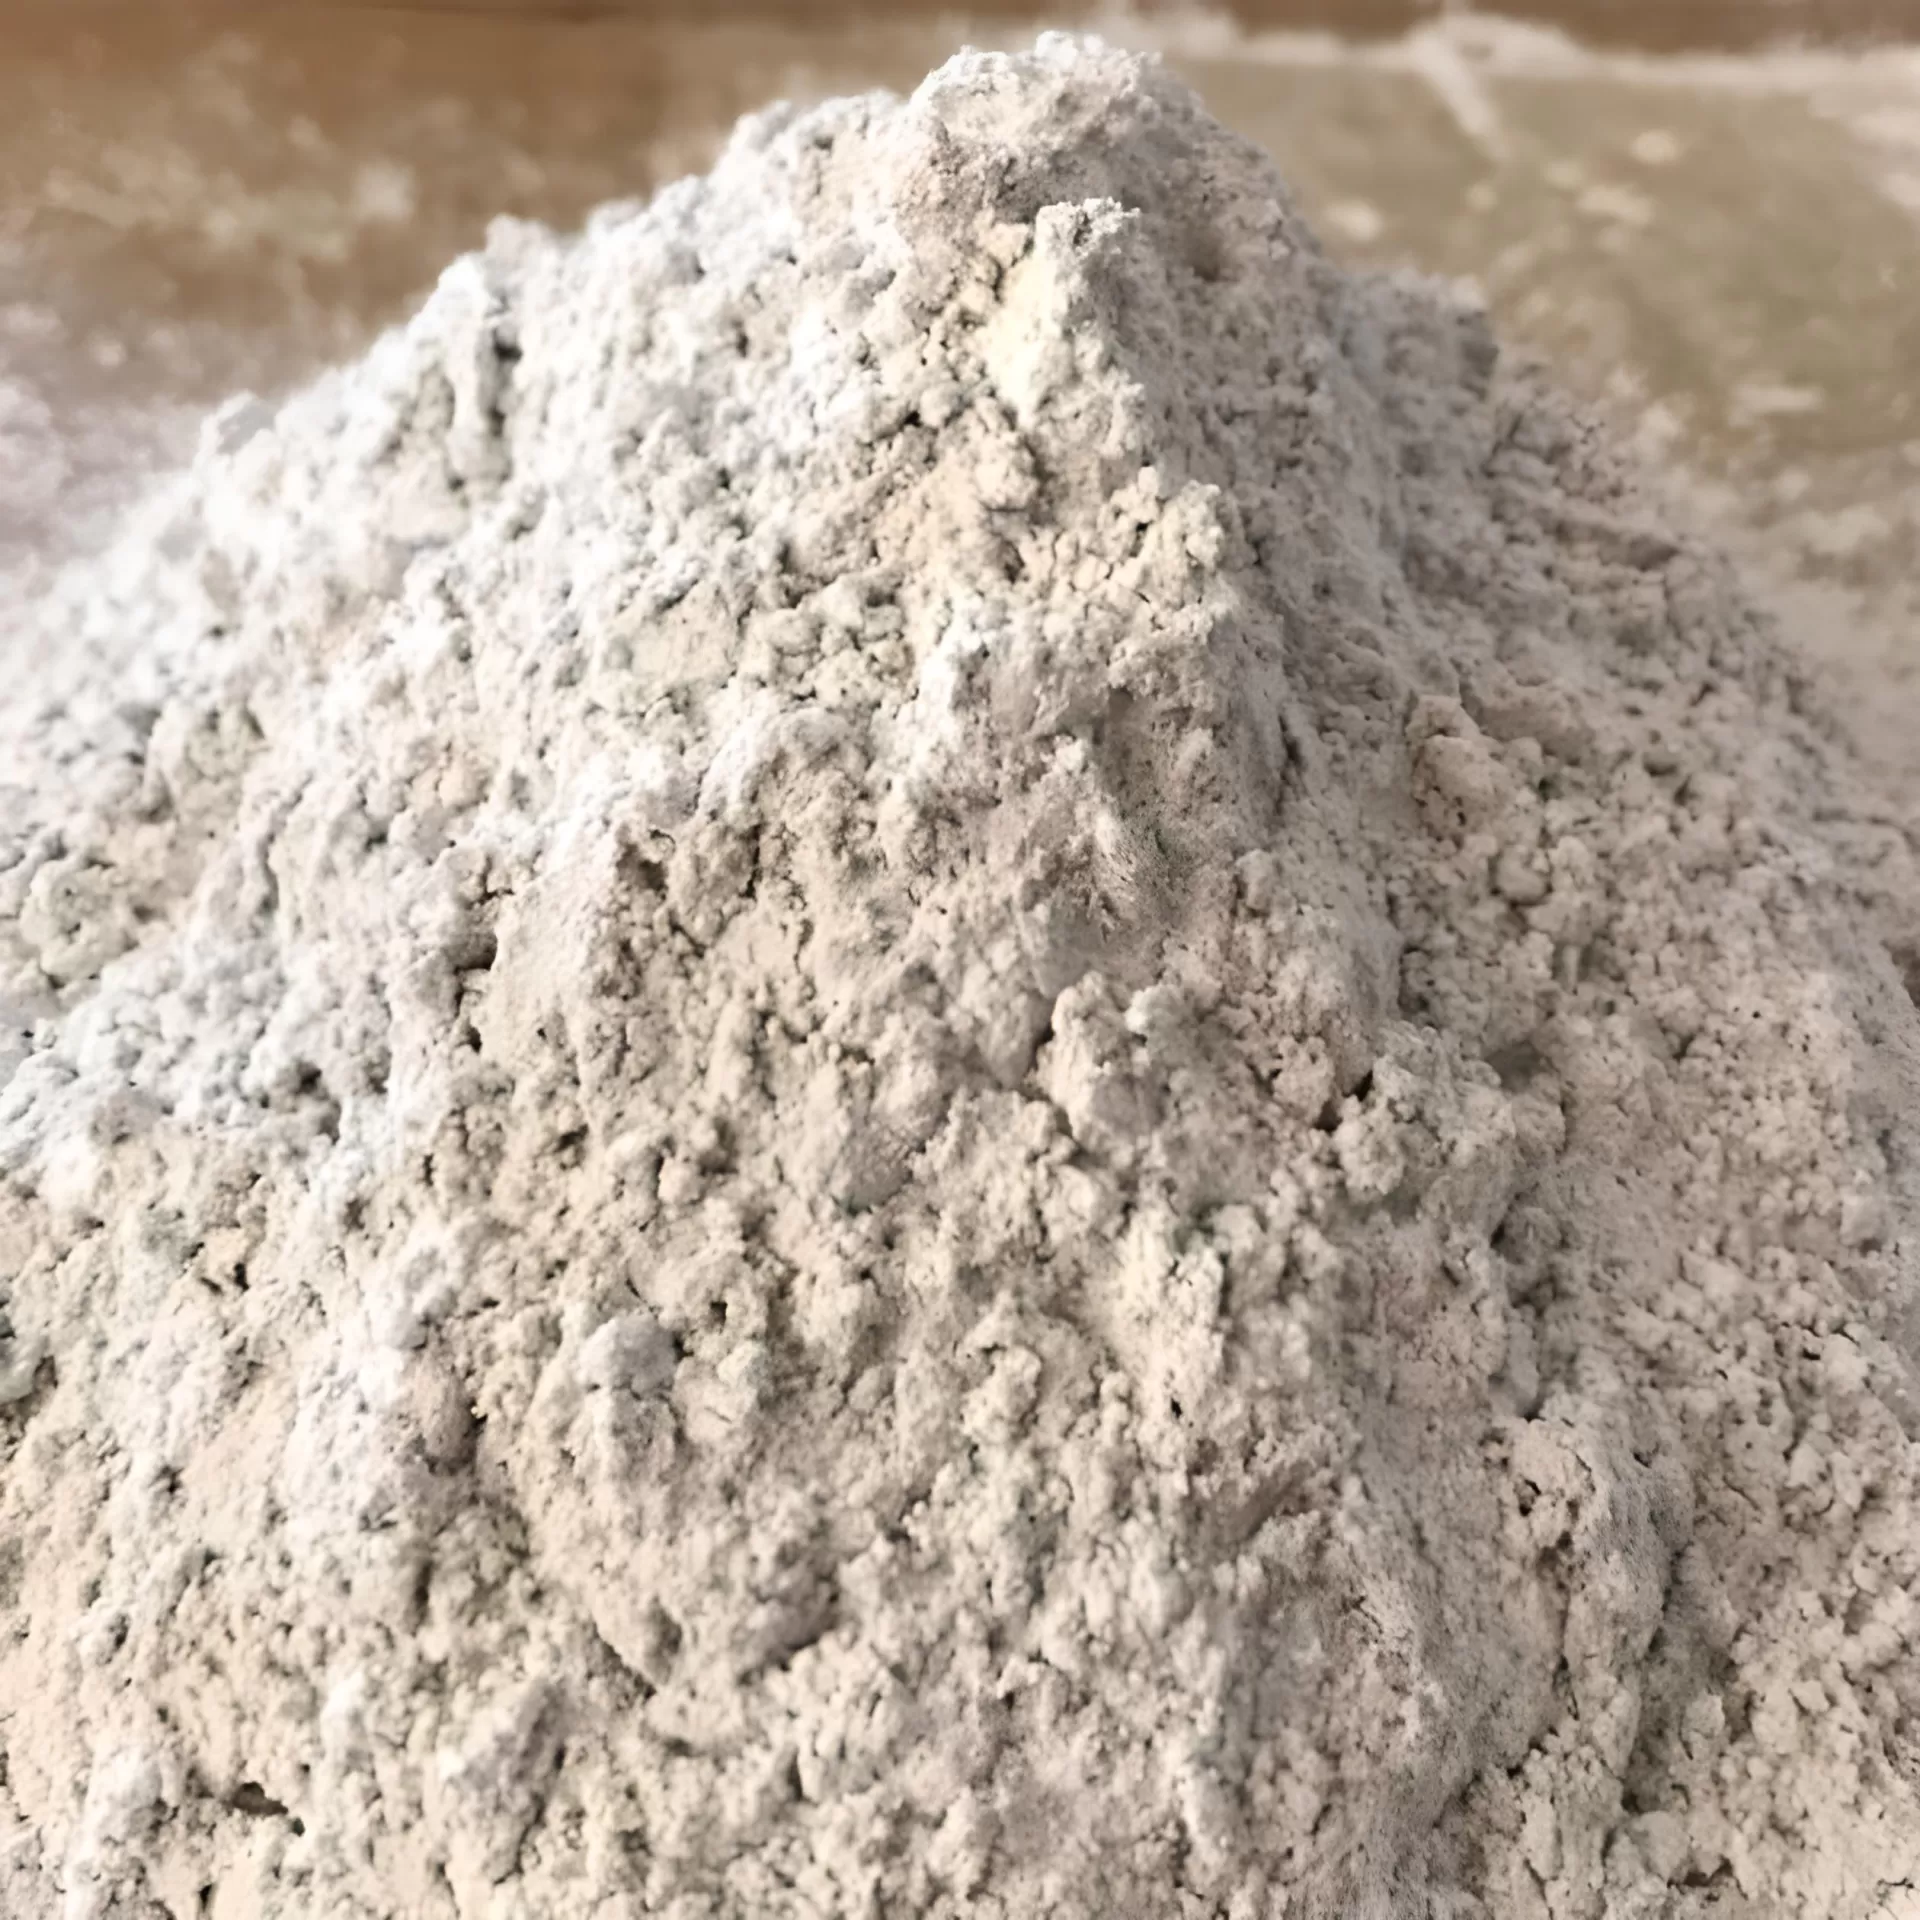
Les granulés trempés sont séchés puis broyés en une poudre fine dans des broyeurs à boulets ou des broyeurs verticaux à rouleaux. La poudre obtenue est beaucoup plus fine que le ciment Portland standard, dépassant généralement 350 à 450 m²/kg de surface spécifique selon les spécifications de la norme ASTM C989.
Les principaux constituants chimiques du GGBS comprennent :
- Oxyde de calcium (CaO) : Généralement de 30 % à 45 %, fournissant la basicité nécessaire aux réactions cementitious.
- Dioxyde de silicium (SiO₂) : Environ 30 % à 38 %, ce qui alimente le mécanisme d'hydratation secondaire.
- Oxyde d'aluminium (Al₂O₃) : Entre 7 % et 15 %, contribuant à la formation du réseau à un âge précoce et à la liaison chimique.
- Oxyde de magnésium (MgO) : Environ 4 % à 10 %, s'intégrant en toute sécurité dans les phases silicatées sans provoquer d'instabilité.
Contrairement aux fly ash classiques, qui agissent strictement comme pouzzolane, le laitier possède des caractéristiques hydrauliques latentes. Il peut s'hydrater seul en présence d'eau, mais réagit beaucoup trop lentement sans activateur. Le ciment Ordinary Portland fournit le déclencheur chimique nécessaire pour amorcer cette réaction.
Le mécanisme d'hydratation dans le RMC Concrete
Pour utiliser efficacement le GGBS dans les centrales à béton prêt à l'emploi, les ingénieurs doivent comprendre comment il s'hydrate aux côtés du ciment Portland. Le ciment Ordinary Portland cement (OPC) réagit avec l'eau pour former un gel de silicate de calcium hydraté (C-S-H) et de l'hydroxyde de calcium ($Ca(OH)_2$).
L'hydroxyde de calcium représente environ 20 % à 25 % du volume de la pâte de ciment hydratée. Il n'offre aucune résistance structurelle. Pire encore, il se dissout facilement dans les environnements acides ou riches en sulfates, laissant derrière lui des canaux poreux.
Lorsque les centrales de malaxage incorporent du GGBS dans le RMC concrete, le laitier consomme cet hydroxyde de calcium libre. L'alcalinité de la solution interstitielle décompose le réseau vitreux du laitier, déclenchant une réaction d'hydratation secondaire.
Cette réaction crée un gel de silicate de calcium hydraté supplémentaire et plus dense (souvent classé C-A-S-H en raison de l'aluminium incorporé). Ce gel secondaire remplit les vides microscopiques dans toute la matrice. Le béton développe au fil du temps une microstructure plus compacte et moins perméable.
La littérature technique détaillée documentée sur la page Wikipédia consacrée au laitier de haut fourneau met en évidence la manière dont ce processus de raffinement de la porosité favorise directement la durabilité à long terme et réduit la pénétration des fluides.
Principaux avantages techniques du GGBS dans les applications de béton prêt à l'emploi
1. Maîtrise de la chaleur d'hydratation
Les coulées de béton massif — telles que les radiers de fondation, les piles de pont et les parois de barrage — souffrent de fissuration thermique. L'hydratation rapide des mélanges purs à base de CPO génère des températures internes excessives. Lorsque le cœur reste chaud alors que la coque extérieure refroidit, les contraintes de traction thermique dépassent la capacité de traction précoce du béton.
Le remplacement de 50 % à 70 % du CPO par du GGBS abaisse à la fois la température de pointe et la vitesse de dégagement de chaleur. La courbe d'hydratation s'aplatit, minimisant les gradients thermiques dans les éléments structurels massifs sans nécessiter de boucles de refroidissement liquide internes coûteuses.
2. Résistance aux attaques chimiques et environnementales
La durabilité définit les cycles de vie structurels. Le GGBS offre une résistance exceptionnelle contre plusieurs mécanismes courants de dégradation du béton :
- Pénétration des chlorures : La structure poreuse raffinée ralentit la pénétration des ions chlorure. La teneur en alumine fixe également les chlorures chimiquement sous forme de sel de Friedel. Cela empêche les chlorures d'atteindre l'acier d'armature et stoppe la corrosion.
- Attaque sulfatique : Les sulfates réagissent avec l'hydroxyde de calcium libre pour former de l'ettringite et du gypse expansifs. Le GGBS réduit la concentration d'hydroxyde de calcium, éliminant le carburant de ces réactions destructrices.
- Réaction alcali-silice (RAS) : Le liant abaisse l'alcalinité effective de la solution interstitielle en piégeant les ions sodium et potassium, neutralisant les gels expansifs qui fissurent les granulats réactifs.
Les directives de l'American Concrete Institute valident à plusieurs reprises les mélanges à base de ciment au laitier pour les catégories d'exposition sévère, en particulier dans les projets maritimes et les sols à nappe phréatique élevée.
3. Rhéologie améliorée et maniabilité
Le béton RMC frais contenant du GGBS s'écoule mieux sous l'effet du cisaillement. Les particules de laitier présentent des surfaces lisses, de type vitreux, qui absorbent moins d'eau lors du malaxage initial que les grains de ciment rugueux.
Cette caractéristique physique réduit le frottement entre particules. Par conséquent, les concepteurs de mélanges peuvent soit diminuer le rapport eau/liant total, soit réduire l'utilisation d'superplastifiants coûteux tout en maintenant les valeurs d'affaissement cibles.
Les mélanges au laitier conservent également leur affaissement plus longtemps. Les camions de béton prêt à l'emploi peuvent parcourir de plus longues distances dans un trafic dense sans que le béton ne durcisse prématurément ou sans nécessiter d'ajouts d'eau sur site.
4. Résistance à la compression supérieure à long terme
La résistance au jeune âge (entre 3 et 7 jours) des mélanges au GGBS est inférieure à celle des mélanges purs à base de CPO. Cependant, la courbe change radicalement entre 28 et 90 jours. Comme la réaction d'hydratation secondaire se poursuit pendant des mois, le béton contenant du GGBS surpasse fréquemment les mélanges de CPO de référence en termes de résistance ultime à la compression et à la flexion.
Les ingénieurs de Golden Fortune travaillent en étroite collaboration avec les entrepreneurs pour optimiser les pourcentages de remplacement, en équilibrant les besoins de décoffrage au jeune âge du projet avec les objectifs structurels à long terme.
Taux de remplacement typiques et proportions de mélange
Les centrales de béton prêt à l'emploi ajustent les taux de remplacement en fonction de l'élément structurel et des conditions locales du site. Voici les directives standards appliquées en génie civil lourd :
- Remplacement de 30 % à 40 % : Convient aux ossatures structurelles standard, dalles suspendues, poutres et poteaux, où les équipes doivent décoffrer dans les cycles habituels de 7 jours.
- Remplacement de 50 % : La norme équilibrée pour les infrastructures générales, les sous-sols et les radiers de fondation. Elle offre un contrôle thermique solide, une résistance précoce stable et une excellente protection contre les chlorures.
- Remplacement de 65 % à 70 % : Réservé aux structures marines, aux installations d'assainissement, aux murs de soutènement et aux coulages de béton de masse où la réduction de la chaleur et la résistance chimique maximale l'emportent sur les exigences de résistance précoce.
Les ingénieurs doivent effectuer des gâchées d'essai à la centrale à béton prêt à l'emploi. Les tests doivent vérifier les résistances à la compression à 7, 28 et 56 jours, ainsi que les évaluations du test rapide de perméabilité aux chlorures (RCPT).
Considérations pratiques sur chantier et meilleures pratiques de cure
Spécifier le GGBS change la manière dont les entrepreneurs manipulent le béton frais sur le chantier. Les ingénieurs civils doivent gérer ces facteurs opérationnels :
Temps de prise prolongés
Les mélanges avec GGBS mettent généralement 30 à 90 minutes de plus pour atteindre la prise initiale et finale, surtout dans les climats froids. Les équipes de finition doivent ajuster leur timing pour le talochage mécanique et le lissage. Précipiter la finition de surface alors que l'eau de ressuage monte encore peut provoquer un délaminage de surface.
Discipline de cure obligatoire
L'hydratation du laitier nécessite de l'humidité sur une période prolongée. Si le béton sèche trop tôt, la réaction pouzzolanique s'arrête, laissant la couche de surface poreuse et faible. Cela entraîne un dépoussiérage de surface et des fissures de retrait plastique.
Les entrepreneurs doivent appliquer une cure humide continue avec de la toile de jute humide, une mise en eau (ponding), ou des produits de cure haute performance pendant au moins 7 à 10 jours. Dans des conditions sèches ou venteuses, la cure doit commencer immédiatement après la finition finale.
Délais de décoffrage
Comme le GGBS gagne en résistance plus lentement durant les premières 72 heures, les délais de décoffrage précoce doivent être recalculés. Le décoffrage des coffrages verticaux sur les murs et poteaux est souvent sûr après 24 à 36 heures. Cependant, les sous-faces (soffites) et les étais porteurs doivent rester en place jusqu'à ce que des éprouvettes conservées sur site confirment une résistance adéquate.
Durabilité et comptabilité carbone
Chaque tonne métrique de clinker de ciment Portland standard produit environ 0,8 à 0,9 tonne de dioxyde de carbone lors de la fabrication. Le laitier, étant un sous-produit industriel, présente un carbone intrinsèque bien plus faible — principalement lié au transport, au séchage et au broyage.
Remplacer 50 % du ciment Portland par du GGBS dans un mélange de béton RMC réduit le carbone intrinsèque du liant de près de 40 %. Cette réduction aide les projets à obtenir des points dans les systèmes de construction verte comme LEED, BREEAM et les systèmes nationaux de label vert.
Au-delà des économies de carbone, l'utilisation du GGBS évite que les déchets industriels finissent en décharge, favorisant un modèle industriel circulaire sans sacrifier la résistance structurelle.
Foire aux questions (FAQ)
Q1 : Quel pourcentage de remplacement par GGBS fonctionne le mieux pour les radiers de fondation des immeubles de grande hauteur ?
R1 : Pour les radiers de fondation des immeubles de grande hauteur, un remplacement de GGBS de 50 % à 65 % fonctionne le mieux. Cette proportion contrôle les températures maximales d'hydratation, réduit les risques de fissuration thermique dans les coulages épais, et produit des résistances à la compression élevées à 56 et 90 jours.
Q2 : Comment le GGBS affecte-t-il le temps de prise du béton RMC par temps froid ?
A2 : Le GGBS prolonge les temps de prise initiale et finale, un effet qui devient plus marqué à des températures inférieures à 10 degrés Celsius. Par temps froid, les centrales à béton peuvent réduire les taux de substitution à 30 %, utiliser de l'eau chaude pour le malaxage, ou ajouter des accélérateurs de prise sans chlorure afin de maintenir les calendriers de construction standards.
Q3 : Le GGBS peut-il éliminer le risque de réaction alcali-silice (RAS) ?
A3 : Oui, le GGBS contrôle efficacement la RAS lorsqu'il est utilisé à des taux de substitution de 40 % ou plus. Il réduit la perméabilité du béton, fixe les alcalis libres au sein de la matrice de pâte de ciment, et diminue la quantité de calcium soluble disponible pour former des gels de silice expansifs.
Q4 : Pourquoi le béton contenant du GGBS présente-t-il une couleur de surface plus claire ?
A4 : Le laitier contient très peu d'oxydes de fer par rapport au ciment Portland gris foncé standard. Par conséquent, le béton au GGBS entièrement durci présente une finition blanc cassé, de teinte claire. Cette surface réfléchissante améliore la visibilité dans les tunnels souterrains, les parkings à étages et les surfaces architecturales.
Q5 : Quels essais sur site permettent de confirmer qu'une centrale RMC ajoute la proportion correcte de GGBS ?
A5 : Les centrales vérifient les proportions au moyen des relevés informatisés automatisés du dosage, de contrôles de densité, et de la vérification chimique de la pâte fraîche par des méthodes de titration à l'acide éthylènediaminetétraacétique (EDTA). Le béton durci peut être vérifié en laboratoire par analyse thermogravimétrique (TGA) ou par microscopie électronique à balayage (SEM).
Associez-vous à Golden Fortune pour des solutions de béton RMC certifiées
Produire des mélanges fiables et performants exige un contrôle qualité rigoureux, un approvisionnement constant en matières premières, et une expertise approfondie du dosage. Que votre projet nécessite un béton marin à haute durabilité, des mélanges auto-plaçants, ou des mélanges massifs à faible chaleur d'hydratation, Golden Fortune fournit un béton RMC certifié et de haute qualité, adapté à vos conceptions structurelles.
Parlez dès aujourd'hui à notre équipe d'ingénierie technique. Envoyez-nous les spécifications de votre projet, les résistances cibles et les délais de coulage pour recevoir un examen technique détaillé et un devis commercial compétitif.