Le béton fibré à ultra-hautes performances représente l'une des avancées les plus significatives en ingénierie structurelle de ces cinquante dernières années. Avec des résistances à la compression dépassant 150 MPa et une durabilité exceptionnelle, ce composite avancé permet aux concepteurs de créer des structures élancées à grande portée avec une consommation minimale de matériaux.
Pourtant, les formulations traditionnelles font face à un problème de durabilité évident. Les mélanges conventionnels reposent sur des dosages massifs de ciment Portland ordinaire, générant une empreinte carbone insoutenable qui entre en conflit avec les réglementations climatiques modernes.
Pour résoudre cette tension, les ingénieurs matériaux se tournent vers le laitier de haut fourneau granulé moulu (GGBS). En substituant le clinker par ce sous-produit industriel, le secteur transforme l'ingénierie haute performance en un pilier de la construction verte.
Cherchez-vous à réduire le carbone intrinsèque sans compromettre la résistance structurelle ? Contactez dès aujourd'hui l'équipe technique de Golden Fortune pour explorer des formulations de matériaux personnalisées et l'approvisionnement en matières premières pour votre prochain projet.
Le paradoxe carbone du UHPC traditionnel : pourquoi l'industrie a besoin d'un changement
La lourde empreinte carbone du ciment dans l'UHPC
Les formulations de béton standard consomment généralement entre 300 et 400 kg de ciment par mètre cube. En nette contradiction, les premières formulations d'UHPC nécessitent entre 800 et 1 100 kg/m³ de ciment Portland pour atteindre leur densité mécanique cible.
La production d'une tonne métrique de clinker libère environ 0,8 à 0,9 tonne de dioxyde de carbone via la calcination du calcaire et la combustion de combustibles fossiles à haute température. En conséquence, le carbone intrinsèque de l'UHPC brut peut dépasser 900 kg CO₂e/m³.
Les ingénieurs sont confrontés à un paradoxe : bien que le matériau économise du volume en permettant des sections structurelles plus fines, son intensité élevée en liant annule souvent ces bénéfices nets sur le cycle de vie.
Les mandats mondiaux de construction écologique
Les cadres politiques en Amérique du Nord, en Europe et en Asie pénalisent désormais les matériaux ayant des impacts environnementaux excessifs. Les municipalités imposent de plus en plus des référentiels d'analyse du cycle de vie (ACV) dans le cadre de dispositifs comme la Taxonomie de l'UE et les réglementations Buy Clean aux États-Unis.
Les principaux systèmes internationaux de construction écologique—tels que LEED v4.1 et BREEAM—récompensent les projets démontrant des réductions radicales du potentiel de réchauffement global (PRG) via des déclarations environnementales de produits (DEP) spécifiques.
Les prescripteurs structurels ne peuvent plus justifier l'utilisation de mélanges riches en clinker alors que des alternatives durables existent. Le mandat industriel est clair : décarboner la matrice ou être exclu des appels d'offres publics et privés majeurs.
La synergie : comment le GGBS améliore mécaniquement et chimiquement l'UHPC
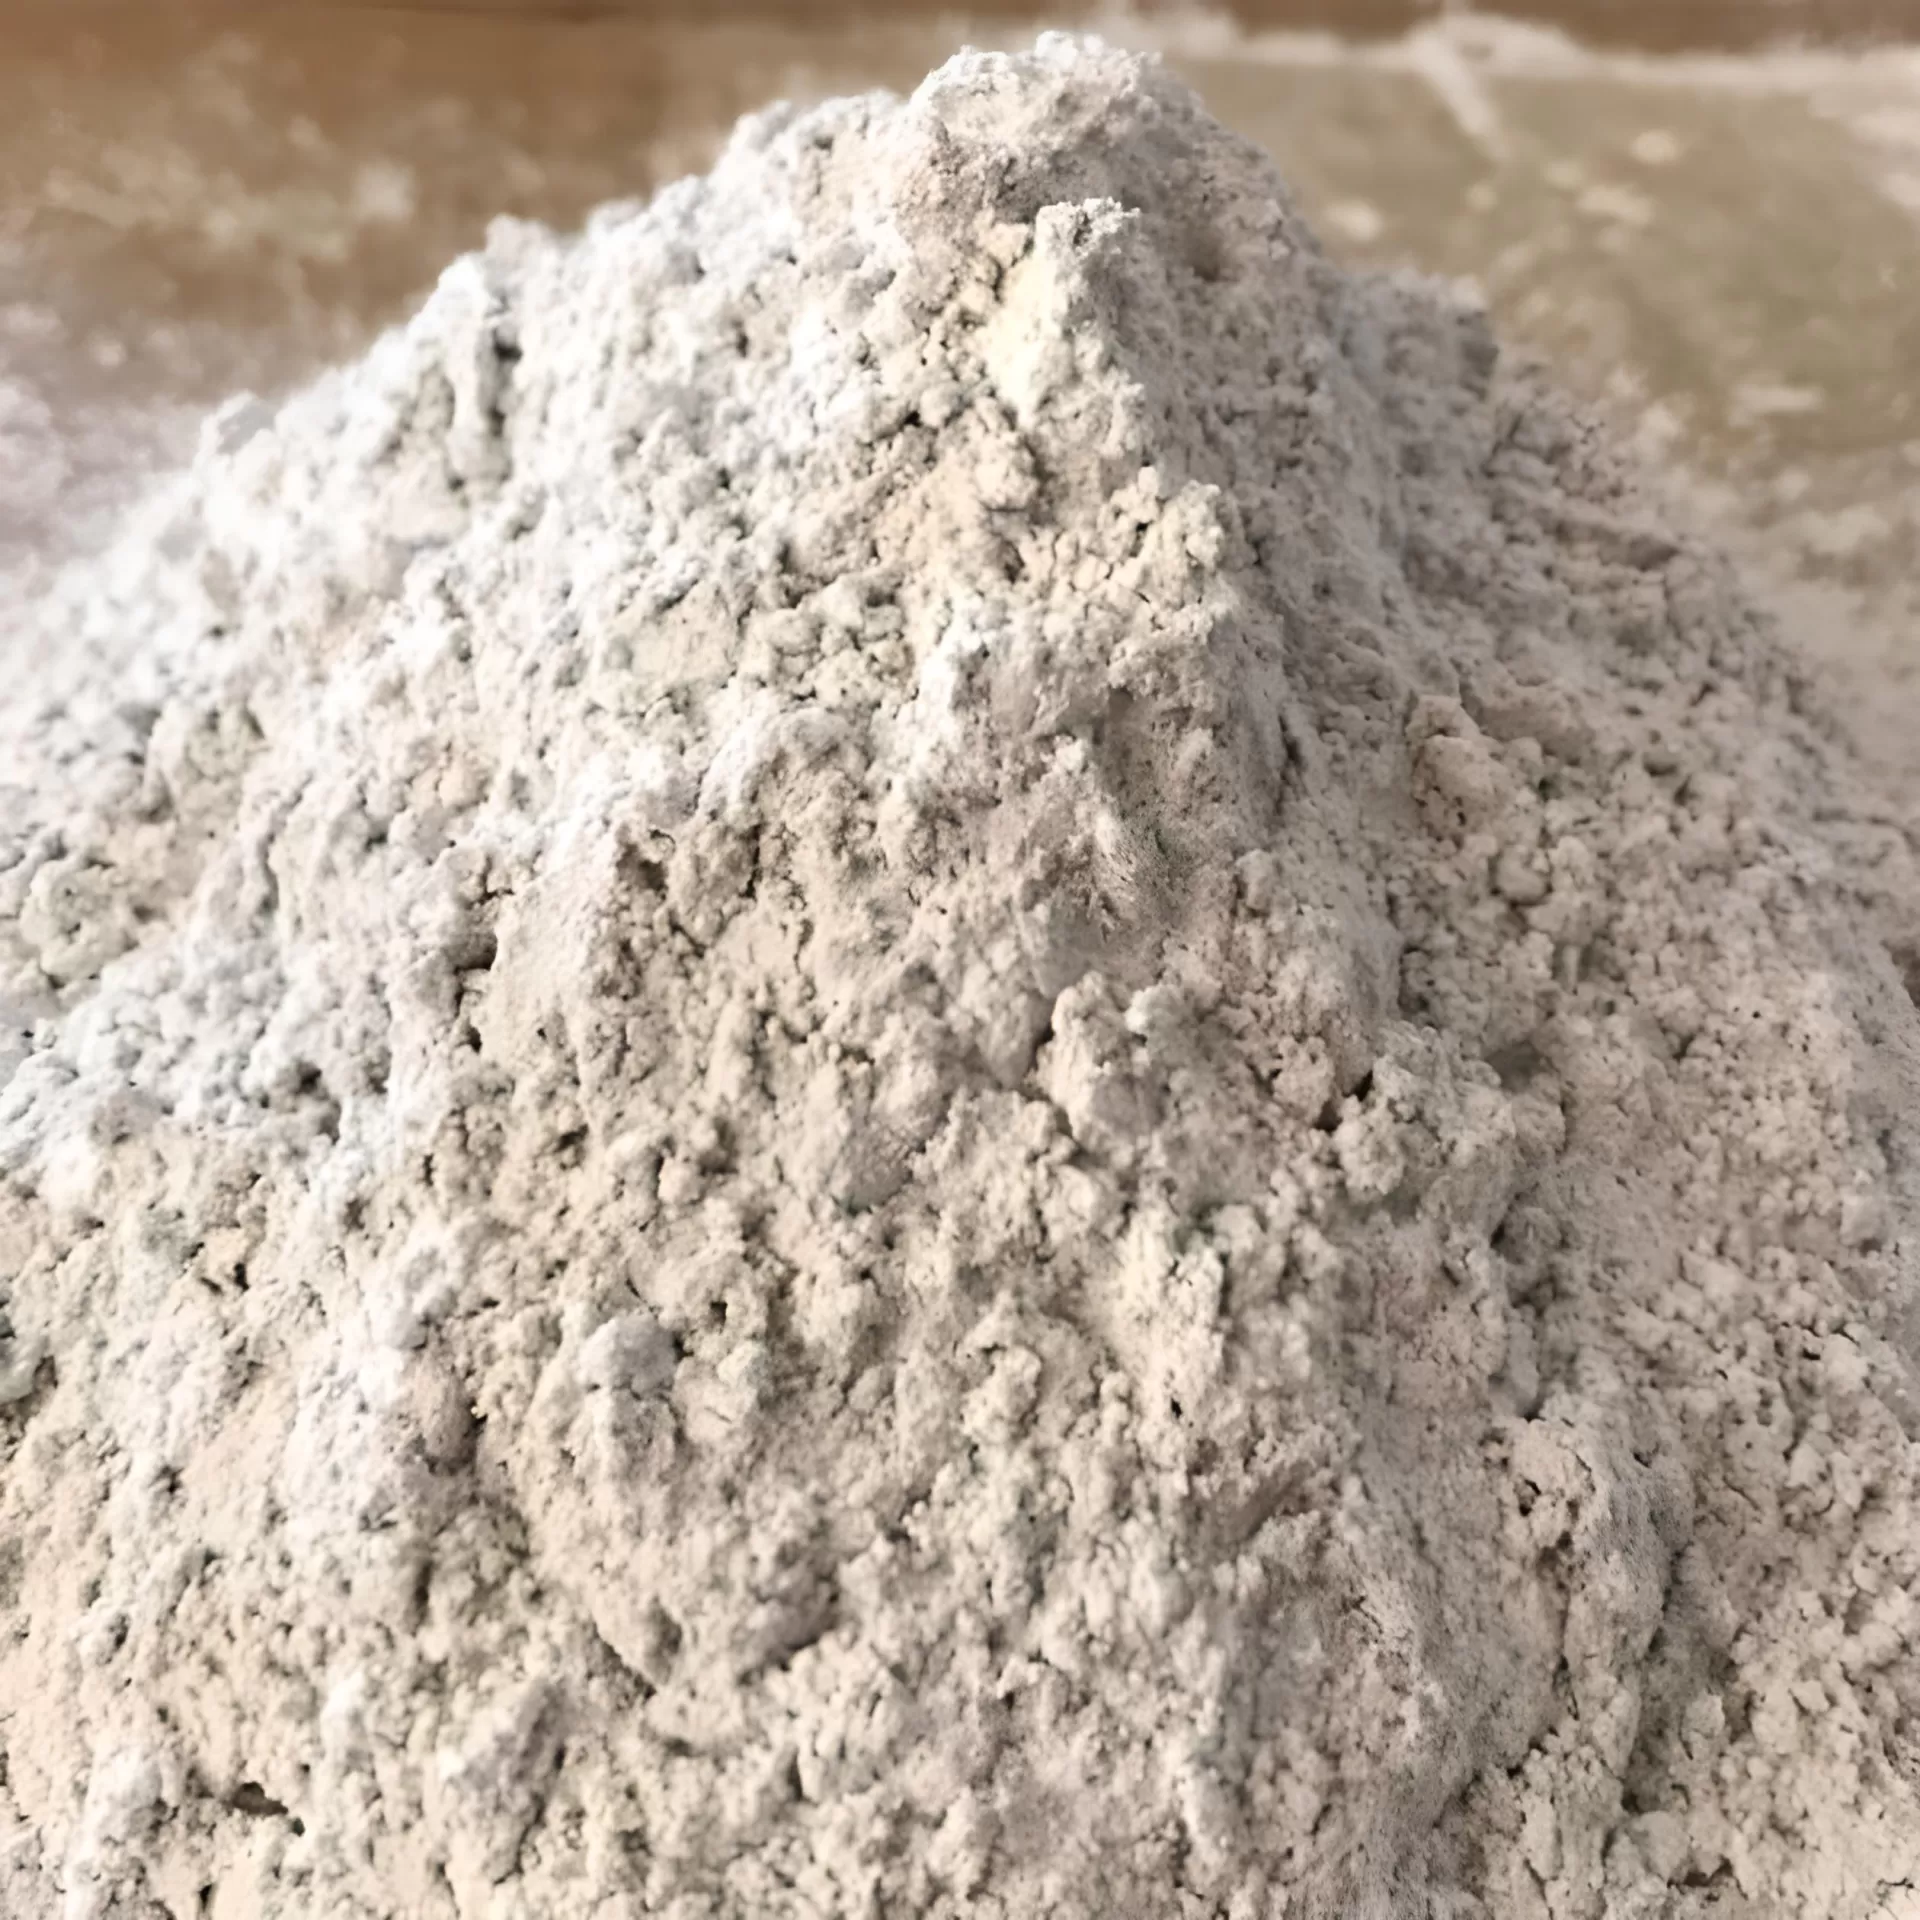
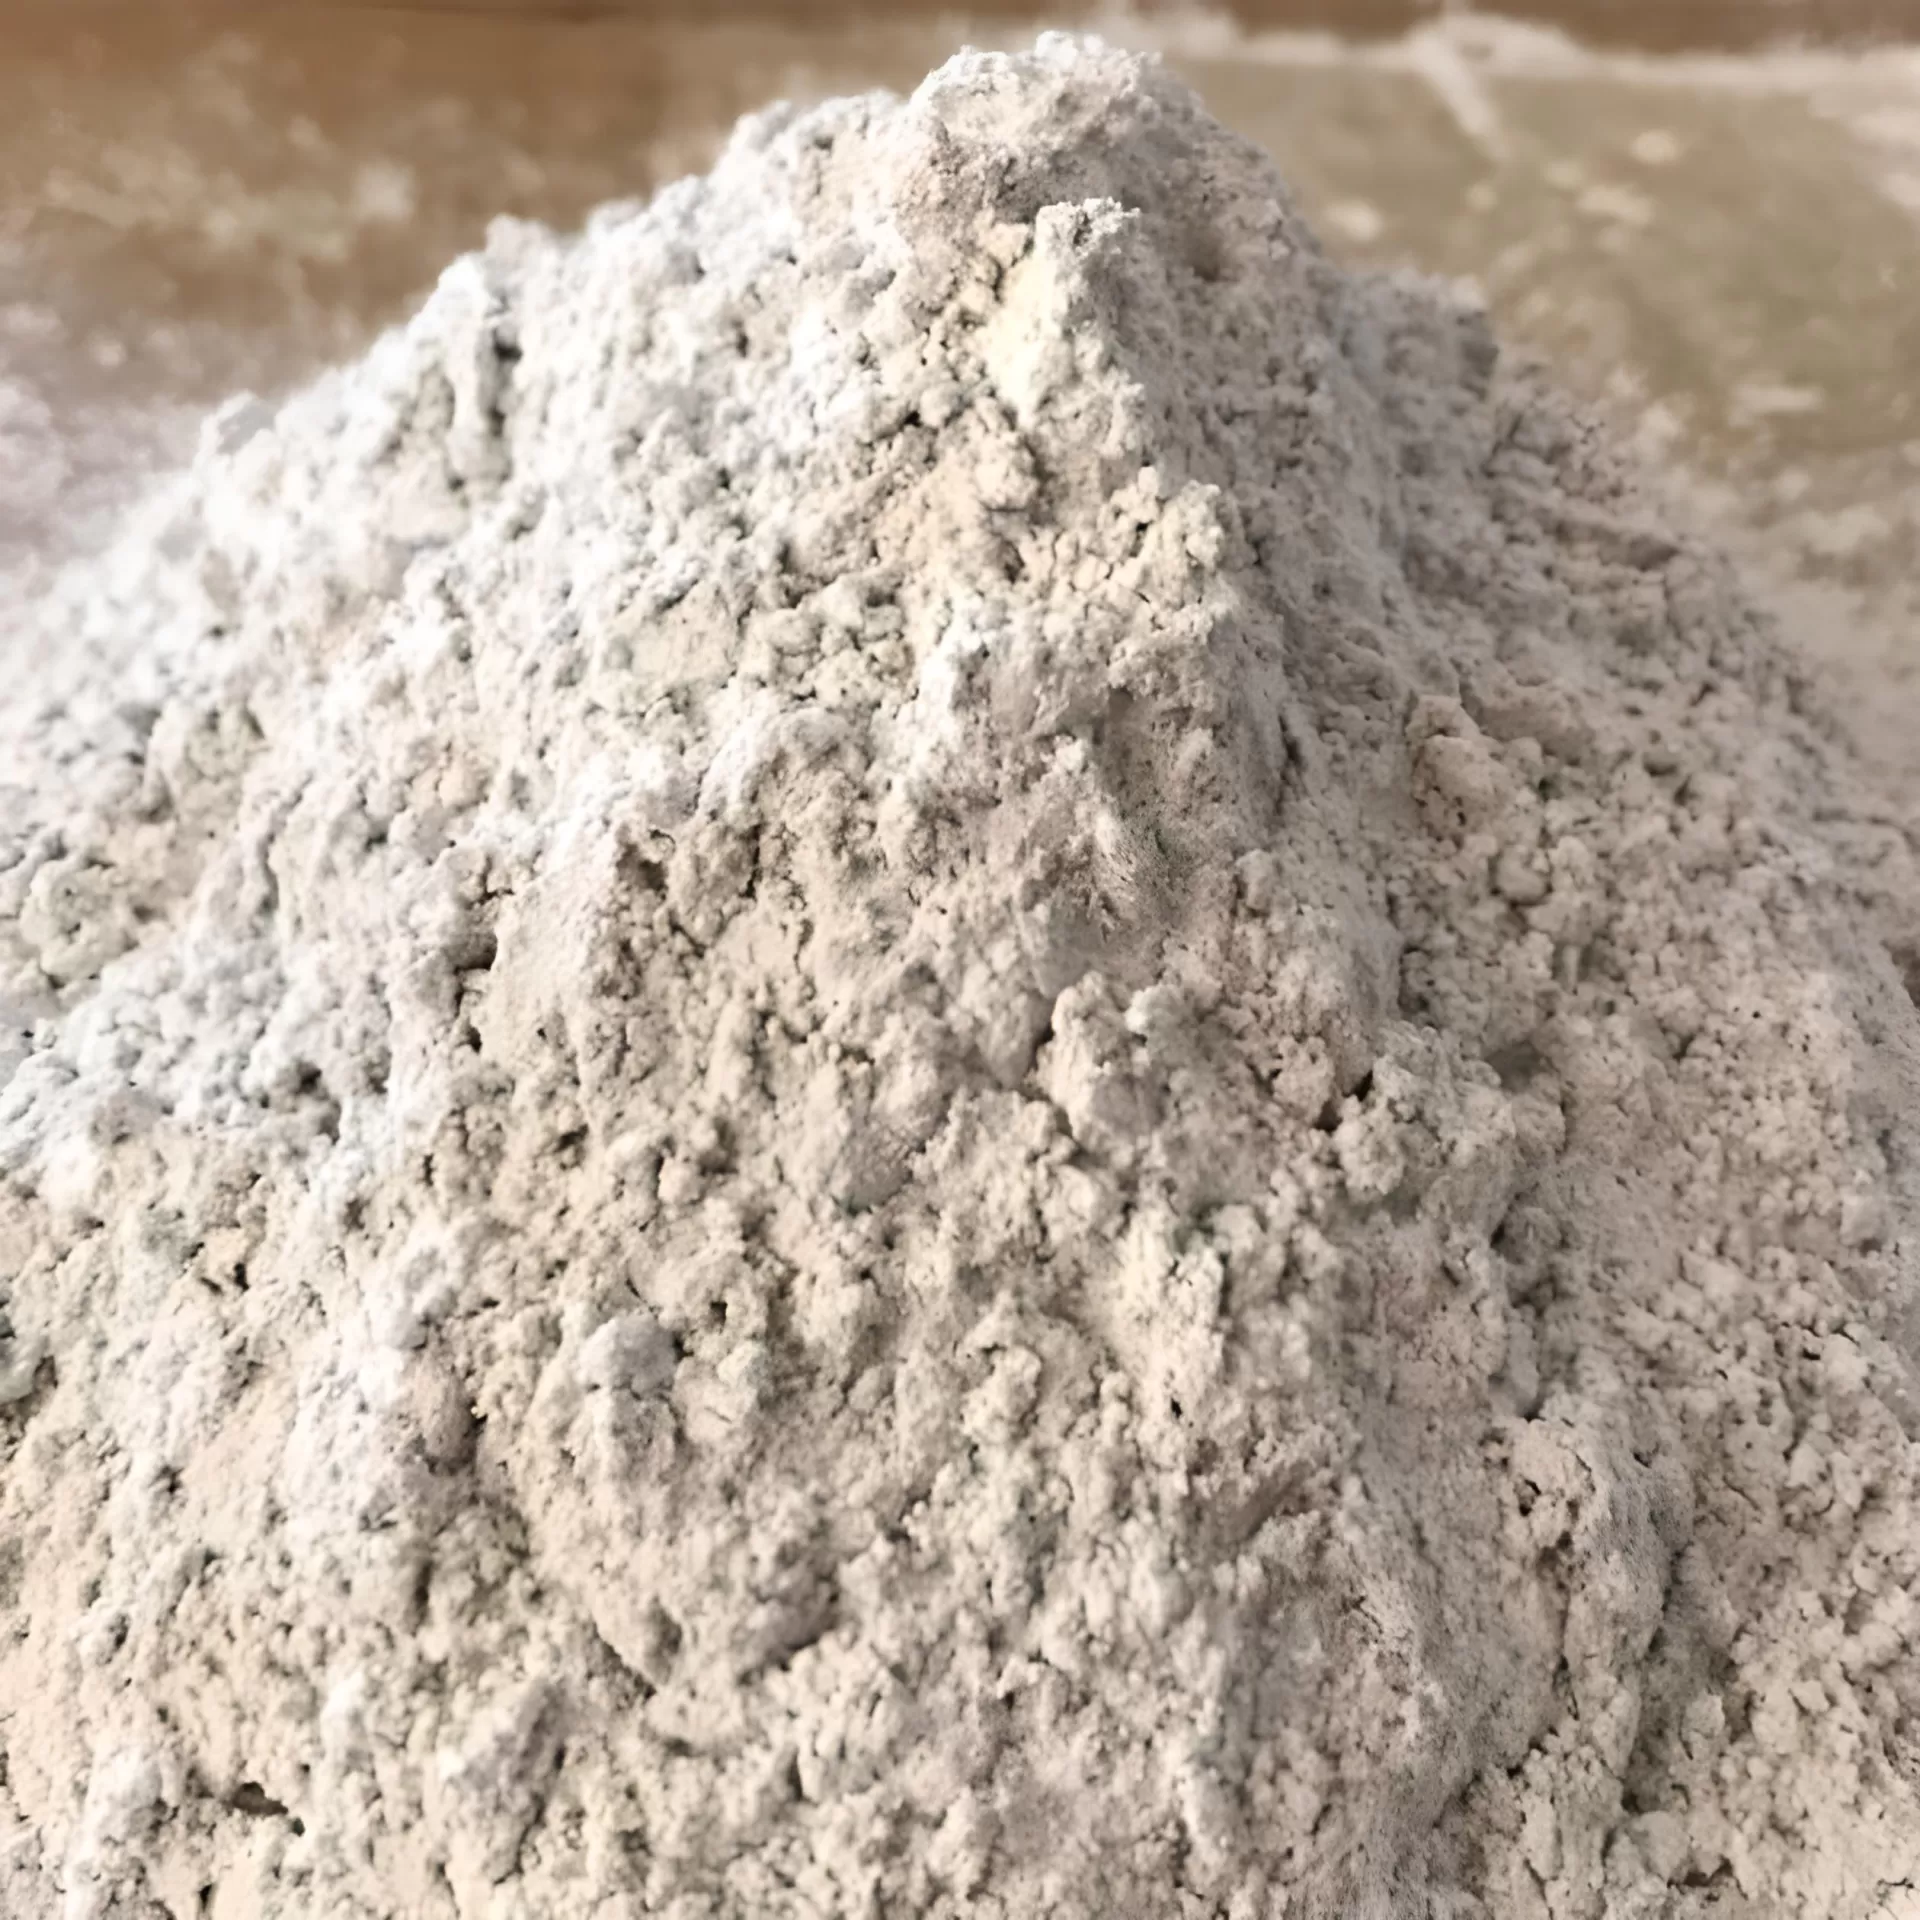
Le laitier de haut fourneau granulé moulu est un sous-produit secondaire riche en verre, dérivé de la trempe à l'eau du fer en fusion dans les hauts fourneaux. Lorsqu'il est traité selon des spécifications rigoureuses comme ASTM C989, il présente des propriétés hydrauliques latentes qui en font bien plus qu'un simple remplissage inerte.
Densification microstructurale et réaction pouzzolanique
Dans les systèmes à faible rapport eau/liant, typiquement conçus avec des ratios entre 0,16 et 0,20, des volumes substantiels de ciment Portland demeurent non hydratés. Ces grains non réagis agissent simplement comme des micro-agrégats coûteux et à haute teneur en carbone.
Lorsque le GGBS remplace une part importante de ce ciment, il réagit avec l'hydroxyde de calcium libre (portlandite) généré pendant l'hydratation du clinker. Cette réaction pouzzolanique et hydraulique secondaire forme un gel de silicate de calcium hydraté (C-S-H) supplémentaire :
- Affinage des réseaux de pores : Il convertit les larges vides capillaires en micro-pores non connectés de moins de 10 nanomètres.
- Amélioration de la zone de transition interfaciale (ITZ) : La frontière entre les granulats durs et la matrice liante devient plus dense et mécaniquement homogène.
- Gain de résistance durable : Alors que l'hydratation des premières 24 heures se déroule à un rythme mesuré, la formation continue de C-S-H secondaire donne des valeurs de résistance en compression du BFUP qui égalent ou dépassent celles des mélanges 100 % Portland à 56 et 90 jours.
Optimisation de la rhéologie et de la maniabilité
Les particules de ciment Portland présentent des formes anguleuses et irrégulières qui augmentent la friction inter-particulaire dans les environnements à faible teneur en eau. Cette friction nécessite de fortes doses de superplastifiants à base d'éther polycarboxylate (PCE) pour maintenir la maniabilité.
Les particules de GGBS de haute qualité possèdent des caractéristiques de surface lisses et des comportements de compactage morphologique favorables. Leur incorporation dans le mélange améliore la stabilité rhéologique.
Les mélanges obtenus présentent une contrainte de cisaillement seuil et une viscosité plastique plus faibles. Les équipes peuvent mettre en place des mélanges autoplaçants renforcés de fibres autour de cages d'armatures denses avec un minimum de vibration, éliminant les nids d'abeilles en surface et les défauts structurels.
Durabilité à long terme et chaleur d'hydratation
Les teneurs massives en ciment produisent un retrait autogène sévère et des pics thermiques intenses pendant la cure en phase précoce. Les températures internes au cœur des sections épaisses peuvent dépasser 70 °C, induisant des microfissures qui compromettent l'intégrité structurelle.
Le GGBS libère la chaleur d'hydratation beaucoup plus lentement que le clinker pur. Cela atténue le pic de contrainte thermique et réduit le risque de microfissuration précoce.
De plus, les matrices liantes modifiées au laitier présentent une conductivité électrique quasi nulle et des taux de diffusion ionique négligeables. Les essais réalisés selon la norme ASTM C1202 indiquent que la perméabilité aux ions chlorure chute à des niveaux négligeables, protégeant les fibres d'acier internes contre la corrosion pendant des siècles de service.
Valeur économique et environnementale : répondre aux normes de construction durable
Chez Golden Fortune, les évaluations techniques confirment que l'intégration de pouzzolanes industrielles produit des retours financiers et écologiques substantiels, tant pour les fabricants de préfabriqués que pour les maîtres d'ouvrage.
Réduction du carbone incorporé de 30 % à 50 %
Le remplacement de 30 % à 60 % du ciment Portland ordinaire par du laitier entraîne une baisse immédiate des émissions de carbone du berceau à la sortie d'usine. Comme le laitier de haut fourneau ne supporte que les émissions liées au séchage, au broyage et à la logistique, son PRG ne représente qu'une infime fraction de l'empreinte du clinker.
Un mélange standard contenant 950 kg/m³ de ciment pur génère environ 850 kg CO₂/m³. En substituant 50 % de la masse cimentaire par du GGBS, ce niveau d'émission est réduit à 450–520 kg CO₂/m³, sans nécessiter d'ajustement de la teneur en fumée de silice ou en farine de quartz.
Cette décarbonation profonde permet aux fournisseurs de soumissionner en toute confiance sur des projets d'infrastructure soumis à des plafonds carbone stricts.
Maximiser les crédits LEED et BREEAM
L'utilisation de BFUP écologique a un impact sur plusieurs voies de crédits dans le cadre des programmes modernes de notation de la durabilité :
- Réduction de l'impact sur le cycle de vie du bâtiment : Les calculs d'ACV à l'échelle du bâtiment entier bénéficient de l'effet combiné de l'épaisseur réduite des sections transversales et des liants à faibles émissions.
- Approvisionnement responsable et ingrédients des matières premières : L'utilisation de volumes importants de sous-produits industriels permet de satisfaire aux critères de matériau recyclé post-industriel.
- Déclarations environnementales de produits : L'approvisionnement en matières premières auprès de fournisseurs vérifiés simplifie le processus d'obtention de DEP de Type III vérifiées.
Rentabilité en production de masse
Les prix du clinker Portland continuent d'augmenter en raison des systèmes d'échange de quotas d'émission, des taxes carbone et de la volatilité des marchés du combustible. Dans les régions dotées d'écosystèmes industriels établis, le GGBS offre un coût de matière première par tonne métrique plus favorable que les ciments Portland spéciaux.
Les usines de préfabrication et les producteurs spécialisés de mélanges secs optimisent les dépenses par lot tout en consommant moins de superplastifiant PCE, coûteux. Par conséquent, le UHPC vert passe du statut de produit de luxe de niche à celui d'alternative économiquement viable pour la fabrication à grande échelle.
Tendances mondiales du marché et applications concrètes du UHPC vert
Infrastructures durables et ponts
Les autorités de transport en Amérique du Nord, au Japon et en Europe utilisent le UHPC riche en laitier pour les revêtements de tablier de pont, les joints de liaison sismiques et les poutres de pont précontraintes préfabriquées.
En spécifiant des mélanges à haute durabilité, les concepteurs de ponts peuvent doubler les intervalles d'entretien sans maintenance des corridors de transport, les portant à 75, voire 100 ans. Cette approche élimine les perturbations continues du trafic et les coûts élevés associés aux réparations traditionnelles de tablier.
Façades architecturales et structures à coque mince
L'architecture moderne adopte des panneaux de façade légers de type bardage ventilé imitant la pierre naturelle, tout en ne mesurant que 15 à 30 millimètres d'épaisseur.
Le GGBS offre une coloration blanc cassé plus claire et uniforme par rapport au ciment Portland ordinaire foncé. Cette qualité esthétique permet aux architectes d'utiliser les pigments efficacement et d'obtenir des finitions nettes et uniformes sur des façades vastes et complexes.
Ingénierie offshore et marine
Les fondations sous-marines, les ancrages d'énergie marémotrice et les pieux marins en zone de marnage sont exposés à des environnements agressifs en sulfates et chlorures. Le béton standard subit une attaque chimique rapide, nécessitant des rénovations fréquentes.
Les mélanges de UHPC riches en laitier lient les chlorures libres au sein de phases chimiques de type hydrotalcite tout en résistant à l'expansion induite par les sulfates. Le composite obtenu offre une protection durable aux jackets d'éoliennes offshore et aux éléments d'ancrage en eau profonde.
Surmonter les défis techniques : contrôle qualité et régimes de cure
Le déploiement de formulations à forte teneur en laitier nécessite une supervision technique spécialisée. Le GGBS s'hydrate plus lentement que le clinker pur dans des conditions ambiantes, ce qui peut retarder les temps de décoffrage dans les usines de production préfabriquée.
Pour éviter les retards de production, les ingénieurs mettent en œuvre des ajustements opérationnels clairs :
- Optimisation de la cure thermique : L'application d'une cure à la vapeur à basse pression (60°C à 80°C) pendant les 24 à 48 premières heures accélère l'activation du laitier, générant rapidement les résistances de démoulage cibles.
- Ingénierie granulométrique : La spécification d'un laitier finement broyé avec des valeurs de finesse Blaine comprises entre 450 et 600 m²/kg maintient une cinétique d'hydratation rapide sans augmenter les besoins en eau.
- Activation chimique : L'introduction de traces d'accélérateurs non chlorés, tels que des silicates solubles ou des nanoparticules de carbonate de calcium ultrafines, permet la nucléation des cristaux d'hydratation précoce.
Des protocoles stricts d'assurance qualité doivent vérifier la teneur en verre constante (supérieure à 90 %) et les limites d'humidité de chaque livraison de matière première entrante afin d'éviter les variations de viscosité d'un lot de production à l'autre.
Foire aux questions (FAQ)
Q1 : Quel est le taux de remplacement maximal recommandé du ciment par le GGBS dans le BFUP ?
R1 : Les pratiques standard permettent des taux de remplacement du ciment compris entre 30 % et 50 % en poids sans réduire les objectifs à long terme à 28 et 90 jours. Avec une cure thermique adaptée ou en utilisant un laitier à haute finesse, des applications spécialisées peuvent atteindre des niveaux de remplacement allant jusqu'à 60 % tout en maintenant des résistances à la compression cibles supérieures à 150 MPa.
Q2 : Comment le GGBS affecte-t-il la résistance à la compression au jeune âge du BFUP ?
R2 : Les mélanges à base de GGBS curés à température ambiante présentent généralement une résistance à la compression plus faible dans les 24 à 48 premières heures par rapport aux mélanges Portland purs. Cependant, les fabricants de préfabriqués compensent régulièrement cela par des bains d'eau chaude, une cure à la vapeur accélérée ou des laitances d'amorçage à haute finesse afin de répondre aux exigences quotidiennes de démoulage.
Q3 : L'utilisation du GGBS modifie-t-elle la demande en eau et en adjuvants chimiques ?
R3 : Les particules de laitier améliorent généralement la rhéologie grâce à leur texture de surface lisse et à leur faible absorption d'eau. Cela permet aux concepteurs de formulations de maintenir, voire de réduire légèrement, les dosages d'éther de polycarboxylate (PCE) tout en conservant des étalements de fluidité cibles compris entre 650 mm et 750 mm.
Q4 : Comment le laitier améliore-t-il la durabilité du béton en environnement marin ?
R4 : Le laitier consomme l'hydroxyde de calcium libre pour créer une microstructure C-S-H ultra-dense qui élimine les pores capillaires connectés. Cette matrice dense bloque la pénétration des ions chlorure et sulfate dans le béton, prévenant la corrosion interne des fibres d'acier et la détérioration chimique.
Q5 : Le BFUP écologique avec GGBS peut-il obtenir des crédits certifiés LEED ?
R5 : Oui. En réduisant le carbone intrinsèque jusqu'à 50 % et en incorporant d'importantes fractions de sous-produits post-industriels, les mélanges écologiques contribuent directement aux crédits Matériaux et Ressources (MR) dans le cadre de LEED v4 et v4.1, y compris les Déclarations environnementales de produits et l'approvisionnement en matières premières.
Conclusion et l'avenir du BFUP durable
L'industrie mondiale de la construction ne peut pas se permettre de traiter la haute performance et la durabilité comme des priorités conflictuelles. L'incorporation du GGBS dans la conception avancée des matrices de béton prouve que la résistance extrême, la maniabilité et la responsabilité environnementale peuvent se compléter mutuellement.
En transformant un sous-produit industriel en liant principal, le secteur de l'ingénierie modernise le matériau pour la construction verte du XXIe siècle. Ces composites avancés réduisent considérablement le carbone intrinsèque, améliorent la durabilité à long terme et offrent des performances rentables pour des projets d'infrastructure, d'architecture et offshore exigeants.
S'associer à un fournisseur expérimenté de matières premières et de minéraux garantit que vos mélanges atteignent des indicateurs physiques, rhéologiques et environnementaux précis. Golden Fortune fournit des additifs minéraux de qualité premium, un conseil technique et des solutions de dosage adaptées pour répondre à des exigences structurelles strictes.
Prêt à formuler du BFUP bas carbone pour votre prochain développement ? Contactez dès aujourd'hui les spécialistes en ingénierie de Golden Fortune. Renseignez-vous via notre portail de contact technique pour demander des rapports d'essai détaillés, obtenir des échantillons de matériaux et optimiser vos formulations de mélange pour une performance maximale.