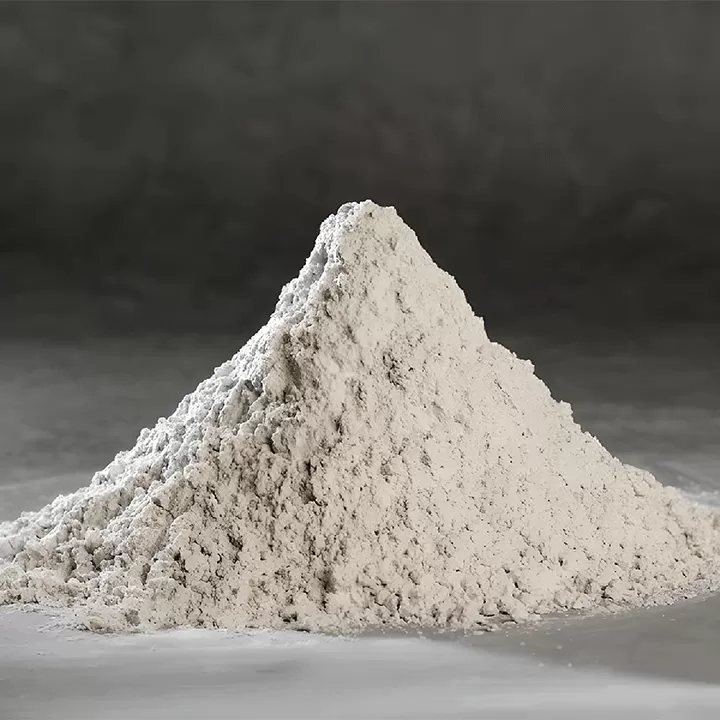
Laitier granulé et broyé de haut fourneau (GGBS ou GGBFS) constitue l'un des leviers de décarbonation les plus essentiels dans les grands ouvrages de génie civil et la production de béton prêt à l'emploi. Issu de la trempe rapide à l'eau du laitier de haut fourneau en fusion entre 1400 °C et 1500 °C, le matériau vitrifié non cristallisé qui en résulte présente des propriétés hydrauliques latentes. Maximiser l'utilité commerciale et structurelle de ces matériaux cimentaires exige un contrôle strict des vitesses de trempe thermodynamique, de la fraction de phase vitreuse, de la composition minéralogique et de la distribution granulométrique lors de la comminution mécanique. Prescripteurs, responsables d'usine et directeurs des achats doivent évaluer les compromis mécaniques, chimiques et opérationnels qui régissent la production de GGBS afin de maîtriser les charges d'exploitation (OPEX), d'atténuer l'usure abrasive et de garantir un développement prévisible de la résistance à la compression dans les mélanges de béton hautes performances.
Thermodynamique, chimie de la phase vitreuse et cinétique de comminution
La réactivité du laitier de haut fourneau granulé repose sur sa teneur en verre amorphe. Un refroidissement rapide empêche la nucléation des phases cristallines de mélilite (gehlénite et akermanite). Un laitier présentant moins de 85 % de vitrification n'offre qu'une hydraulicité latente négligeable et ne joue que le rôle de charge inerte plutôt que de liant réactif. L'indice de basicité, quantifié par le rapport massique (CaO + MgO) / (SiO2 + Al2O3), détermine la réactivité latente. Des rapports supérieurs à 1,0 désignent des laitiers basiques à cinétique d'hydratation accélérée, tandis que des valeurs inférieures à 1,0 caractérisent des laitiers neutres ou acides nécessitant une activation thermique ou chimique accrue.
Lorsqu'il est intégré aux systèmes de ciment Portland, le GGBS subit un processus d'hydratation en deux étapes. La cinétique de réaction initiale dépend entièrement des hydroxydes de métaux alcalins et de l'hydroxyde de calcium — Ca(OH)2 ou portlandite — libérés par l'hydratation primaire de l'alite (C3S) et de la bélite (C2S). Ce milieu alcalin rompt la charpente vitreuse aluminosilicate tétraédrique, précipitant des gels secondaires de silicate de calcium hydraté (C-S-H) aux côtés d'hydroxydes doubles lamellaires de magnésium et d'aluminium (phases de type hydrotalcite). Comme cette réaction consomme la portlandite poreuse et remplit les vides capillaires interstitiels de gels C-S-H denses à faible rapport Ca/Si, la matrice de béton subit un profond affinage microstructural.
Différencier mécaniquement le laitier d'autres matériaux cimentaires supplémentaires comme les cendres volantes de classe F ou la fumée de silice implique d'analyser sa broyabilité. Le laitier de haut fourneau granulé possède un indice de broyabilité Hardgrove (HGI) généralement compris entre 40 et 50, ce qui traduit une forte résistance à la comminution et une abrasivité agressive dues à sa morphologie angulaire et vitreuse. Atteindre la finesse Blaine cible standard de 420 à 500 m²/kg exige un apport énergétique spécifique considérable. Les circuits de broyage inefficaces induisent une agglomération par les forces de van der Waals, décalant la distribution granulométrique (PSD) vers des fractions grossières indésirables (>45 μm) qui ne s'hydratent pas complètement en 28 jours, laissant des cœurs non réactifs qui ne font office que de micro-granulats coûteux.
Architecture système, topologie de comminution et OPEX sur le cycle de vie
Les architectures de traitement industrielles destinées au GGBS ont résolument évolué, passant des systèmes à broyeur à boulets conventionnels vers des broyeurs verticaux à rouleaux (VRM) et des presses à rouleaux à haute pression (HPGR). La teneur élevée en humidité du laitier granulé humide (souvent 8 % à 18 % d'humidité en masse, directement à la sortie du parc d'égouttage) rend la comminution impossible sans un séchage instantané intégré. Les VRM répondent à cette contrainte en balayant la zone de broyage avec un gaz chaud, réalisant simultanément le séchage, la comminution et la classification pneumatique dans une seule emprise au sol.
L'architecture mécanique d'un VRM moderne pour laitier repose sur des ensembles à ressorts hydropneumatiques haute pression qui appliquent des galets profilés contre une piste de broyage horizontale rotative. Le rapport élevé entre contrainte de cisaillement et contrainte de compression fracture efficacement la matrice vitreuse du laitier. Les bandages de galets et les segments de blindage de table subissent une usure sévère par micro-abrasion et par glissement à trois corps sous forte contrainte. Pour éviter l'écaillage catastrophique des surfaces et un remplacement prématuré, les zones à forte usure doivent comporter des alliages coulés à haute teneur en chrome (généralement 25 % à 27 % de Cr) ou des rechargements par soudage automatisés à matrices complexes de carbures métalliques. Dans les architectures de traitement intégrées aux systèmes de broyage lourds développés par Golden Fortune, la géométrie des segments et les configurations d'amortissement hydropneumatique sont spécifiquement conçues pour atténuer les pics de vibration à haute fréquence causés par l'instabilité erratique du lit d'alimentation, inhérente au traitement du laitier vitreux.
Les classificateurs pneumatiques dynamiques à air, positionnés au-dessus de la zone de broyage, déterminent la distribution granulométrique finale (PSD). Les séparateurs centrifuges à cage de rotor fonctionnant à des vitesses périphériques variables (20 à 35 m/s) rejettent les particules surdimensionnées et les renvoient au centre de la table de broyage via des goulottes de recirculation internes. Le rapport air/matière à l'intérieur de l'enceinte du broyeur doit être maintenu dans des seuils aérodynamiques précis — généralement 1,8 à 2,2 kg de gaz par kg de matière première — afin d'éviter à la fois l'engorgement du broyeur et une consommation excessive d'énergie parasite des ventilateurs. En alignant les points de coupure de classification sur l'humidité de l'alimentation brute et la broyabilité, les producteurs minimisent la consommation d'énergie spécifique de l'usine tout en stabilisant la fraction réactive de ces matériaux cimentaires supplémentaires.
Comparaison des architectures de circuits de broyage : paramètres techniques et opérationnels
Le choix des équipements de broyage détermine 70 % à 80 % des dépenses totales du cycle de vie de l'usine, via la consommation électrique, l'usure des pièces consommables et les arrêts liés à la maintenance. Le tableau ci-dessous détaille les indicateurs d'ingénierie empiriques des trois principaux circuits de traitement utilisés dans le monde pour le traitement du laitier.
| Indicateur de configuration du système | Broyeur à boulets à deux compartiments (circuit ouvert) | Circuit combiné presse à rouleaux + broyeur à boulets | Circuit dynamique à broyeur vertical à rouleaux (VRM) |
|---|---|---|---|
| Consommation électrique spécifique (kWh/tonne métrique) | 65 – 80 kWh/t | 48 – 58 kWh/t | 35 – 44 kWh/t |
| Capacité de finesse Blaine ciblée (m²/kg) | 380 – 430 m²/kg | 420 – 480 m²/kg | 450 – 550+ m²/kg |
| Seuil de tolérance à l'humidité de l'alimentation (%) | Max 2,0 % (nécessite un sécheur externe) | Jusqu'à 4,0 % (séchage partiel en circuit) | Jusqu'à 15,0 % (séchage éclair simultané) |
| Taux de consommation des corps broyants / consommables d'usure | 350 – 500 g/t (forte consommation de corps broyants) | 80 – 120 g/t (usure des segments et des rouleaux) | 30 – 50 g/t (durée de vie élevée des segments à haut Cr) |
| Dépenses d'investissement relatives (CAPEX) | Indice de référence : 1,0 (coût initial le plus faible) | Indice de référence : 1,45 (complexité mécanique élevée) | Indice de référence : 1,30 (configuration intégrée) |
| Temps moyen entre maintenance (MTBF - blindages) | 4 000 – 6 000 heures de fonctionnement | 8 000 – 12 000 heures de fonctionnement | 14 000 – 20 000 heures de fonctionnement |
| Pente de la distribution granulométrique (RRSB / valeur n) | 0,85 – 0,95 (PSD large, demande en eau plus faible) | 1,00 – 1,10 (PSD modérée) | 1,15 – 1,30 (PSD abrupte, réactivité précoce élevée) |
Variables opératoires et dégradation microstructurale sur site
La variabilité des laitiers bruts influence directement les performances structurelles sur site. Lorsque l'humidité de l'alimentation augmente brusquement en raison de stockages exposés, la température des gaz entrant dans le broyeur doit être élevée proportionnellement. Le défaut de modulation de la puissance du générateur de gaz chauds entraîne une déstabilisation du lit, des vibrations du broyeur dépassant 5 à 7 mm/s RMS et un arrêt de sécurité automatique du moteur d'entraînement principal. Une humidité excessive dans la chambre de broyage peut également provoquer une pré-hydratation partielle du laitier de haut fourneau activé lorsque le clinker de ciment ou le gypse sont broyés ensemble, réduisant de façon permanente l'indice d'activité hydraulique au jeune âge.
Les impuretés chimiques compliquent encore les performances sur site. Le profil de soufre dans le laitier de haut fourneau se présente principalement sous forme de sulfure (S2-) plutôt que de sulfate (SO4 2-). L'oxydation du sulfure pendant le broyage ou l'hydratation consomme l'oxygène disponible dans la solution interstitielle, ce qui confère la coloration bleu-vert caractéristique au béton de masse en cours de cure. Si le sulfure total dépasse les limites spécifiées dans les normes internationales, ou si les chlorures dépassent les limites admissibles, les profils de risque s'élèvent en ce qui concerne la passivation des armatures internes. Une analyse chimique et granulométrique rigoureuse garantit que les indices d'activité hydraulique régissant ces matériaux cimentaires se comportent de manière fiable sous des expositions agressives en milieu marin ou dans des sols sulfatés.
La finesse du laitier contrôle directement les profils de température d'hydratation dans les coulages structurels massifs. Si un GGBS fin (dépassant 500 m²/kg Blaine) accélère les gains de résistance à 7 jours, il comprime la courbe de dégagement de chaleur, augmentant l'élévation adiabatique de température. Dans les composants en béton de masse — tels que les piles de pont, les dalles de transfert et les murs de gravité de barrage — un dégagement thermique non maîtrisé induit des contraintes thermiques différentielles. Les déformations de retrait thermique qui en résultent dépassent la faible résistance à la traction au jeune âge du béton, provoquant la propagation de microfissures précoces et compromettant la matrice structurelle avant l'application des charges de service.
Normes réglementaires et cadres d'essais mécaniques
Les équipes d'approvisionnement et les ingénieurs-conseils doivent évaluer la conformité des produits selon les normes juridictionnelles établies. Dans les juridictions nord-américaines, le matériau doit être conforme aux normes ASTM qui répartissent les laitiers en trois classes de réactivité distinctes en fonction des performances de résistance relative :
- ASTM C989 / C989M Standard Specification for Slag Cement for Use in Concrete and Mortars : Établit les classifications pour les matériaux de qualité Grade 80, Grade 100 et Grade 120, déterminées par l'indice d'activité du laitier (SAI) à 7 et 28 jours.
- BS EN 15167-1: Ground Granulated Blast Furnace Slag for Use in Concrete, Mortar and Grout : Impose des critères concernant la composition chimique, exigeant des teneurs minimales en verre, des plafonds de soufre total et une vérification précise de la finesse Blaine.
- ISO 29581-2: Methods of Testing Cement — Part 2: Chemical Analysis by X-Ray Fluorescence (XRF) : Régit l'analyse quantitative précise des oxydes majeurs (CaO, SiO2, Al2O3, MgO) qui déterminent les indices minéralogiques des matériaux à hydraulicité latente.
FAQ techniques et d'approvisionnement
Comment le pourcentage de phase vitreuse influence-t-il directement l'indice d'activité du laitier (SAI) ?
Le pourcentage de phase vitreuse détermine le volume de matériau aluminosilicate réactif disponible pour la décomposition chimique par l'hydroxyde de calcium. Un laitier dont la teneur en verre est inférieure à 67 % ne peut généralement pas satisfaire au seuil minimal de 95 % de l'indice d'activité du laitier à 28 jours exigé pour la classe Grade 100 de l'ASTM C989. Les phases mélilites cristallines non trempées sont dépourvues d'énergie hydraulique latente et n'agissent que comme charges de roche broyée, réduisant le développement de la résistance à la compression à 28 et 56 jours de manière linéaire par rapport à la fraction volumique cristalline.
Quels facteurs mécaniques au sein d'un broyeur vertical à rouleaux provoquent l'instabilité du lit de broyage lors du broyage du laitier ?
Contrairement au clinker de ciment, les particules de laitier granulé présentent une forte friction interparticulaire, une faible cohésion naturelle et une dureté extrême. Ces caractéristiques empêchent la formation d'un lit de matériau stable et cohésif sur la table de broyage rotative. Lorsque le laitier sec et fin s'aère, il tend à se fluidiser et à s'échapper sous les rouleaux, provoquant un contact métal sur métal sévère entre les bandages et les segments de table. Cela génère des vibrations mécaniques intenses (dépassant les seuils structurels) et des courbes de pression hydropneumatique instables, nécessitant des systèmes précis d'injection d'eau pulvérisée et l'optimisation de la hauteur mécanique du anneau de retenue pour confiner mécaniquement le lit.
Pourquoi le GGBS améliore-t-il la résistance du béton à l'attaque externe par les sulfates et à la pénétration de l'eau de mer ?
Le GGBS améliore la durabilité par deux mécanismes distincts : le raffinement de la structure poreuse et l'atténuation chimique de l'aluminate tricalcique (C3A). En consommant l'hydroxyde de calcium soluble pour générer du C-S-H secondaire, le GGBS transforme les grands pores capillaires interconnectés (supérieurs à 50 nm) en micropores non interconnectés (inférieurs à 10 nm), réduisant drastiquement la perméabilité et les coefficients de diffusion des ions chlorure. De plus, la substitution du ciment Portland ordinaire par du GGBS dilue la concentration nette de C3A dans la masse, réduisant le potentiel de formation d'ettringite ou de thaumasite lorsqu'il est soumis à des solutions sulfatées.
Quel est le profil typique de coût d'usure sur cycle de vie des bandages de galets à haut chrome pour VRM par rapport aux segments de table de broyage ?
Comme les galets de broyage subissent une accélération rotationnelle accompagnée de forces de cisaillement sur les profils des bandages, ceux-ci présentent une usure locale accélérée par rapport aux segments centraux de la table de broyage. Dans les opérations à haut débit traitant des laitiers très abrasifs, les enveloppes de galets en alliage à haute teneur en Cr affichent généralement une durée de service opérationnelle comprise entre 14 000 et 18 000 heures de fonctionnement avant de nécessiter une reconstruction par rechargement dur ou une inversion/remplacement complet, tandis que les segments de table atteignent fréquemment 18 000 à 24 000 heures de fonctionnement. Les taux d'usure s'établissent en moyenne entre 30 et 50 grammes par tonne métrique de GGBS traité dans des conditions opératoires en régime stabilisé.
Comment le comportement comparé des matériaux cimentaires alternatifs soumis à des expositions extrêmes influence-t-il les stratégies d'approvisionnement ?
L'approvisionnement doit faire correspondre les classes d'exposition structurelle aux indicateurs de performance. Alors que les cendres volantes (pouzzolaniques) offrent une résistance initiale plus faible et un raffinement microstructural lent, le GGBS (hydraulique latent) présente des gains de résistance secondaire rapides après 14 jours et un raffinement des pores supérieur face à la perméabilité aux chlorures. Pour les infrastructures exigeant une durée de vie de 100 ans en milieu marin, l'approvisionnement en ciment de laitier de grade 100 ou de grade 120 procure une résistivité électrique ultime et une densité microstructurale supérieures à celles des mélanges ternaires reposant uniquement sur des pouzzolanes à faible réactivité, ce qui atténue les coûts de maintenance tout au long du cycle de vie de l'actif.
Revue des spécifications techniques et faisabilité d'approvisionnement
La mise en œuvre d'un programme d'approvisionnement industriel pour la production ou l'intégration de GGBS à haut volume exige des évaluations mécaniques et minéralogiques rigoureuses en plusieurs points. Les conversions d'usines, la levée des goulots d'étranglement de capacité et les installations en site vierge nécessitent un alignement d'ingénierie entre les propriétés du laitier granulé d'alimentation et les configurations des machines de traitement. Les équipes d'approvisionnement doivent évaluer les courbes d'humidité du laitier brut, les variations de broyabilité Hardgrove et les distributions granulométriques cibles avant de finaliser les commandes d'équipements ou de s'engager sur des accords d'enlèvement à long terme.
Grâce à une consultation technique avec Golden Fortune, où les profils de broyabilité de l'alimentation, les variables d'humidité et les projections d'usure par abrasion sont directement mis en correspondance avec les systèmes de traitement, les exploitants d'usines peuvent atteindre des performances opérationnelles prévisibles et un coût total de possession réduit. La conception mécanique doit intégrer une résilience structurelle, un amortissement hydraulique robuste, une aérodynamique optimisée du séparateur et des choix d'alliages résistant à l'usure conçus pour supporter des conditions d'alimentation abrasives. Les équipes d'ingénierie de Golden Fortune examinent la dynamique du broyeur, les circuits de manutention d'air et les indicateurs de qualité afin de garantir la stabilité opérationnelle, permettant aux producteurs de béton et aux transformateurs industriels d'accroître leur débit tout en maintenant une conformité stricte aux normes structurelles internationales.