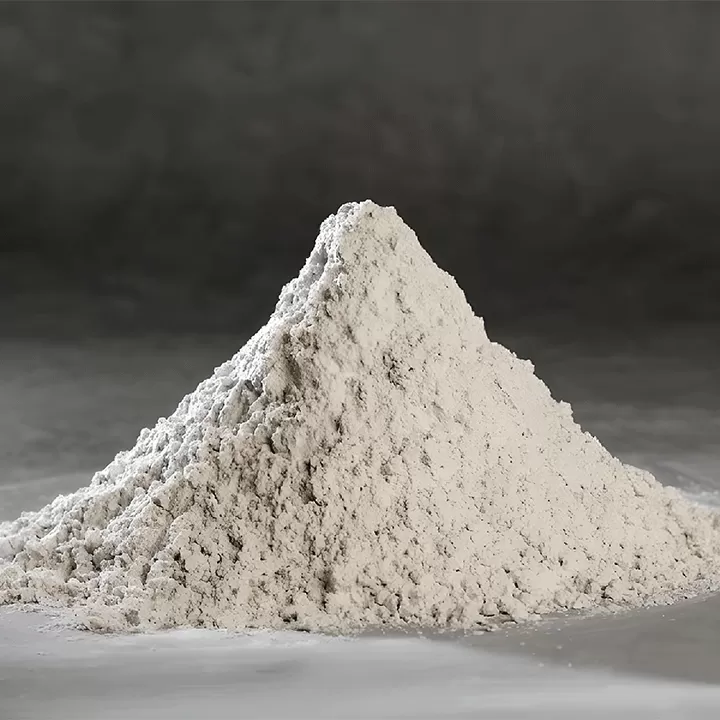
Le secteur de la construction fait face à un calendrier de décarbonisation agressif à l'approche de 2026. Les organismes de réglementation du monde entier renforcent les limites sur le carbone incorporé, forçant les producteurs de béton à réduire leur dépendance au ciment Portland ordinaire (CPO).
Les matériaux cimentaires supplémentaires (SCMs) servent de principal levier pour réduire les émissions de portée 3. Pendant des décennies, cendres volantes et laitier de haut fourneau granulé à l'eau (GGBS) ont rivalisé pour des parts de marché dans les opérations de béton prêt à l'emploi et de préfabriqué.
Cependant, l'écosystème d'approvisionnement évolue rapidement. Les centrales électriques au charbon sont en train de fermer, tandis que l'industrie de l'acier adopte des fours à arc électrique qui génèrent zéro laitier de haut fourneau. Comprendre comment les cendres volantes et le GGBS se comparent en termes de performance, de prix et de sécurité d'approvisionnement est essentiel pour tout design de mélange de béton tourné vers l'avenir.
1. Plongée approfondie : Pourquoi les cendres volantes restent la pierre angulaire des SCMs
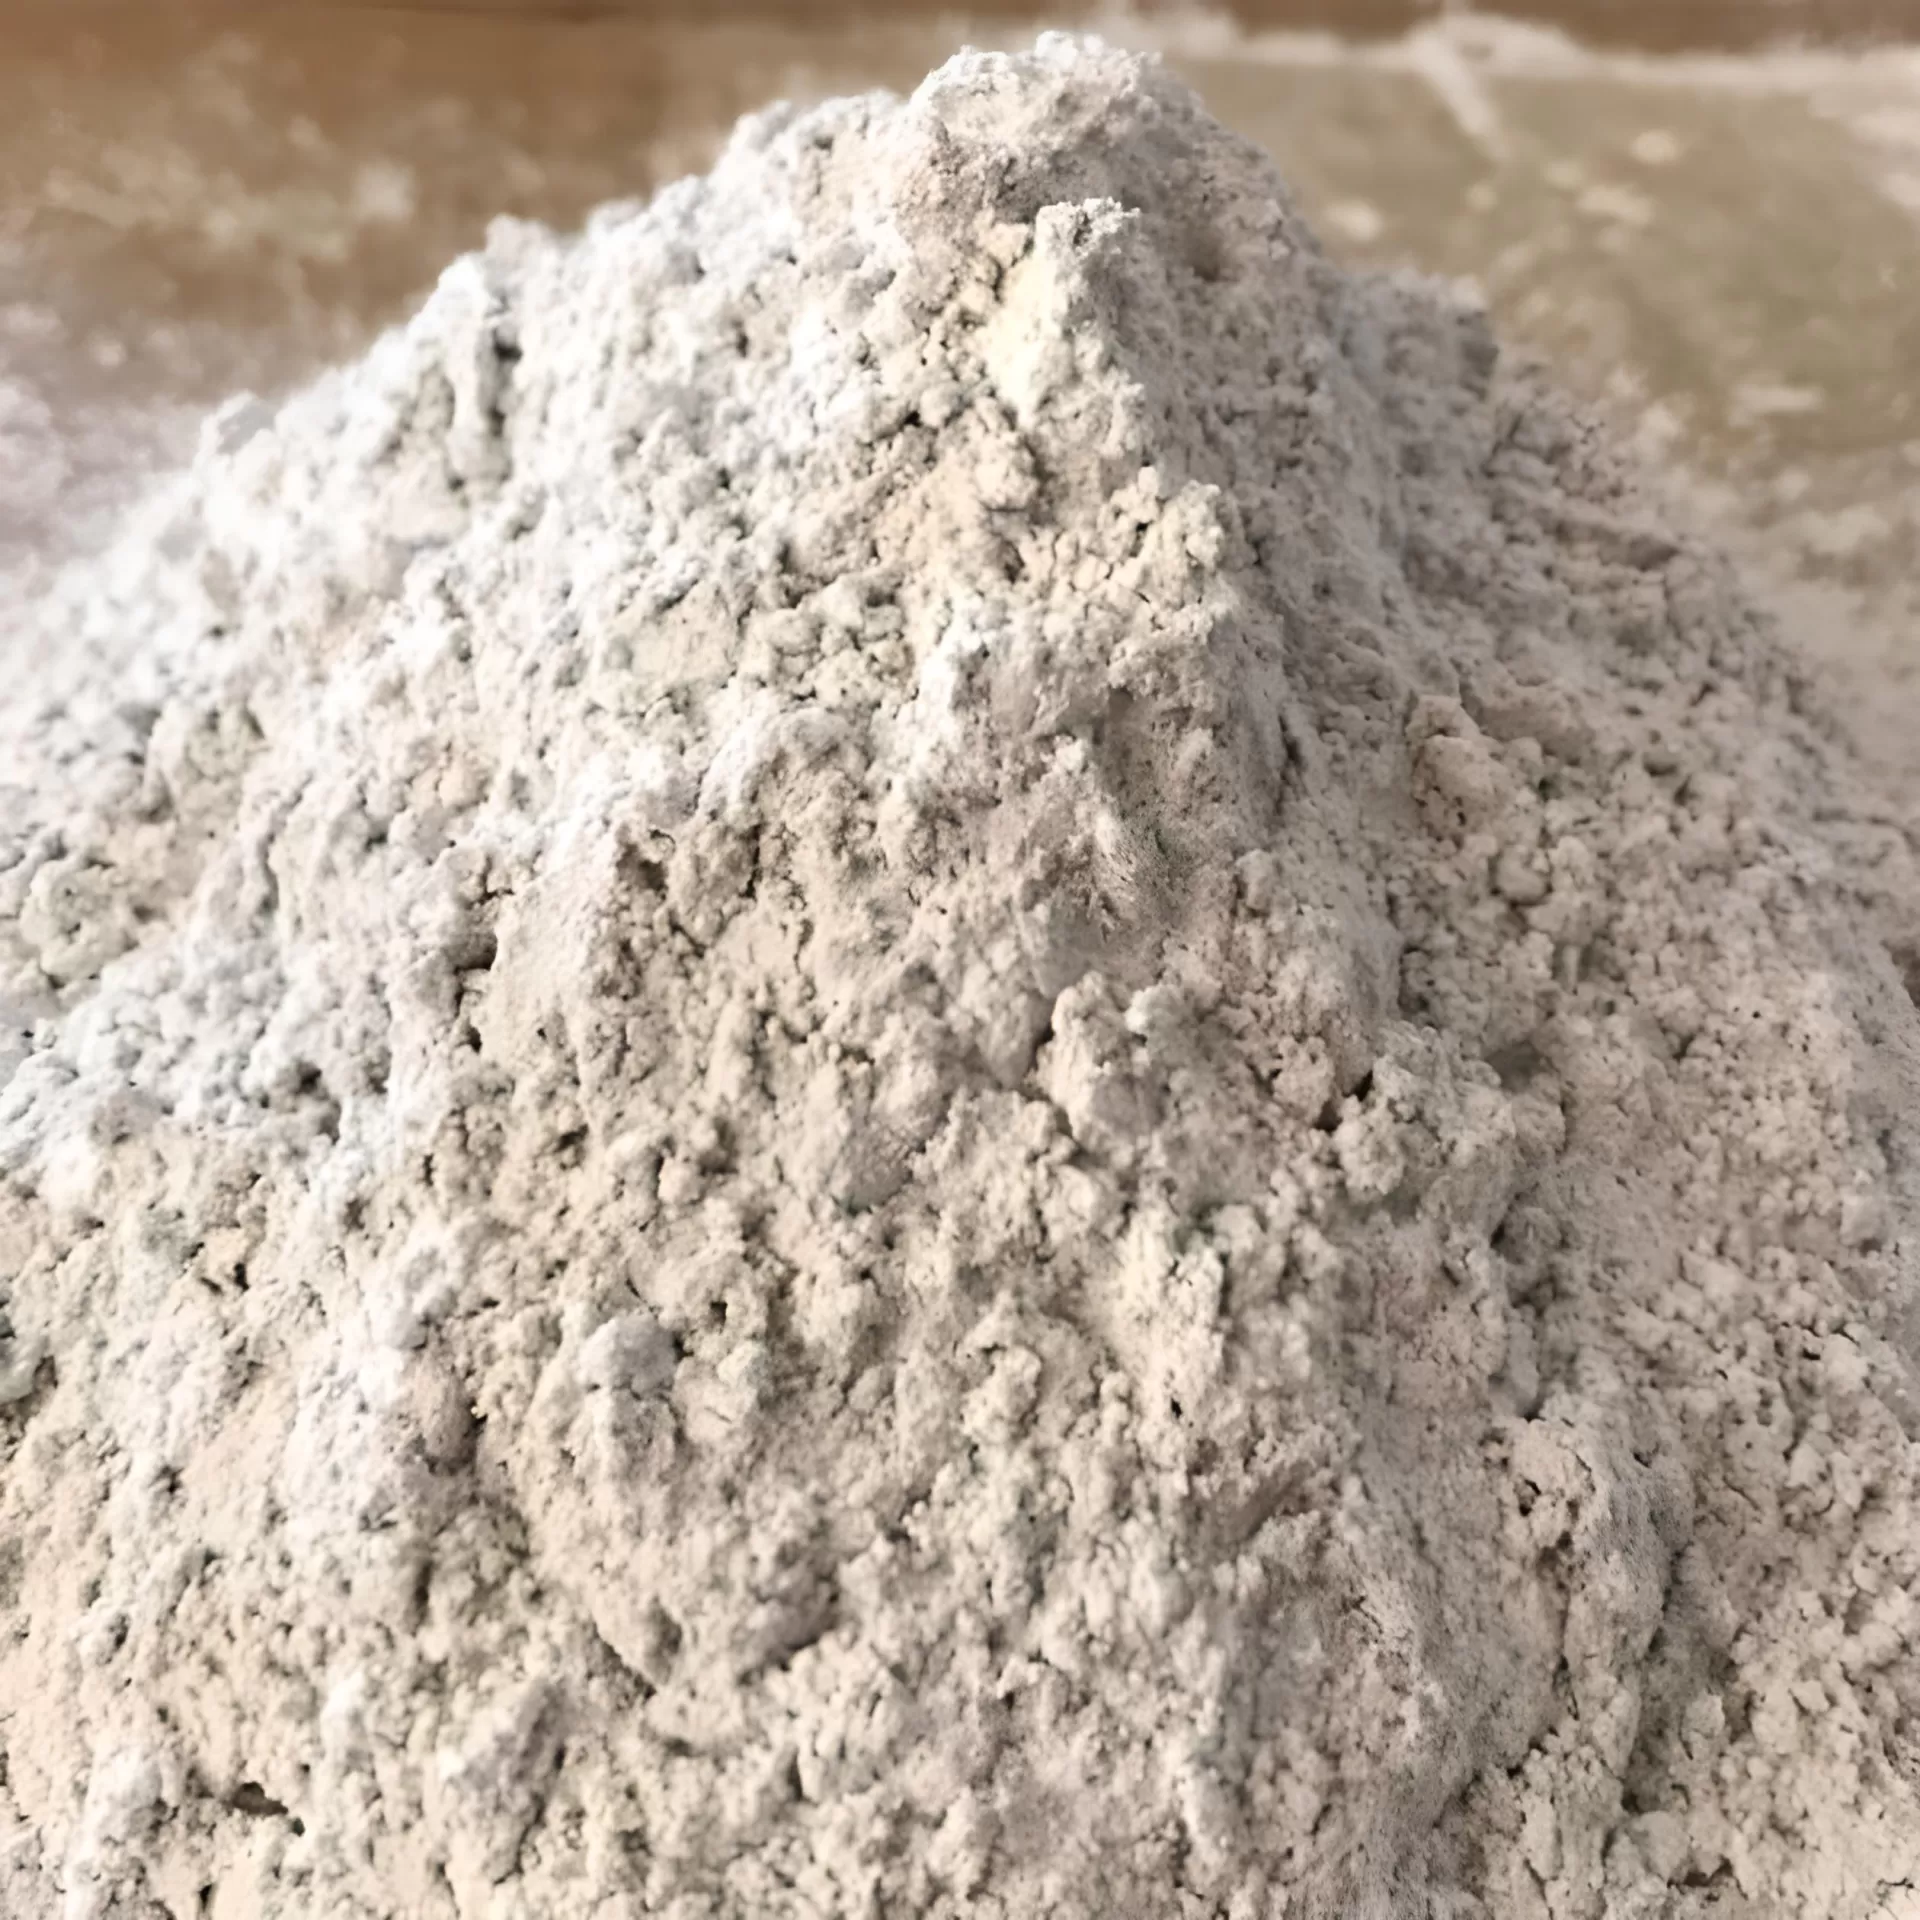
Les cendres volantes restent le pozzolan le plus reconnu sur terre. Générées lors de la combustion de charbon pulvérisé dans des centrales thermiques, cette fine poudre est capturée des gaz de combustion avant d'atteindre l'atmosphère.
Sa géométrie microscopique lui confère des avantages physiques uniques. Contrairement aux minéraux broyés, les cendres volantes brutes se composent de sphères vitrifiées lisses et solides qui se comportent comme de mini roulements à billes dans la pâte de béton frais.
Qu'est-ce que les cendres volantes ? (Classe F vs. Classe C)
Les spécifications standard comme ASTM C618 classifient les cendres volantes en deux grades principaux en fonction de leur composition chimique :
- Cendres volantes de classe F : Dérivées de la combustion d'anthracite ou de charbon bitumineux. Elles contiennent moins de 18 % d'oxyde de calcium (CaO) et plus de 70 % de silice totale, d'alumine et d'oxyde de fer. La classe F est purement pozzolanique, nécessitant de l'hydroxyde de calcium provenant de l'hydratation du ciment pour former un gel de silicate de calcium secondaire (C-S-H).
- Cendres volantes de classe C : Produites à partir de lignite ou de charbon sub-bitumineux. Elles présentent une teneur en calcium plus élevée (souvent de 20 % à 30 % de CaO), leur conférant à la fois des propriétés pozzolaniques et légèrement auto-cimentantes.
La classe F domine les grands projets civils où la durabilité à long terme, la résistance aux sulfates et l'atténuation thermique sont des exigences non négociables.
Avantages de performance uniques des cendres volantes dans le béton
La forme sphérique des particules de cendres volantes réduit directement la demande en eau d'un mélange de béton de 5 % à 15 % par rapport aux mélanges de ciment Portland pur. Une teneur en eau plus faible se traduit par moins de pores capillaires et des microstructures plus denses.
Les principaux avantages techniques incluent :
- Amélioration de la maniabilité et de la pompage : L'effet à billes réduit la friction interne. Les pressions de pompage diminuent, le saignement ralentit et les risques de ségrégation chutent significativement lors du transport sur de longues distances.
- Atténuation des fissures thermiques : La réaction pouzzolanique se déroule lentement. Cela atténue les températures de pic d'hydratation, rendant les cendres volantes indispensables pour les éléments en béton de masse, les fondations de barrages et les piles de pont épaisses.
- Contrôle de la réaction alcali-silice (ASR) : Les cendres volantes de classe F lient les alcalis libres et consomment l'hydroxyde de calcium disponible, empêchant la formation de gel expansif qui détruit les dalles non armées et armées.
- Protection contre les sulfates et l'infiltration : Le raffinement de la structure des pores bloque les ions chlorure et sulfate externes de corroder les barres d'armature intégrées.
2. Entrée du concurrent : Que apporte le GGBS ?
Le GGBS est un sous-produit industriel de la fabrication du fer. Le laitier fondu du haut fourneau est rapidement refroidi avec des jets d'eau à haute pression, créant des granulats vitreux qui sont ensuite broyés en une fine poudre blanche.
Contrairement aux cendres volantes, le GGBS est un liant hydraulique latent selon des normes comme ASTM C989. Il ne repose pas uniquement sur la réaction pouzzolanique ; il réagit directement avec l'eau lorsqu'il est activé par l'environnement alcalin du ciment en hydratation.
Les particules de GGBS ont des géométries rugueuses et angulaires. Bien que cela augmente légèrement la demande en eau précoce, le GGBS offre des avantages de performance distincts :
- Haute résistance précoce à moyenne : Les mélanges de laitier gagnent en résistance plus rapidement que les systèmes de cendres volantes de classe F , surtout entre 14 et 28 jours.
- Esthétique architecturale : Le GGBS s'hydrate en une pâte blanc cassé, produisant des surfaces brillantes et réfléchissantes prisées dans le béton architectural à surface lisse.
- Rapports de remplacement élevés : Les concepteurs de mélanges peuvent remplacer 50 % à 70 % de OPC par du GGBS dans les coulées massives et les murs marins pour minimiser la perméabilité.
3. Comparaison directe : Cendres volantes vs. GGBS dans le béton durable
Choisir entre ces deux ajouts nécessite un examen objectif des propriétés mécaniques et des indicateurs environnementaux.
| Métrique de Performance | Cendres Volantes (Classe F) | GGBS (Ciment de Laitier) |
|---|---|---|
| Géométrie des Particules | Sphérique (effet à billes) | Angulaire, grain écrasé irrégulier |
| Mécanisme Hydraulique | Pozzolaniques (réagit avec Ca(OH)2) | Hydraulique latent + pozzolaniques |
| Demande en Eau | Réduite (-5% à -10%) | Neutre à légèrement augmentée (+2% à +5%) |
| Niveau de Remplacement Typique | 15% – 35% (jusqu'à 50% en HVFA) | 30% – 70% |
| Suppression de la Chaleur d'Hydratation | Exceptionnelle | Très Bonne |
| Résistance Précoce (3 à 7 Jours) | Lente | Modérée |
| Résistance Ultime (56 à 90 Jours) | Extrêmement Élevée | Très Élevée |
| Efficacité de Mitigation ASR | Supérieure (Classe F) | Élevée (nécessite >40% de remplacement) |
| Carbone Incorporé (kg CO2e/tonne) | ~5 à 15 kg | ~40 à 80 kg (en raison de l'énergie de broyage) |
Durabilité & Ouvrabilité : L'Avantage des Cendres Volantes
Lorsque la haute pompage et la facilité de mise en place sont prioritaires, les cendres volantes restent sans concurrents directs. Les particules sphériques permettent aux mélanges de cendres volantes (HVFA) de s'écouler facilement à travers des cages d'armatures complexes avec des dosages réduits de superplastifiant.
En ce qui concerne la durée de vie à long terme, le béton de cendres volantes continue de gagner en résistance pendant des années. La réaction lente de la silice avec l'hydroxyde de calcium crée un gel C-S-H supplémentaire, remplissant les vides qui permettraient autrement à l'eau salée ou aux produits chimiques industriels d'attaquer la matrice.
Carbone Incorporé & Impact Environnemental (Émissions de Scope 3)
D'un point de vue strict de comptabilité carbone, les cendres volantes ont un carbone incorporé plus faible que le GGBS. Les cendres volantes sont collectées via des précipitateurs électrostatiques et nécessitent souvent seulement une classification à l'air ou un mélange minimal.
Le GGBS nécessite un broyage mécanique intensif pour décomposer les granulés de laitier durs et vitreux jusqu'à la finesse de Blaine (typiquement >400 m²/kg) nécessaire pour l'activité hydraulique. Ce processus de broyage nécessite une puissance électrique significative.
Les projets visant des points LEED v4.1 ou BREEAM s'appuient fortement sur les cendres volantes pour atteindre un maximum de crédits dans la catégorie Déclaration Environnementale de Produit (EPD) sans gonfler l'énergie de traitement des matières premières. Golden Fortune soutient les entrepreneurs avec un suivi de chaîne de custody entièrement documenté et des rapports de produits vérifiés pour simplifier les audits de construction écologique.
4. Les Perspectives de 2026 : Réalité de la Chaîne d'Approvisionnement, Pénuries & Dynamiques de Coût
Le débat central pour 2026 n'est pas simplement la performance ; c'est la disponibilité des matériaux. Spécifier un liant à faible carbone ne sert à rien si le matériau est inaccessible à l'usine de dosage.
Le Mythe de la "Pénurie de Cendres Volantes" vs. la Réalité en 2026
Les médias de l'industrie rapportent fréquemment une pénurie imminente de cendres volantes alors que les économies occidentales ferment des centrales à charbon vieillissantes. Bien que la production fraîche des chaudières en fonctionnement soit en déclin, le marché se tourne vers une réserve massive et inexploité : les cendres volantes récupérées.
Des milliards de tonnes de cendres de qualité sont stockées dans des retenues réglementées et des décharges sèches à l'échelle mondiale. Les technologies de valorisation avancées—telles que la combustion du carbone, la séparation électrostatique et le séchage mécanique—restaurent désormais les pozzolans stockées aux < a href="https://www.epa.gov/coalash" rel="noopener noreferrer" target="_blank">normes réglementaires strictes.
Alors que la récolte de cendres récupérées s'intensifie à travers l'Amérique du Nord, l'Europe et l'Asie, de nouveaux réseaux logistiques stabilisent les approvisionnements en matières premières pour les 30 à 50 prochaines années.
Contraintes d'approvisionnement en GGBS à l'ère de l'acier vert
Le GGBS fait face à un goulot d'étranglement structurel de l'approvisionnement qui ne peut être résolu par la collecte de déchets. Le secteur de l'acier se précipite vers des opérations zéro carbone en remplaçant les hauts fourneaux traditionnels par des processus de fer réduit direct (DRI) et des fours à arc électrique (EAF).
Les installations EAF produisent un laitier complètement différent qui ne peut pas remplacer le ciment. Comme il n'existe pas de dépôts hérités de granulats utilisables en grandes quantités, la production mondiale de laitier de haut fourneau de haute qualité a atteint un plateau et devrait probablement diminuer après 2026. Cette dynamique rend le GGBS de plus en plus vulnérable aux pénuries régionales et aux pics de prix.
Prévisions de coût par tonne et de disponibilité régionale pour 2026
Parce que le traitement du GGBS nécessite une énergie de broyage importante et fait face à des limites d'approvisionnement en matières premières, son prix par tonne métrique augmente vers 70 % à 85 % du ciment Portland ordinaire dans plusieurs marchés métropolitains.
Les cendres volantes maintiennent un profil de prix compétitif. Les chaînes d'approvisionnement en cendres récupérées et le transport maritime en vrac établi depuis les principaux centres d'exportation maintiennent les coûts de livraison gérables, protégeant les marges des fournisseurs de béton prêt à l'emploi à fort volume.
5. Le gagnant ne se tient pas seul : L'essor des mélanges ternaires
L'ingénierie du béton repose rarement sur des solutions à variable unique. Le consensus sur la conception des mélanges entrant en 2026 combine des matériaux en systèmes ternaires haute performance : OPC + Cendres Volantes + GGBS.
Dans un mélange ternaire correctement équilibré, chaque constituant couvre les faiblesses des autres :
- Le ciment Portland fournit une alcalinité de base et une résistance à la manipulation immédiate dès le premier jour.
- Le GGBS contribue entre le jour 3 et le jour 28, permettant un retrait rapide des coffrages et des valeurs de compression élevées précoces.
- Les cendres volantes améliorent la rhéologie, réduisent la demande totale en eau et en adjuvants, suppriment l'expansion ASR tardive et garantissent une imperméabilité ultime de 90 jours.
Une spécification typique de 2026 pour les infrastructures commerciales pourrait comporter 50 % d'OPC, 30 % de GGBS et 20 % de cendres volantes. Ce ratio réduit le carbone incorporé de près de 45 % tout en égalant ou en dépassant la performance structurelle d'un mélange de ciment pur sur chaque calendrier.
Conclusion & Verdict Final : Quel SCM domine en 2026 ?
Quel matériau prend la couronne ? Alors que le GGBS jouera un rôle essentiel dans les usines de préfabriqué et les dalles architecturales spécialisées nécessitant des couleurs de béton claires, les cendres volantes resteront le SCM dominant pour le béton durable mondial en 2026 et au-delà.
Ses avantages inégalés en matière de maniabilité, son contrôle supérieur des fissures thermiques à long terme, sa suppression prouvée de l'ASR et sa disponibilité croissante via des sources récoltées donnent aux cendres volantes un avantage sur le laitier de haut fourneau contraint en approvisionnement.
La sécurisation de partenariats d'approvisionnement fiables est le facteur décisif pour les producteurs de béton visant à atteindre les objectifs de décarbonisation de 2026 sans compromettre la cohérence des lots.
Golden Fortune fournit un approvisionnement en vrac constant, une logistique d'expédition multi-points et des certifications de laboratoire complètes pour les cendres volantes de classe F et les adjuvants minéraux spécialisés. Envoyez vos demandes techniques ou demandez un devis formel auprès de notre équipe commerciale aujourd'hui pour sécuriser votre ligne d'approvisionnement pour 2026.
Questions Fréquemment Posées (FAQ)
Q1 : La cendre volante peut-elle complètement remplacer le ciment Portland dans le béton structurel ?
A1 : Les conceptions traditionnelles utilisent la cendre volante à des taux de remplacement de 15 % à 35 %. Le béton à haute teneur en cendre volante (HVFA) peut remplacer 50 % ou plus, mais cela nécessite une gestion soignée du durcissement et des accélérateurs chimiques pour prévenir un gain de résistance précoce lent.
Q2 : Pourquoi le GGBS fournit-il un béton de couleur plus claire que la cendre volante ?
A2 : Le GGBS contient peu de fer et de carbone non brûlé, s'hydratant dans une matrice blanc cassé. La cendre volante contient des traces de carbone et de fer, donnant à la pâte durcie une finition gris doux ou teintée de charbon.
Q3 : Comment la cendre volante de bassin récupérée se compare-t-elle en qualité à la cendre volante fraîche ?
A3 : Les systèmes de valorisation modernes sèchent, classifient et éliminent l'excès de carbone de la cendre récupérée. Une fois traitée, elle répond à toutes les exigences mécaniques et chimiques ASTM C618 et EN 450, fonctionnant de manière identique à la cendre volante fraîche.
Q4 : La cendre volante cause-t-elle des retards de prise lors du placement de béton en hiver ?
A4 : Oui. La réaction pouzzolanique ralentit considérablement à des températures ambiantes plus basses. Les concepteurs de mélanges réduisent généralement les pourcentages de remplacement de cendre volante en hiver ou incorporent des accélérateurs non chlorés pour maintenir les délais du projet.
Q5 : Pourquoi la disponibilité du GGBS devrait-elle diminuer au cours de la prochaine décennie ?
A5 : Les aciéries ferment les hauts fourneaux traditionnels alimentés au charbon au profit de fours à arc électrique (EAF) plus propres. Les unités EAF génèrent des scories d'acier, qui manquent des propriétés hydrauliques nécessaires pour fabriquer des matériaux cimentaires de qualité SCM.