Moderne Infrastrukturprojekte erfordern eine höhere Haltbarkeit, reduzierte thermische Rissbildung und einen geringeren CO2-Fußabdruck. Die Erfüllung dieser strengen Spezifikationen erfordert intelligente Anpassungen der Mischungsgestaltung. Gemahlene granulierte Hochofenschlacke (GGBS) ist zu einer unverzichtbaren Komponente in der modernen Transportbetonproduktion geworden.
Für Bauingenieure, Tragwerksplaner und Projektmanager ist der Einsatz von GGBS längst nicht mehr nur eine umweltfreundliche Entscheidung. Es ist eine strategische technische Entscheidung. Wenn Sie Ihre nächste gewerbliche Entwicklung oder Infrastrukturphase planen, kontaktieren Sie noch heute Golden Fortune, um individuelle Mischungsdesigns zu besprechen und zuverlässige Chargenlieferungen zu sichern.
GGBS verstehen: Herkunft und Materialchemie
GGBS ist ein hydraulisches Bindemittel, das als Nebenprodukt der Eisenherstellung entsteht. Hochöfen schmelzen Eisenerz, Koks und Kalksteinzuschläge bei Temperaturen von bis zu 1500 Grad Celsius. Die entstehende flüssige Schlacke schwimmt auf dem flüssigen Eisen.
Techniker trennen diese Schlacke ab und kühlen sie sofort mit Hochdruckwasserstrahlen ab. Dieser schnelle Abkühlungsprozess wird als Granulation bezeichnet. Die schnelle Abschreckung verhindert eine Kristallisation und erzeugt ein glasiges, körniges Material mit latenten hydraulischen Eigenschaften.
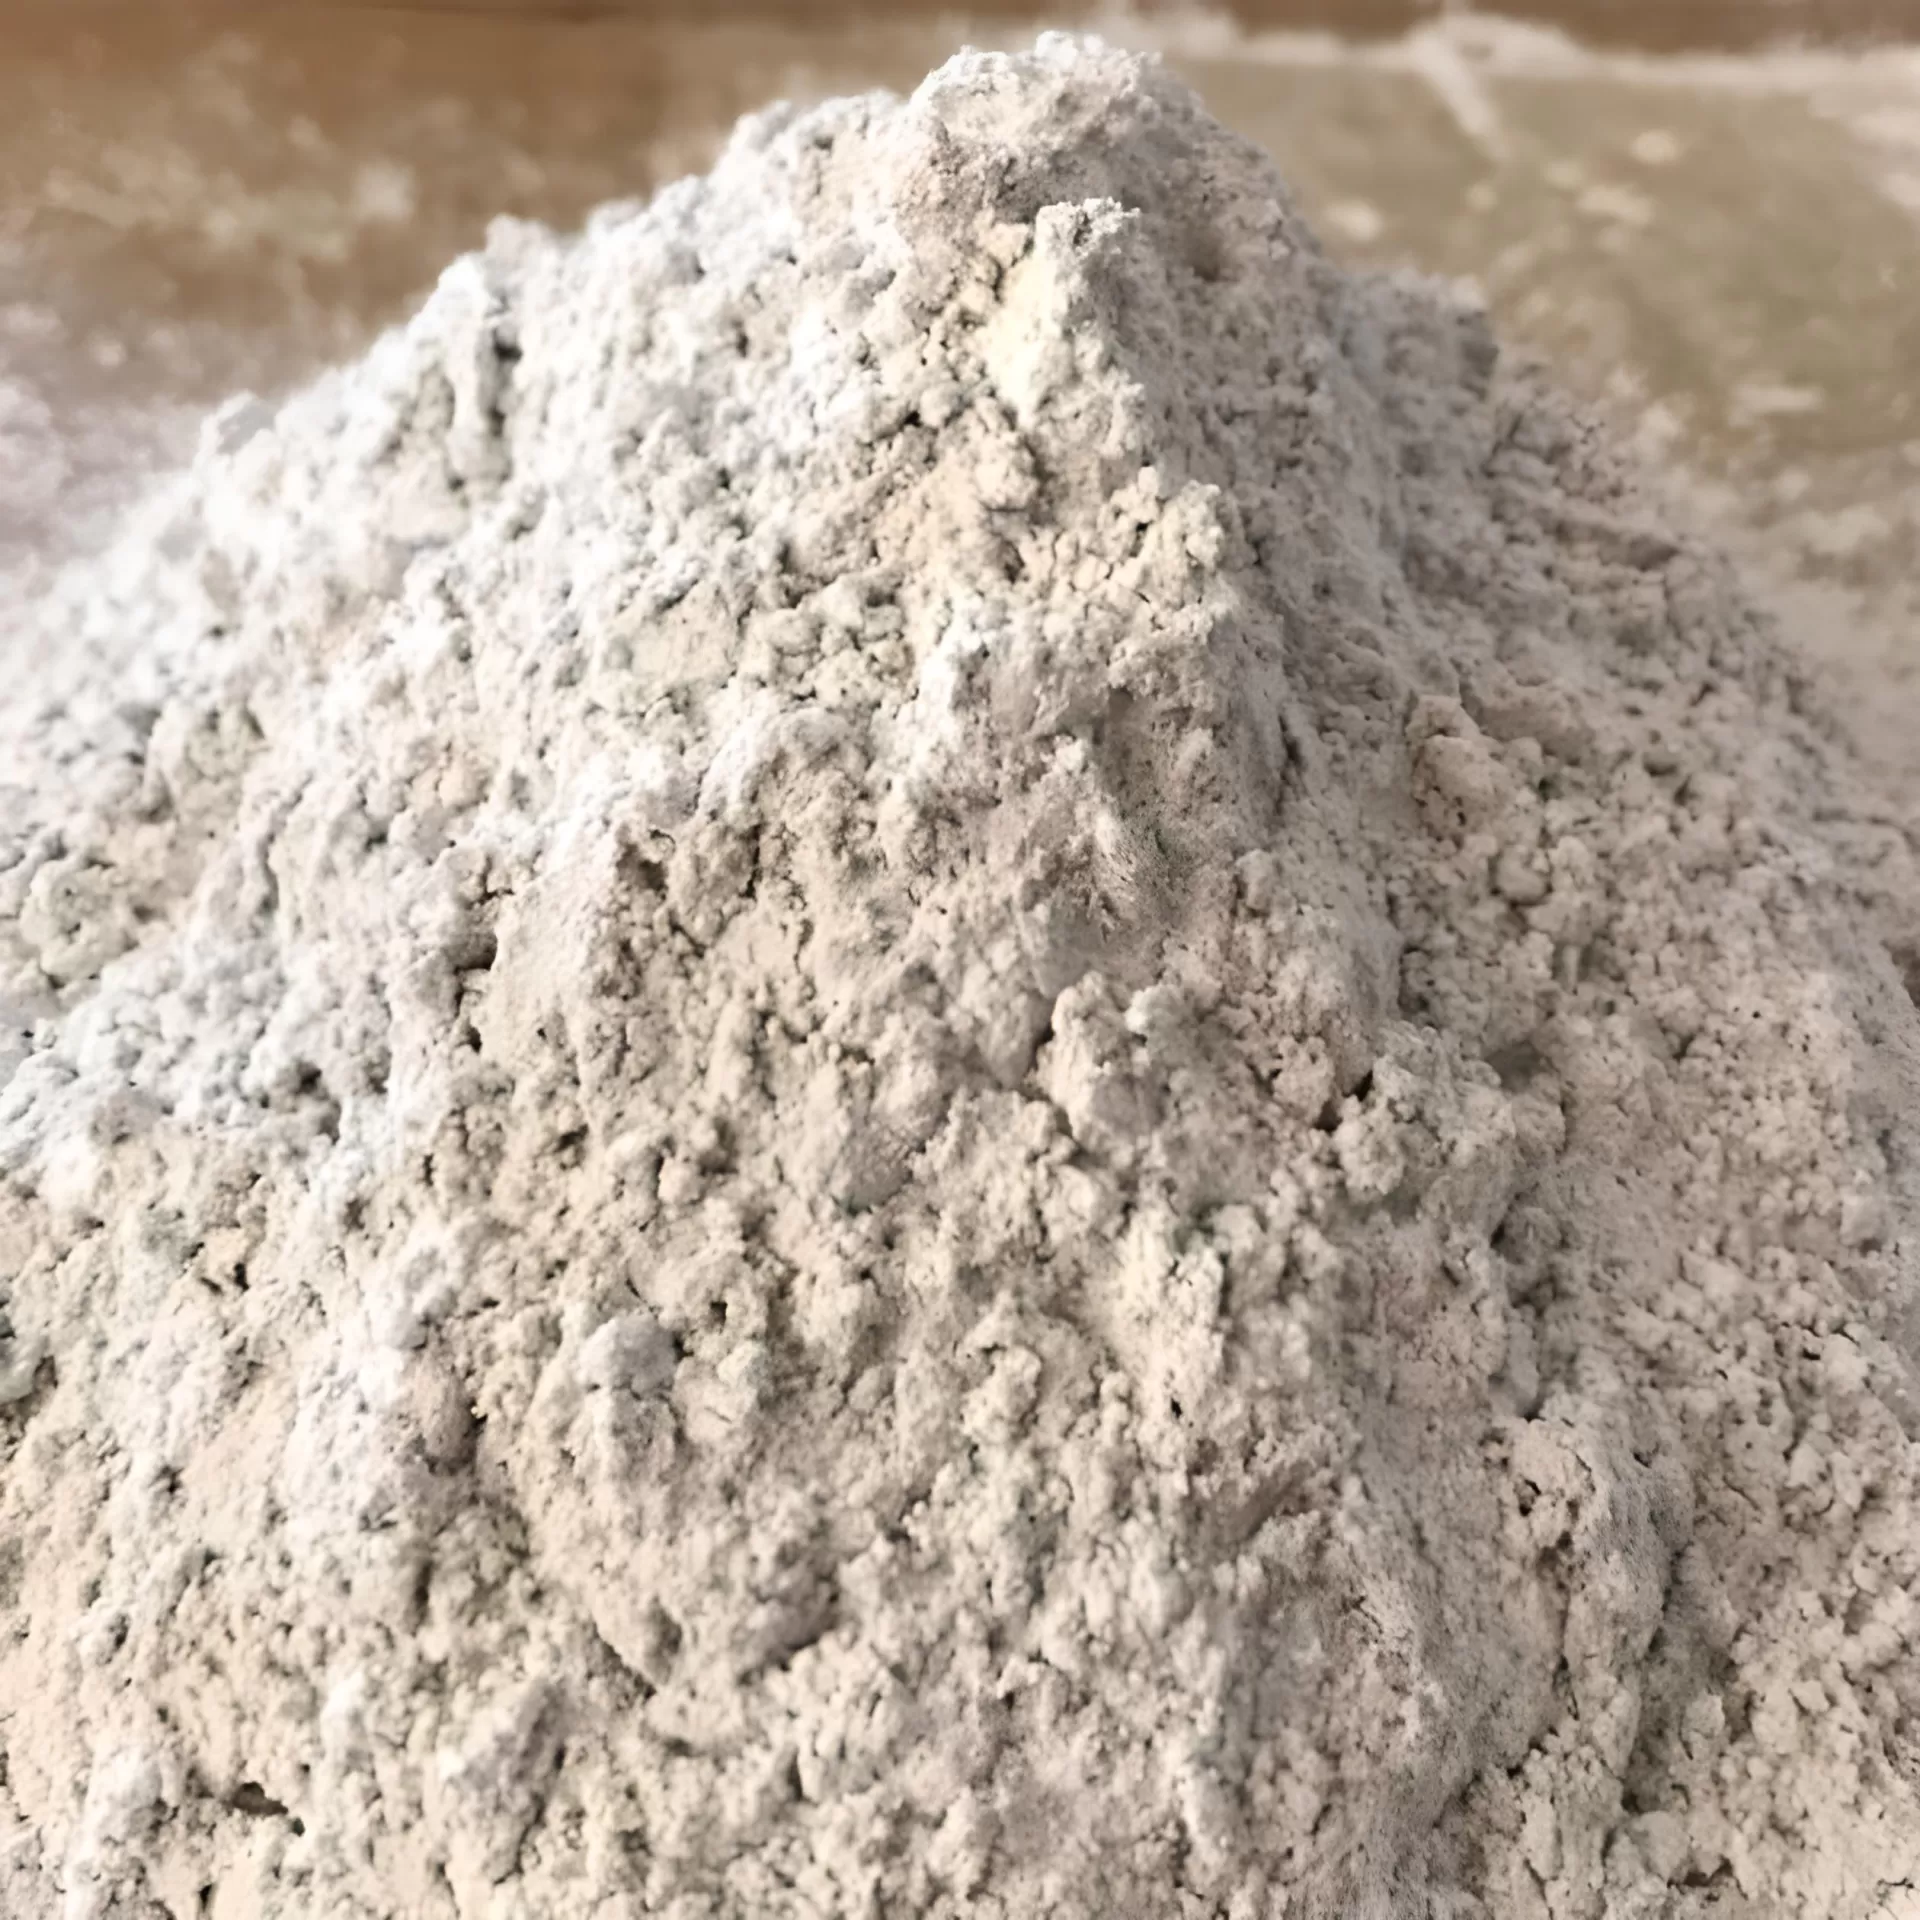
Die abgeschreckten Granulate werden getrocknet und in Kugelmühlen oder Vertikal-Wälzmühlen zu feinem Pulver gemahlen. Das entstehende Pulver ist wesentlich feiner als herkömmlicher Portlandzement und übersteigt gemäß den ASTM-C989-Normspezifikationen in der Regel eine spezifische Oberfläche von 350 bis 450 m²/kg.
Die wichtigsten chemischen Bestandteile von GGBS umfassen:
- Calciumoxid (CaO): Typischerweise 30 % bis 45 %, das die notwendige Basizität für zementöse Reaktionen liefert.
- Siliziumdioxid (SiO₂): Etwa 30 % bis 38 %, das den sekundären Hydratationsmechanismus antreibt.
- Aluminiumoxid (Al₂O₃): Zwischen 7 % und 15 %, das zur Netzwerkbildung im frühen Alter und zur chemischen Bindung beiträgt.
- Magnesiumoxid (MgO): Etwa 4 % bis 10 %, das sich sicher in die Silikatphasen einbindet, ohne Raumbeständigkeitsprobleme zu verursachen.
Im Gegensatz zu herkömmlicher Flugasche, die ausschließlich als Puzzolan wirkt, besitzt Schlacke latente hydraulische Eigenschaften. Sie kann in Gegenwart von Wasser eigenständig hydratisieren, reagiert jedoch ohne einen Aktivator viel zu langsam. Gewöhnlicher Portland-Zement liefert den chemischen Auslöser, der benötigt wird, um diese Reaktion zu starten.
Der Hydratationsmechanismus in RMC-Beton
Um GGBS effektiv in Transportbetonwerken einzusetzen, müssen Ingenieure verstehen, wie es zusammen mit Portlandzement hydratisiert. Gewöhnlicher Portlandzement (OPC) reagiert mit Wasser zu Calciumsilikathydrat (C-S-H)-Gel und Calciumhydroxid ($Ca(OH)_2$).
Calciumhydroxid macht etwa 20 % bis 25 % des Volumens der hydratisierten Zementpaste aus. Es bietet keine strukturelle Festigkeit. Schlimmer noch, es löst sich leicht in sauren oder sulfatreichen Umgebungen und hinterlässt poröse Kanäle.
Wenn Mischwerke GGBS in RMC-Beton einarbeiten, verbraucht die Schlacke dieses freie Calciumhydroxid. Die Alkalität der Porenlösung löst das glasige Schlackennetzwerk auf und löst eine sekundäre Hydratationsreaktion aus.
Diese Reaktion erzeugt zusätzliches, dichteres Calciumsilikathydrat-Gel (oft als C-A-S-H bezeichnet, da Aluminium eingebunden ist). Dieses sekundäre Gel füllt mikroskopische Hohlräume im gesamten Gefüge aus. Der Beton entwickelt im Laufe der Zeit ein dichteres, weniger durchlässiges Mikrogefüge.
Detaillierte technische Fachliteratur, dokumentiert im Wikipedia-Artikel zu Hochofenschlacke, zeigt, wie dieser Porenverfeinerungsprozess die langfristige Dauerhaftigkeit direkt vorantreibt und das Eindringen von Flüssigkeiten verringert.
Zentrale technische Vorteile von GGBS in Transportbeton-Anwendungen
1. Steuerung der Hydratationswärme
Betonierungen von Massenbauteilen – wie Flachgründungen, Brückenpfeiler und Staudammwände – leiden unter thermischer Rissbildung. Die schnelle Hydratation in reinen OPC-Mischungen erzeugt übermäßig hohe Innentemperaturen. Wenn der Kern heiß bleibt, während die äußere Schicht abkühlt, überschreiten thermische Zugspannungen die frühe Zugfestigkeit des Betons.
Der Ersatz von 50 % bis 70 % des OPC durch GGBS senkt sowohl die Spitzentemperatur als auch die Geschwindigkeit der Wärmefreisetzung. Die Hydratationskurve flacht ab, wodurch thermische Gradienten in massiven Bauteilen minimiert werden, ohne dass teure interne Flüssigkeitskühlkreisläufe erforderlich sind.
2. Widerstandsfähigkeit gegen chemische und umweltbedingte Angriffe
Dauerhaftigkeit bestimmt die Lebenszyklen von Bauwerken. GGBS bietet außergewöhnlichen Widerstand gegen mehrere häufige Mechanismen der Betonzerstörung:
- Chlorideindringung: Die verfeinerte Porenstruktur verlangsamt das Eindringen von Chloridionen. Der Aluminiumoxidgehalt bindet Chloride zudem chemisch als Friedel'sches Salz. Dies hält Chloride vom Bewehrungsstahl fern und verhindert Korrosion.
- Sulfatangriff: Sulfate reagieren mit freiem Calciumhydroxid und bilden expansives Ettringit und Gips. GGBS senkt die Konzentration von Calciumhydroxid und entzieht diesen schädlichen Reaktionen damit den Antrieb.
- Alkali-Kieselsäure-Reaktion (AKR): Das Bindemittel senkt die effektive Alkalität der Porenlösung, indem es Natrium- und Kaliumionen bindet und so die expansiven Gele neutralisiert, die reaktive Zuschlagstoffe rissig machen.
Richtlinien des American Concrete Institute bestätigen wiederholt Schlackenzement-Mischungen für anspruchsvolle Expositionsklassen, insbesondere in maritimen Projekten und Böden mit hohem Grundwasserspiegel.
3. Verbesserte Rheologie und Verarbeitbarkeit
Frischer RMC-Beton, der GGBS enthält, fließt unter Scherung besser. Schlackepartikel weisen glatte, glasartige Oberflächen auf, die beim ersten Mischen weniger Wasser aufnehmen als raue Zementkörner.
Diese physikalische Eigenschaft verringert die Reibung zwischen den Partikeln. Dadurch können Mischungsdesigner entweder das Wasser-Bindemittel-Verhältnis insgesamt verringern oder den Einsatz teurer Fließmittel reduzieren, während die angestrebten Setzmaßwerte erhalten bleiben.
Schlackenmischungen halten ihr Setzmaß außerdem länger. Transportbetonfahrzeuge können weiter durch dichten Verkehr fahren, ohne dass der Beton vorzeitig steif wird oder vor Ort Wasser zugegeben werden muss.
4. Hervorragende langfristige Druckfestigkeit
Die Frühfestigkeit (nach 3 bis 7 Tagen) bei GGBS-Mischungen liegt niedriger als bei reinen OPC-Mischungen. Zwischen 28 und 90 Tagen ändert sich die Kurve jedoch drastisch. Da die sekundäre Hydratationsreaktion über Monate andauert, übertrifft Beton mit GGBS häufig die Basis-OPC-Mischungen in der endgültigen Druck- und Biegefestigkeit.
Golden Fortune-Ingenieure arbeiten eng mit Bauunternehmern zusammen, um die Austauschprozentsätze zu optimieren und dabei die Anforderungen an das frühe Ausschalen der Schalung gegen die langfristigen strukturellen Ziele des Projekts abzuwägen.
Typische Austauschverhältnisse und Mischungsverhältnisse
Transportbeton-Mischwerke passen die Austauschverhältnisse je nach Bauteil und örtlichen Standortbedingungen an. Nachfolgend finden sich Standardrichtlinien, die im Tiefbau und Ingenieurwesen angewendet werden:
- 30 % bis 40 % Ersatz: Geeignet für Standard-Tragwerksrahmen, Flachdecken, Balken und Stützen, bei denen die Crews die Schalung innerhalb der üblichen 7-Tage-Zyklen entfernen müssen.
- 50 % Ersatz: Der ausgewogene Standard für allgemeine Infrastruktur, Keller und Fundamentplatten. Er bietet solide thermische Kontrolle, stetige Frühfestigkeit und ausgezeichneten Chloridschutz.
- 65 % bis 70 % Ersatz: Vorbehalten für Meeresbauwerke, Abwasseranlagen, Stützmauern und Massenbetonplatzierungen, bei denen Wärmereduzierung und maximale chemische Beständigkeit wichtiger sind als Frühfestigkeitsanforderungen.
Ingenieure sollten im Transportbetonwerk Testchargen durchführen. Die Prüfung muss die Druckfestigkeiten nach 7, 28 und 56 Tagen sowie die Werte des Rapid Chloride Permeability Test (RCPT) verifizieren.
Praktische Baustellenüberlegungen und Best Practices bei der Nachbehandlung
Die Spezifikation von GGBS verändert, wie Bauunternehmer frischen Beton auf der Baustelle handhaben. Bauingenieure müssen diese betrieblichen Faktoren berücksichtigen:
Verlängerte Abbindezeiten
GGBS-Mischungen benötigen im Allgemeinen 30 bis 90 Minuten länger, um den Anfangs- und Endabbindezeitpunkt zu erreichen, besonders in kälteren Klimazonen. Die Fertigstellungsteams müssen ihr Timing für das Flügelglätten und Verreiben entsprechend anpassen. Eine überstürzte Oberflächenbearbeitung, während das Blutwasser noch aufsteigt, kann zu einer Oberflächendelamination führen.
Verpflichtende Nachbehandlungsdisziplin
Die Hydratation von Schlacke erfordert über einen längeren Zeitraum Feuchtigkeit. Trocknet der Beton zu früh aus, stoppt die puzzolanische Reaktion, wodurch die Oberflächenschicht porös und schwach bleibt. Dies führt zu Oberflächenstaub und plastischen Schwindrissen.
Bauunternehmer sollten eine kontinuierliche Nassnachbehandlung mit feuchter Jute, Flutung oder Hochleistungs-Nachbehandlungsmitteln für mindestens 7 bis 10 Tage anwenden. Bei trockenen oder windigen Bedingungen muss die Nachbehandlung unmittelbar nach der endgültigen Oberflächenbearbeitung beginnen.
Zeitpläne für die Schalungsentfernung
Da GGBS in den ersten 72 Stunden langsamer an Festigkeit gewinnt, müssen die frühen Zeiten für die Schalungsentfernung neu berechnet werden. Das Entfernen vertikaler Schalungen an Wänden und Stützen ist oft nach 24 bis 36 Stunden sicher möglich. Deckenschalungen und tragende Stützen müssen jedoch so lange an Ort und Stelle bleiben, bis vor Ort nachbehandelte Probezylinder ausreichende Festigkeit bestätigen.
Nachhaltigkeit und CO2-Bilanzierung
Jede metrische Tonne Standard-Portlandzementklinker erzeugt bei der Herstellung etwa 0,8 bis 0,9 Tonnen Kohlendioxid. Schlacke, als industrielles Nebenprodukt, weist einen deutlich geringeren gebundenen Kohlenstoff auf – hauptsächlich im Zusammenhang mit Transport, Trocknung und Mahlung.
Der Ersatz von 50 % des Portlandzements durch GGBS in einer RMC concrete-Mischung senkt den gebundenen Kohlenstoff des Bindemittels um fast 40 %. Diese Reduzierung hilft Projekten, Punkte in grünen Bauprogrammen wie LEED, BREEAM und nationalen Green-Mark-Systemen zu erzielen.
Über die CO2-Einsparungen hinaus hält der Einsatz von GGBS industriellen Abfall von Deponien fern und fördert ein zirkuläres Industriemodell, ohne die strukturelle Festigkeit zu beeinträchtigen.
Häufig gestellte Fragen (FAQ)
F1: Welcher Ersatzanteil von GGBS funktioniert am besten für Fundamentplatten von Hochhäusern?
A1: Für Fundamentplatten von Hochhäusern funktioniert ein GGBS-Ersatzanteil von 50 % bis 65 % am besten. Dieser Anteil kontrolliert die Spitzenhydratationstemperaturen, reduziert die Risiken thermischer Rissbildung bei dicken Betonierabschnitten und liefert hohe Druckfestigkeiten nach 56 und 90 Tagen.
F2: Wie beeinflusst GGBS die Abbindezeit von RMC concrete bei kaltem Wetter?
A2: GGBS verlängert die Anfangs- und Endabbindezeiten, ein Effekt, der bei Temperaturen unter 10 Grad Celsius deutlicher wird. Bei kaltem Wetter können Mischwerke die Austauschraten auf 30 % senken, heißes Wasser zum Mischen verwenden oder chloridfreie Abbindebeschleuniger zugeben, um die üblichen Bauzeitpläne einzuhalten.
Q3: Kann GGBS das Risiko einer Alkali-Kieselsäure-Reaktion (AKR) ausschließen?
A3: Ja, GGBS kontrolliert AKR wirksam, wenn es mit Austauschraten von 40 % oder mehr eingesetzt wird. Es senkt die Durchlässigkeit des Betons, bindet freie Alkalien innerhalb der Zementleimmatrix und reduziert die Menge an löslichem Calcium, die zur Bildung expansiver Silicagele zur Verfügung steht.
Q4: Warum hat Beton mit GGBS eine hellere Oberflächenfarbe?
A4: Schlacke enthält im Vergleich zu standardmäßigem dunkelgrauem Portlandzement nur minimale Eisenoxide. Dadurch härtet vollständig ausgehärteter GGBS-Beton zu einer cremeweißen, hellen Oberfläche aus. Diese reflektierende Oberfläche verbessert die Sichtbarkeit in unterirdischen Tunneln, Parkbauten und architektonischen Flächen.
Q5: Welche Feldtests bestätigen, dass ein RMC-Werk den richtigen GGBS-Anteil zusetzt?
A5: Werke überprüfen die Anteile durch automatisierte Aufzeichnungen des Mischcomputers, Dichteprüfungen und chemische Verifizierung des frischen Leims mittels Ethylendiamintetraessigsäure (EDTA)-Titrationsmethoden. Ausgehärteter Beton kann im Labor durch thermogravimetrische Analyse (TGA) oder Rasterelektronenmikroskopie (REM) überprüft werden.
Arbeiten Sie mit Golden Fortune für zertifizierte RMC-Betonlösungen zusammen
Die Herstellung zuverlässiger, leistungsstarker Mischungen erfordert eine strenge Qualitätskontrolle, eine stabile Rohstoffbeschaffung und tiefgreifendes Fachwissen im Bereich Mischtechnik. Ob Ihr Vorhaben hochbeständigen Meerwasserbeton, selbstverdichtende Mischungen oder niedrig-wärmeentwickelnde Massenmischungen erfordert, Golden Fortune liefert zertifizierten, hochwertigen RMC-Beton, der auf Ihre Tragwerksplanung abgestimmt ist.
Sprechen Sie noch heute mit unserem technischen Ingenieurteam. Senden Sie uns Ihre Projektspezifikationen, Zielfestigkeiten und Einbauzeitpläne, um eine detaillierte technische Begutachtung und ein wettbewerbsfähiges kommerzielles Angebot zu erhalten.