
La trajectoire de décarbonisation du secteur mondial de la construction et des infrastructures repose en grande partie sur la réduction de la consommation de clinker dans les liants hydrauliques. Le ciment Portland ordinaire (CPO) reste l'une des opérations industrielles les plus énergivores et les plus émettrices de carbone au monde, contribuant à environ 8 % des émissions mondiales de gaz à effet de serre. La plupart de ces émissions proviennent de la calcination chimique du calcaire (convertissant le carbonate de calcium en oxyde de calcium) ainsi que de l'énergie thermique élevée requise pour maintenir des températures de clinkerisation de 1450 °C. Atténuer cette dynamique nécessite l'adoption généralisée de matériaux cimentaires supplémentaires (MCS), dirigée par le laitier de haut fourneau granulaire moulu (GGBS/GGBFS).
Les protocoles modernes d'efficacité thermique et l'électrification dans la manipulation des matières premières ont rendu un valeur de carbone incorporé de 32Kgs CO2 par tonne à faible empreinte carbone réalisable pour le GGBS de qualité industrielle. Lorsqu'il est évalué par rapport à la référence mondiale du CPO, qui dépasse régulièrement 800 à 900 kilogrammes d'équivalent dioxyde de carbone par tonne, cette étape représente un changement radical pour les producteurs de béton prêt à l'emploi, les entrepreneurs en génie civil et les spécificateurs structurels. Atteindre ce niveau de performance n'est pas seulement une référence environnementale ; cela sert de levier d'ingénierie critique pour la conception d'infrastructures à haute performance et à faible carbone.
Fournir aux marchés des matériaux vérifiés à ce seuil nécessite une logistique optimisée et des actifs de broyage ultra-efficaces. Les chaînes d'approvisionnement industrielles gérées par Golden Fortune facilitent l'accès à ces solutions de haute qualité à base de laitier, permettant aux grands programmes d'infrastructures d'atteindre des indicateurs de durabilité agressifs sans sacrifier la performance structurelle ou la durabilité.
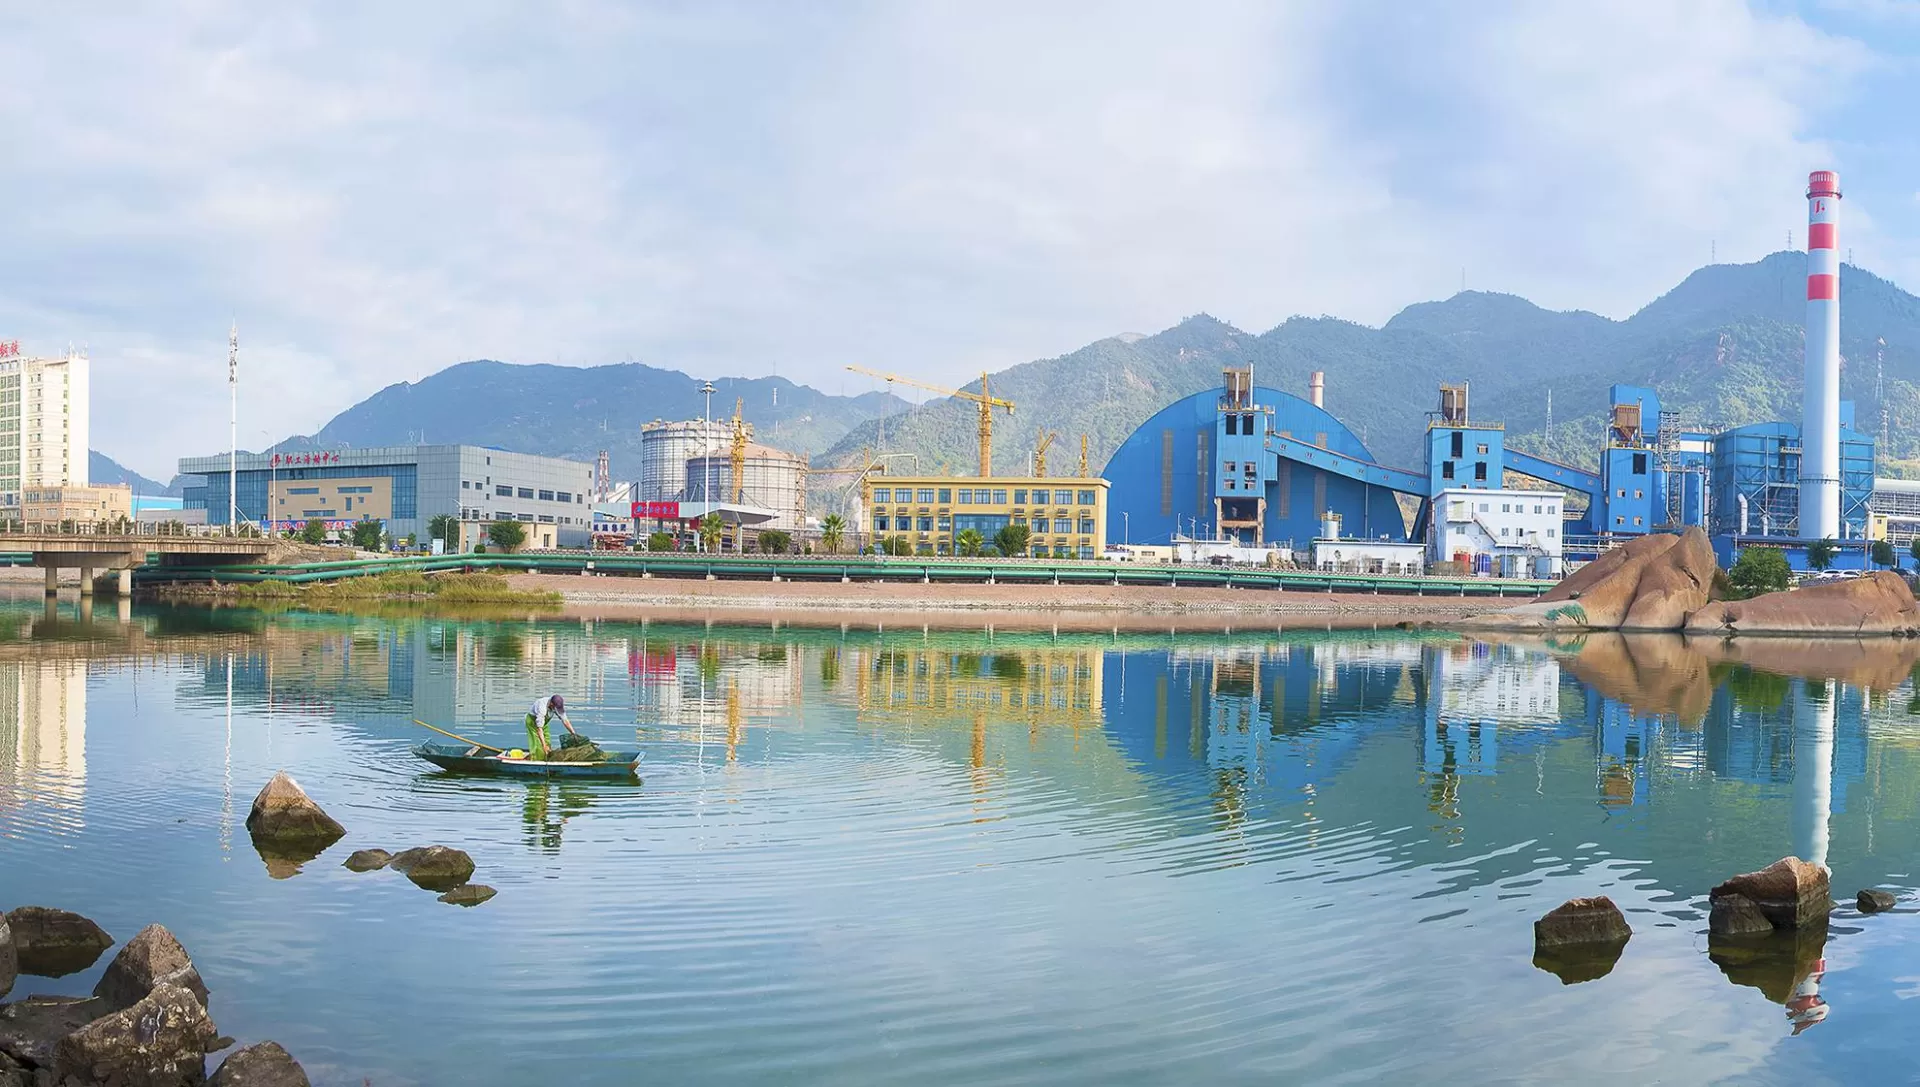
Évaluation du cycle de vie de la cradle-to-gate : dérivation de la métrique
L'évaluation d'une empreinte carbone de 32Kgs CO2 par tonne à faible empreinte carbone nécessite un examen de la frontière de l'évaluation du cycle de vie (ACV) cradle-to-gate, définie formellement selon les normes ISO 14040, ISO 14044 et EN 15804+A2. Dans ce cadre comptable (Modules A1 à A3), le laitier de haut fourneau arrive comme un coproduit de la fusion du fer. Les méthodologies d'allocation environnementale appliquées au précurseur fondu jouent un rôle décisif dans la définition du seuil d'émission de départ.
Selon les règles de catégorie de produit standard européennes et américaines (PCR), le fardeau carbone du haut fourneau est presque entièrement attribué à la production de fonte. Par conséquent, l'impact environnemental principal du GGBS commence à partir de la phase de trempe jusqu'au traitement final et à l'emballage. Les émissions principales qui entraînent le profil de cycle de vie peuvent être segmentées en différentes étapes opérationnelles :
Granulation et déshydratation (A1) : La trempe à l'eau sous haute pression convertit le laitier fondu en un granule vitreux, semblable à du sable, figeant efficacement la phase amorphe vitreuse nécessaire à la latent hydrauliques. Les processus de déshydratation contemporains minimisent l'humidité retenue à moins de 8 %, évitant une utilisation excessive de combustible lors du séchage en aval.
Transport interne et logistique (A2) : Le transit de laitier brut en vrac entre les usines de fer et l'usine de broyage spécialisée contribue directement aux émissions en amont de la portée 3. La proximité des quais maritimes en eau profonde ou des configurations de convoyeurs en boucle fermée réduit considérablement ce composant de transport par rapport au transport par camion sur de longues distances.
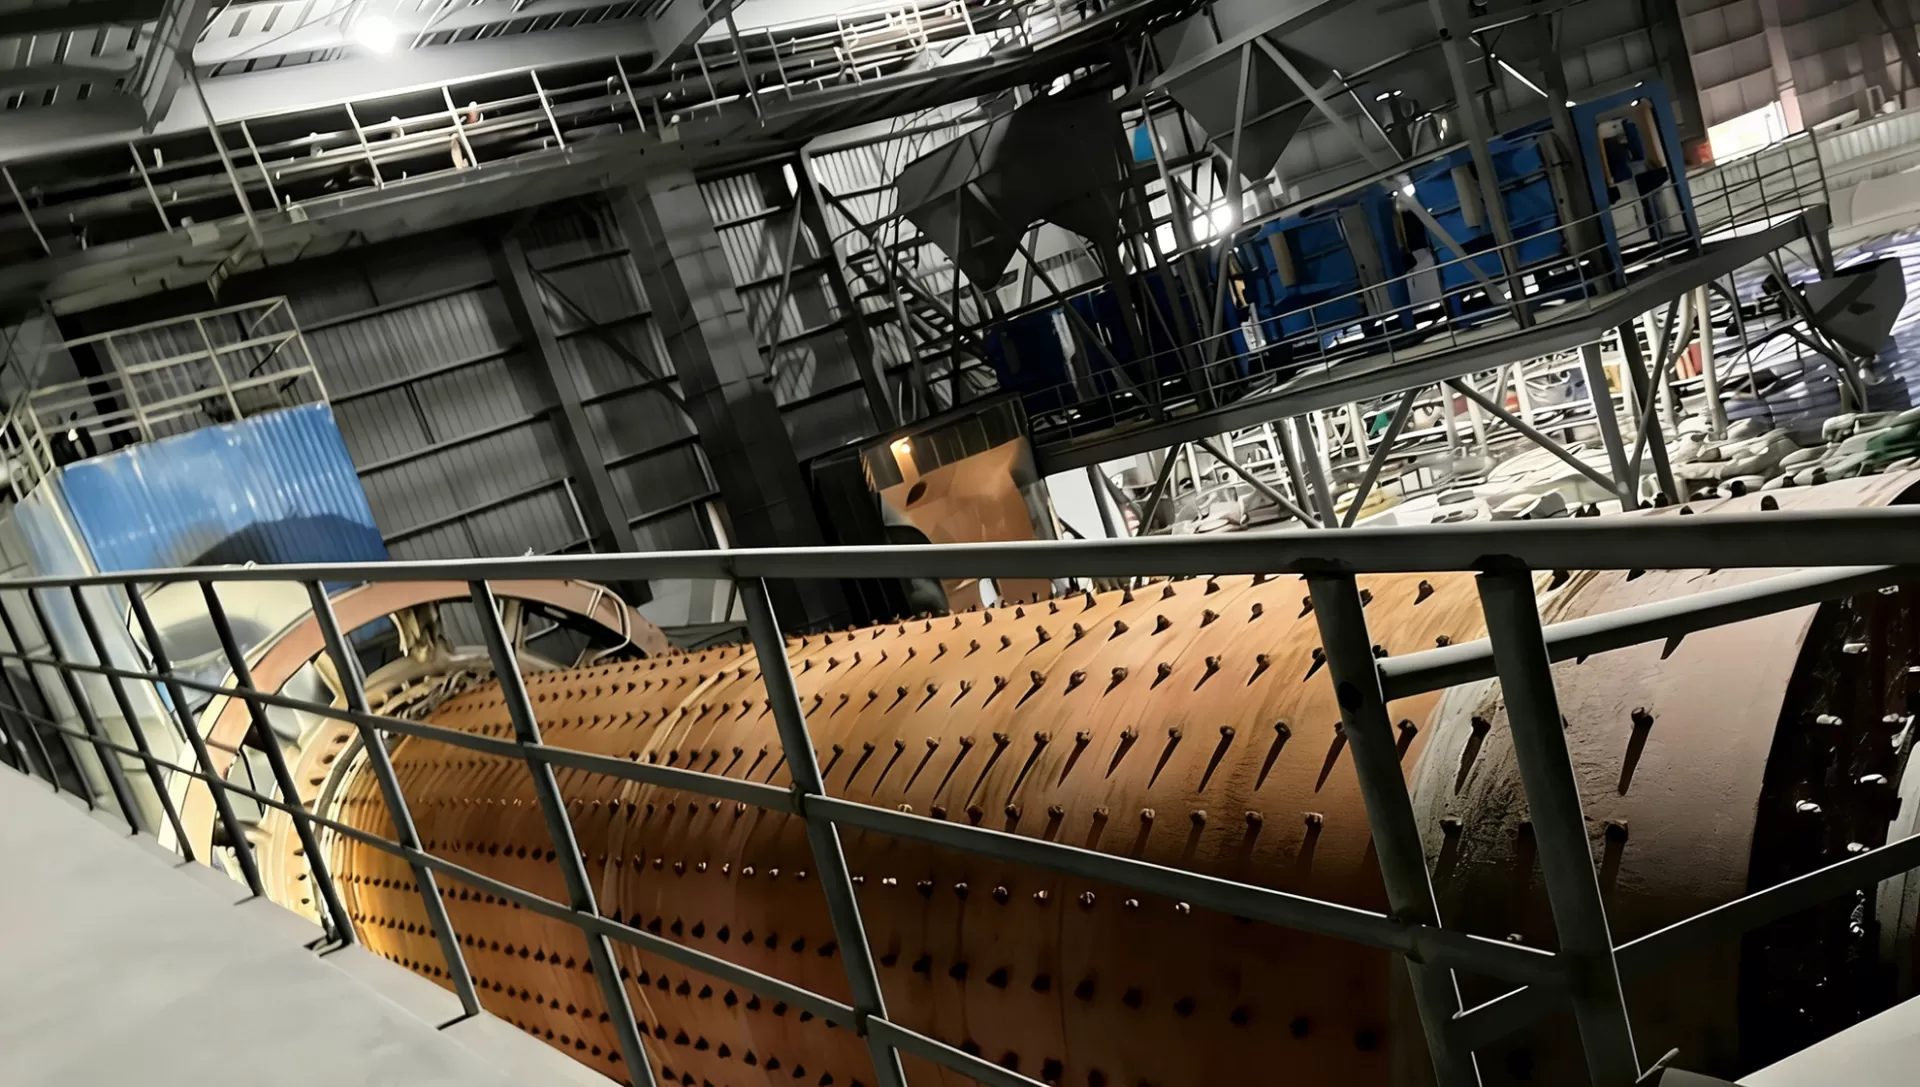
Fraisage et Classification (A3) : La transformation de laitier granulaire en une fine poudre nécessite une énergie électrique significative. Les broyeurs à billes traditionnels ont largement été remplacés par des broyeurs verticaux à rouleaux (VRM) à haute efficacité et des rouleaux de moulin à haute pression (HPGR). Les systèmes modernes de VRM réduisent la consommation d'énergie électrique spécifique à environ 30–40 kWh par tonne de laitier fini.
Lorsque les installations de broyage fonctionnent sur des réseaux électriques modernes avec une forte part d'énergie renouvelable, les émissions électriques et thermiques cumulées diminuent de manière significative. Des contrôles de processus rigoureux maintiennent l'impact final incorporé au niveau certifié de 32 kg CO2 par tonne à faible empreinte carbone, fournissant aux ingénieurs civils une base de référence vérifiée de manière indépendante pour la réduction de la chaîne d'approvisionnement de portée 3.
Mécanique Microstructurale et Chimie de l'Hydratation du GGBS Avancé
La substitution du CEM I par le GGBS introduit un mécanisme d'hydratation en deux étapes qui améliore la microstructure à long terme de la pâte cimentaire. L'hydratation primaire du clinker de ciment Portland produit de l'hydrate de silicate de calcium (C-S-H) ainsi que des quantités significatives d'hydroxyde de calcium (Ca(OH)2), communément appelé portlandite. Bien que la portlandite contribue à la basicité pour protéger les couches d'acier passives, elle offre une résistance de liaison mécanique négligeable et reste vulnérable au lessivage et à l'attaque chimique.
Le GGBS vitrocéramique fonctionne comme un liant hydraulique latent activé par l'environnement alcalin généré par l'hydratation initiale du clinker. Les ions silicate et aluminate dissous du verre de laitier réagissent en continu avec la portlandite libre pour former des hydrates de silicate de calcium secondaires (C-S-H) et des hydrates d'aluminosilicate de calcium (C-A-S-H). Cette réaction remplit progressivement la matrice de pores capillaires au sein de la pâte.
Affinement du Système de Pores : La génération de C-S-H secondaire densifie le réseau de micro-pores, réduisant le volume de pores capillaires continus de plus de 50 nanomètres. Cet affinement des pores réduit la perméabilité à l'eau et ralentit la diffusion des ions nuisibles dans la matrice du béton.
Résistance à l'Ingress des Chlorures : Dans les structures maritimes et les tabliers de ponts côtiers, la pénétration des chlorures représente le principal mécanisme de dépassivation des armatures. La matrice raffinée et la teneur plus élevée en oxyde d'aluminium dans le laitier de haute qualité favorisent l'adsorption physique et la liaison chimique des chlorures, produisant du sel de Friedel stable.
Atténuation de la Réaction Alcalis-Silice (ASR) : La présence de GGBS réduit le total des alcalis équivalents disponibles dans le fluide de pores, les liant aux produits d'hydratation secondaires et abaissant la concentration d'ions hydroxyles. Cela empêche le gonflement et les fractures internes associés aux granulats de silice réactifs.
Contrôle Thermique dans les Coulées Massives : La cinétique d'hydratation plus lente et soutenue du ciment de laitier diminue significativement le taux de montée de température adiabatique. Cela réduit les gradients thermiques internes dans les grandes fondations, les barrages hydrauliques et les murs de soutènement épais, minimisant les fissures thermiques sans nécessiter de réseaux de refroidissement complexes.
Stratégies de Conception de Mélange et Dynamiques de Remplacement du Clinker
L'incorporation de matériaux avec une empreinte carbone de 32 kg CO2 par tonne permet aux producteurs de béton de formuler des mélanges à haute performance possédant une empreinte carbone globale inférieure à 100 kg CO2 par mètre cube. Ces objectifs restent inaccessibles avec des ciments Portland non mélangés. Le niveau de substitution optimal dépend de l'équilibre entre les exigences mécaniques à un âge précoce et les objectifs de durabilité chimique à long terme.
Les architectures commerciales standard utilisent des niveaux de remplacement allant de 30 % à 50 % pour les structures de charpente standard, les dalles suspendues et les applications préfabriquées où les temps de décoffrage sont critiques. À ces niveaux, le développement précoce de la résistance à la compression suit de près celui du béton conventionnel, surtout lorsqu'il est associé à des superplastifiants modernes et à une gestion thermique appropriée sur le site.
Dans les fondations civiles massives, les murs de diaphragme souterrains et les sous-structures marines, les niveaux de remplacement avancent régulièrement à 65 % ou 70 %. Bien que les résistances à la compression à 3, 7 et 14 jours se développent à un rythme plus lent en raison de la courbe d'activation hydraulique latente, les résistances finales à 56 jours et 90 jours égalent souvent ou dépassent celles des mélanges témoins produits avec du CEM I pur. Golden Fortune se concentre sur l'optimisation de la finesse du laitier de haut fourneau (valeurs Blaine contrôlées entre 4 000 et 4 500 cm²/g), ce qui atténue les retards de résistance à un âge précoce tout en préservant les avantages de maniabilité inhérents à la morphologie du laitier.
La morphologie des particules de GGBS—principalement lisses et angulaires—améliore le profil rhéologique du béton frais. Les caractéristiques de dispersion réduisent la demande en eau pour un affaissement donné, abaissant le rapport eau/lien effectif (w/b) sans provoquer une viscosité plastique élevée. Ce comportement s'avère particulièrement précieux dans la formulation de béton auto-compactant (SCC) et de béton à ultra-hautes performances (UHPC).
Normes techniques et vérification de conformité
L'intégration de GGBS à fort remplacement dans les spécifications d'infrastructure nécessite le respect des normes mondiales établies. Les ingénieurs structurels opèrent dans des cadres réglementaires déterministes qui exigent une composition chimique, une distribution de taille de particules et une activité hydraulique cohérentes.
ASTM C989 / C989M : Classifie le ciment à laitier en trois niveaux de performance distincts : Grade 80, Grade 100 et Grade 120. La classification est déterminée par l'indice d'activité du laitier (SAI), calculé via la résistance à la compression relative des cubes de mortier fabriqués avec un mélange ciment-laitier 50:50 par rapport aux témoins en ciment Portland pur. L'approvisionnement en matériau de Grade 100 ou Grade 120 est standard pour les systèmes structurels à haute performance.
EN 15167-1 / BS EN 15167 : La norme européenne régissant le laitier de haut fourneau granulaire pour une utilisation dans le béton, le mortier et le coulis. Elle fixe des exigences pour le contenu minimum en verre (généralement supérieur à 85 % à 90 % par microscopie optique ou diffraction des rayons X), la perte au feu (LOI), la teneur en humidité et les limites chimiques sur l'oxyde de magnésium (MgO) et le soufre sulfureux (S).
Déclarations environnementales de produit (EPD) : La validation d'une empreinte carbone faible de 32Kgs CO2 par tonne nécessite des déclarations environnementales de produit de Type III vérifiées par des tiers, développées selon les règles de catégorie de produit (PCR) pertinentes. Ces documents fournissent une transparence totale sur les intrants en carbone à travers l'extraction brute, l'énergie de traitement, les mécanismes de transport et l'utilisation de l'eau.
Spécifier le GGBS soutenu par une empreinte carbone faible de 32Kgs CO2 par tonne offre des avantages clairs en matière de conformité pour les programmes de certification de bâtiments écologiques. Les projets visant à obtenir la certification LEED v4.1, BREEAM Outstanding ou les mandats d'infrastructure zéro carbone régionaux peuvent tirer parti de ces profils à faibles émissions pour maximiser les points dans les catégories Évaluation du cycle de vie de l'ensemble du bâtiment et Matériaux & Ressources.
Optimisation de la chaîne d'approvisionnement et distribution en vrac
Atteindre l'efficacité carbone dans la production peut facilement être annulé si le transport international et la manutention reposent sur des réseaux logistiques inefficaces. Le laitier de haut fourneau provient de grands clusters de fabrication métallurgique, ce qui signifie que la distribution à longue distance vers les centres de croissance urbaine côtiers et mondiaux nécessite une logistique spécialisée pour protéger la qualité des matériaux.
Le contrôle de l'humidité reste critique pendant le transport maritime. L'absorption d'eau atmosphérique pendant le transit maritime peut déclencher la préhydratation de la matrice vitreuse, réduisant l'indice d'activité hydraulique latente avant que le matériau n'atteigne jamais l'usine de production. Les équipements de manutention pneumatique, les cales couvertes et les navires cargos en vrac sous vide sont nécessaires pour préserver la finesse de Blaine et la réactivité chimique du matériau sur les routes transocéaniques.
L'exécution commerciale fiable dépend de la collaboration avec des réseaux mondiaux établis. Golden Fortune coordonne des canaux d'expédition en vrac transrégionaux à grande échelle, garantissant que le matériau arrivant aux terminaux de réception correspond à la stabilité chimique, à la finesse physique et aux indicateurs de faible carbone enregistrés à l'usine de production d'origine. Ce contrôle opérationnel de bout en bout protège les opérations de béton prêt à l'emploi contre les variations de lot à lot qui pourraient perturber le dosage automatisé de béton à fort volume.
Questions Fréquemment Posées
Comment un faible empreinte carbone de 32Kgs CO2 par tonne se compare-t-il aux référentiels cimentaires traditionnels ?
Le ciment Portland ordinaire (CEM I / OPC) a généralement une valeur de carbone incarné allant de 800 à 920 kilogrammes de CO2 équivalent par tonne métrique, principalement due à la calcination à haute température du calcaire. Une empreinte carbone certifiée de 32Kgs CO2 par tonne représente environ une réduction de 95% des émissions incarnées par rapport au clinker non mélangé. Elle améliore également les cendres volantes pulvérisées conventionnelles (PFA) et les pouzzolanes naturelles, qui présentent souvent des empreintes plus élevées en raison des logistiques régionales, du traitement mécanique et des méthodologies d'allocation.
Quelles mesures de fabrication spécifiques permettent au GGBS d'atteindre ce plafond d'émission faible ?
Atteindre cette performance nécessite l'intégration de moulins à rouleaux verticaux (VRM) ou de rouleaux de broyage à haute pression (HPGR), qui réduisent la consommation d'énergie électrique par rapport aux configurations de broyeurs à boulets plus anciens. Les installations doivent s'approvisionner en électricité à partir de réseaux d'énergie propre ou d'installations renouvelables dédiées sur site, rationaliser le transport maritime localisé pour le laitier brut non broyeur, et éviter les processus de séchage thermique lourds en combustibles fossiles pendant la manutention de granulation.
Comment le béton GGBS à fort volume se comporte-t-il dans des environnements froid ?
Parce que le GGBS repose sur l'activation thermique et chimique fournie par l'hydratation du ciment Portland, des températures ambiantes inférieures à 10°C ralentissent le taux de dissolution des phases vitreuses du laitier. Cela entraîne des temps de prise plus longs et un gain de résistance précoce retardé. Dans des conditions froides, les producteurs de béton prêt à l'emploi contrent ce comportement en ajustant les niveaux de remplacement, en utilisant des adjuvants accélérateurs non chlorés, en abaissant le rapport eau-liant, ou en maintenant les températures de cure avec des coffrages isolés.
Ce grade de GGBS peut-il être utilisé dans des éléments structurels précontraints et post-tendus ?
Oui, à condition que la conception du mélange prenne en compte les seuils de résistance à la compression en début d'âge nécessaires pour les opérations de libération et de tension des brins. Dans les applications post-tendues, des taux de remplacement de 30% à 40% sont régulièrement spécifiés. Pour les projets exigeant des temps de cycle rapides (comme les usines de préfabrication visant des démoulages de 12 à 18 heures), des régimes de cure à la vapeur ou des techniques de cure accélérée sont souvent utilisés pour combler l'écart tout en capturant les avantages de durabilité à long terme et de faible retrait du laitier.
Quels paramètres chimiques sont les plus critiques lors de l'examen d'un certificat de test de moulin pour les scories structurelles ?
Les indicateurs chimiques clés incluent la teneur totale en verre (qui doit dépasser 85–90 % pour confirmer la réactivité hydraulique latente), le rapport de basicité ((CaO + MgO) / SiO2), et la teneur en alumine (Al2O3). Des pourcentages d'alumine plus élevés (généralement entre 12 % et 15 %) accélèrent la réaction d'hydratation et améliorent la résistance à un âge précoce, tandis que de faibles niveaux de soufre sulfureux et des niveaux équilibrés d'oxyde de magnésium garantissent la stabilité volumétrique et la durabilité chimique à long terme.
Approvisionnement et Engagement Technique
Accélérer les objectifs de décarbonisation sans compromettre l'intégrité structurelle nécessite un accès fiable à des matériaux vérifiés et à haute réactivité. Que ce soit pour concevoir des fondations maritimes ultra-durables, des structures civiles en coulage massif, ou des formulations de béton prêt à l'emploi à faible carbone, les équipes d'ingénierie doivent ancrer leurs spécifications matérielles dans des données de performance éprouvées.
Pour des fiches techniques détaillées, une documentation complète sur l'évaluation du cycle de vie, des rapports de test de moulin spécifiques à chaque lot, ou des calendriers de livraison en vrac pour votre projet commercial, connectez-vous directement avec nos spécialistes des ventes techniques mondiaux. Nos ingénieurs d'application peuvent évaluer des conceptions de mélange spécifiques au projet, examiner les ratios de remplacement de clinker, et fournir des devis commerciaux sur mesure conçus pour répondre à vos critères de performance en béton.


