
La trayectoria de descarbonización del sector de la construcción e infraestructura global se centra en gran medida en la reducción del consumo de clínker en los aglutinantes hidráulicos. Cemento Portland Ordinario (CPO) sigue siendo una de las operaciones industriales más intensivas en energía y carbono en todo el mundo, contribuyendo aproximadamente con el 8% de las emisiones globales de gases de efecto invernadero. La mayoría de estas emisiones provienen de la calcinación química de la piedra caliza (convirtiendo carbonato de calcio en óxido de calcio) junto con la elevada energía térmica requerida para mantener temperaturas de clinquerización de 1450°C. Mitigar esta dinámica requiere la adopción generalizada de materiales cementosos suplementarios (SCMs) avanzados, liderados por Escoria de Alto Horno Granulada (GGBS/GGBFS).
Los protocolos modernos de eficiencia térmica y la electrificación en el manejo de materias primas han hecho que un valor de carbono incorporado de 32Kgs CO2 por tonelada de baja huella de carbono sea alcanzable para GGBS de grado industrial. Cuando se evalúa en comparación con la línea base global de CPO, que regularmente supera los 800 a 900 kilogramos de dióxido de carbono equivalente por tonelada, este hito representa un cambio radical para los productores de concreto premezclado, contratistas de ingeniería civil y especificadores estructurales. Alcanzar este nivel de rendimiento no es meramente una credencial ambiental; sirve como una palanca de ingeniería crítica para el diseño de infraestructura de alto rendimiento y bajo carbono.
Proveer a los mercados con materiales verificados en este umbral requiere logística optimizada y activos de molienda ultraeficientes. Las cadenas de suministro industriales gestionadas por Golden Fortune facilitan el acceso a estas soluciones de alta calidad basadas en escoria, permitiendo que los principales programas de infraestructura alcancen métricas de sostenibilidad agresivas sin sacrificar el rendimiento estructural o la durabilidad.
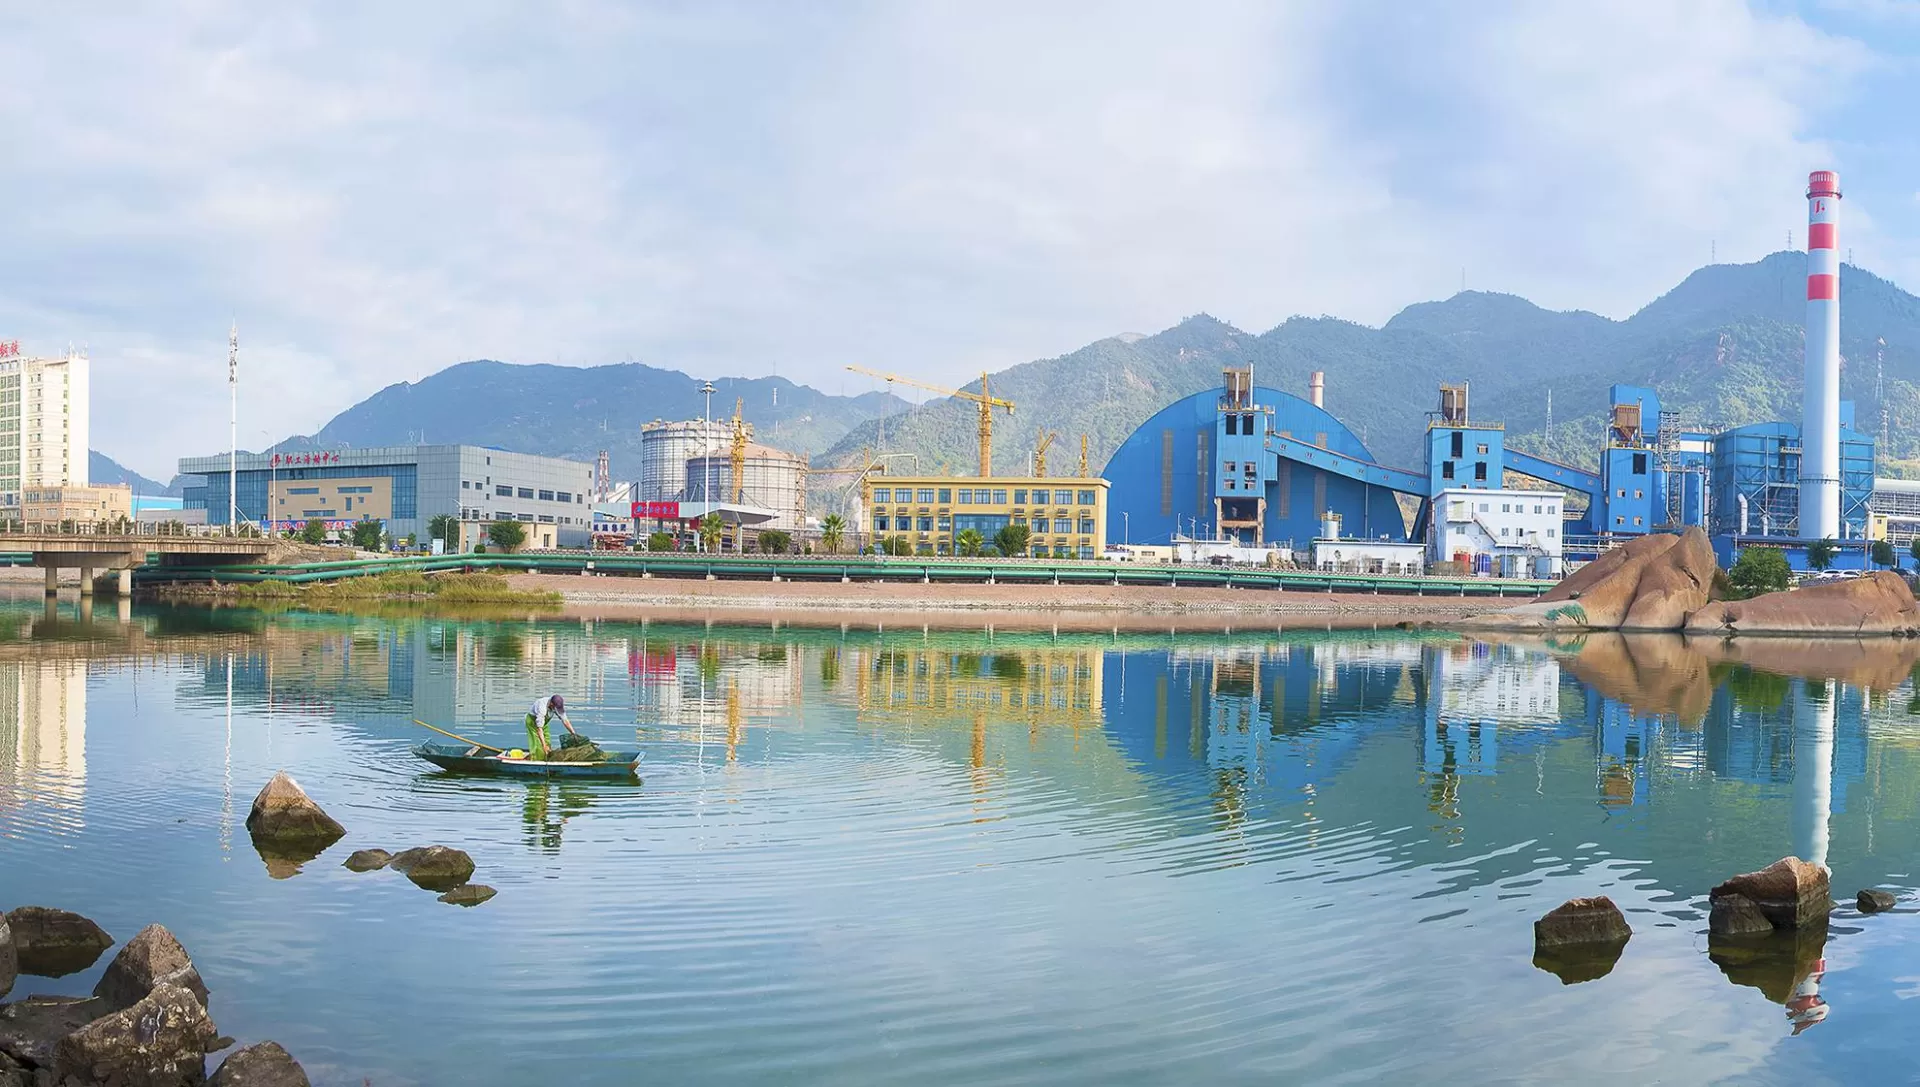
Evaluación del Ciclo de Vida de Cuna a Puerta: Derivando la Métrica
La evaluación de una 32Kgs CO2 por tonelada de baja huella de carbono requiere un examen de los límites de la Evaluación del Ciclo de Vida (LCA) de cuna a puerta, formalmente definidos bajo las normas ISO 14040, ISO 14044 y EN 15804+A2. En este marco contable (Módulos A1 a A3), la escoria de alto horno llega como un coproducido de la fusión de hierro. Las metodologías de asignación ambiental aplicadas al precursor fundido juegan un papel decisivo en la definición del umbral de emisión inicial.
Bajo las reglas estándar de categoría de producto europeas y americanas (PCRs), la carga de carbono del alto horno se atribuye casi en su totalidad a la producción de arrabio. En consecuencia, el impacto ambiental primario de GGBS comienza desde la fase de enfriamiento hasta el procesamiento y empaque final. Las emisiones primarias que impulsan el perfil del ciclo de vida pueden segmentarse en distintas etapas operativas:
Granulación y Deshidratación (A1): El enfriamiento con agua a alta presión convierte la escoria fundida en un gránulo vítreo, similar a la arena, congelando efectivamente la fase amorfa vítrea necesaria para la hidráulica latente. Los procesos de deshidratación contemporáneos minimizan la humedad retenida a menos del 8%, evitando un uso excesivo de combustible durante el secado posterior.
Transporte Interno y Logística (A2): El tránsito de escoria cruda a granel entre la fundición de hierro y la planta de molienda especializada contribuye directamente a las emisiones upstream del Alcance 3. La proximidad a muelles marítimos de aguas profundas o configuraciones de transportadores de circuito cerrado reduce significativamente este componente de transporte en comparación con el transporte por camión a larga distancia.
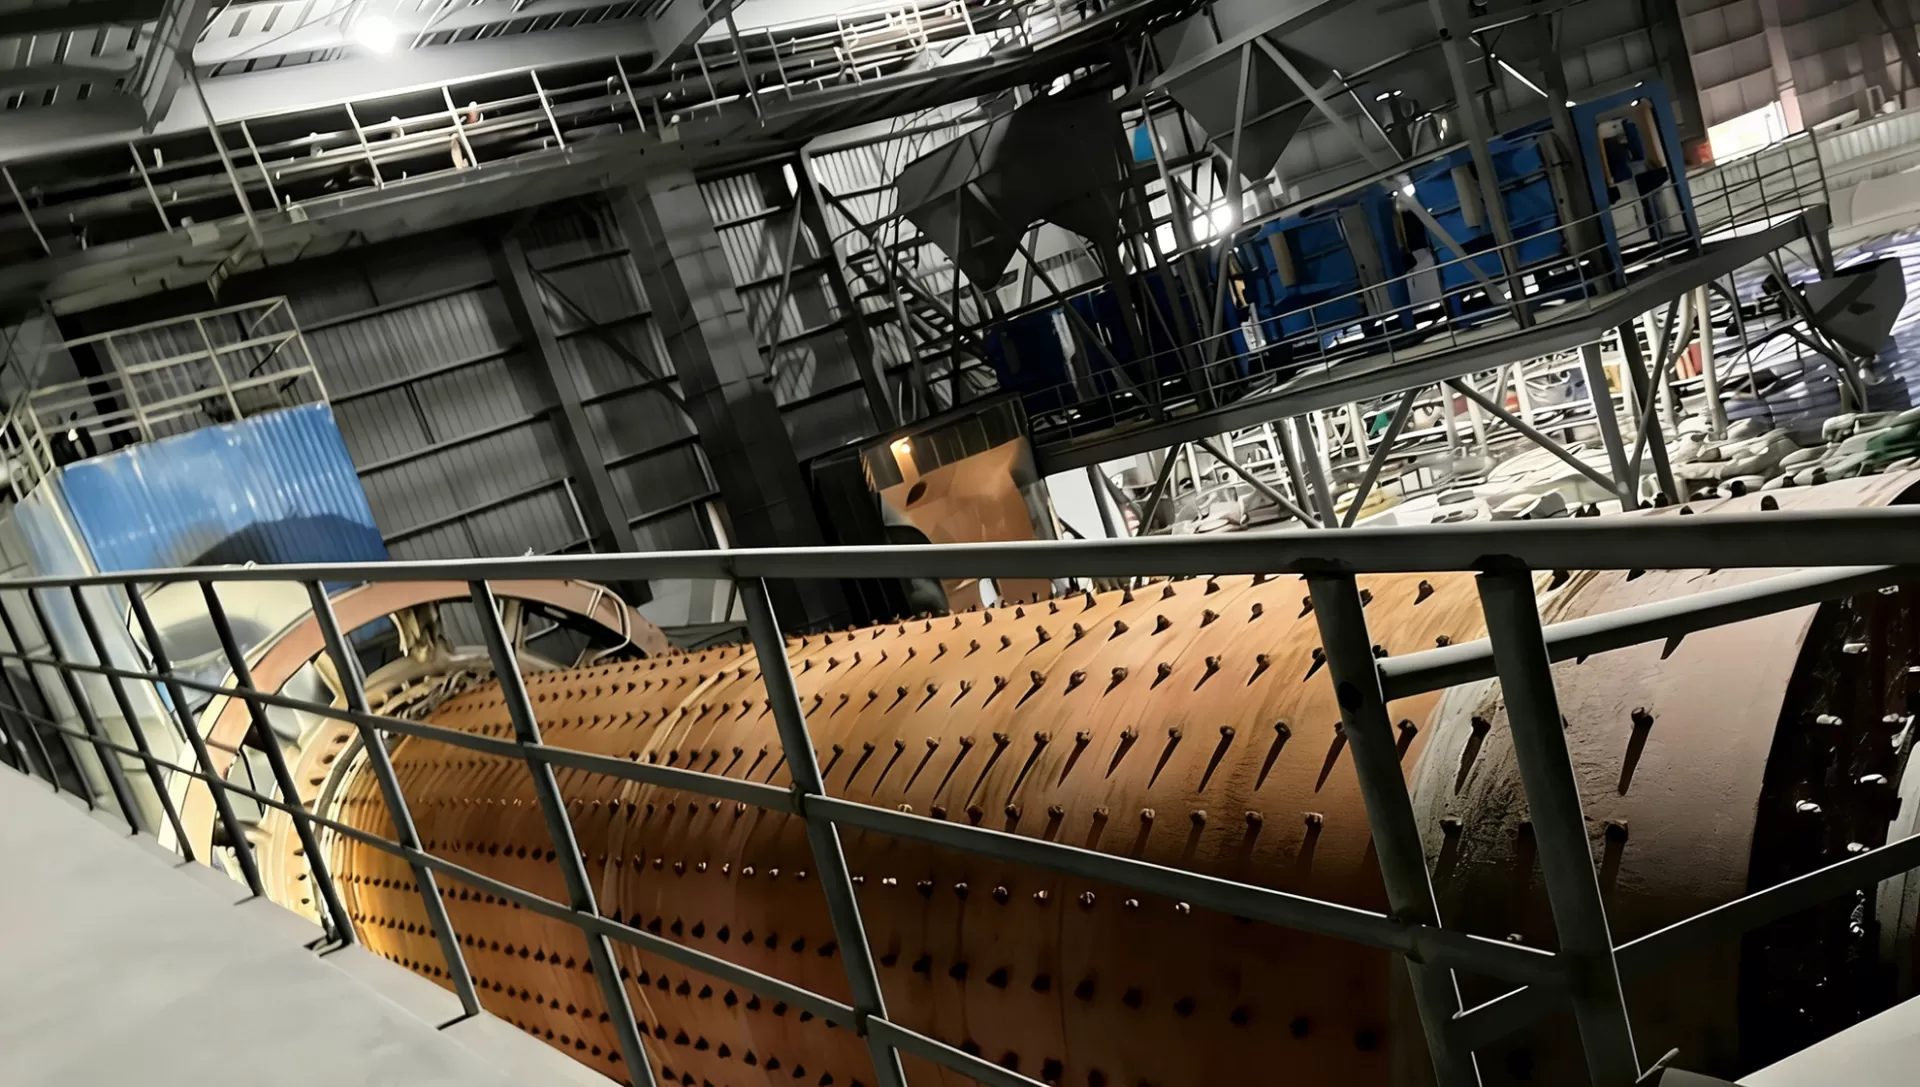
Molienda y Clasificación (A3): La transformación de escoria granulada en un polvo fino requiere una significativa energía eléctrica. Los molinos de bolas tradicionales han sido en gran medida reemplazados por Molinos Verticales de Rodillos (VRMs) de alta eficiencia y Rodillos de Molienda de Alta Presión (HPGRs). Los sistemas modernos de VRM reducen el consumo específico de energía eléctrica a aproximadamente 30–40 kWh por tonelada de escoria terminada.
Cuando las instalaciones de molienda operan en redes eléctricas modernas con altas proporciones de energía renovable, las emisiones eléctricas y térmicas cumulativas disminuyen significativamente. Controles rigurosos del proceso mantienen el impacto final incorporado en el nivel certificado de 32Kgs CO2 por tonelada de baja huella de carbono, proporcionando a los ingenieros civiles una línea base verificada de manera independiente para la reducción de la cadena de suministro de Alcance 3.
Mecánica Microestructural y Química de Hidratación de GGBS Avanzado
La sustitución de OPC por GGBS introduce un mecanismo de hidratación en dos etapas que mejora la microestructura a largo plazo de la pasta cementosa. La hidratación primaria del clínker de cemento Portland produce hidrato de silicato de calcio (C-S-H) junto con cantidades significativas de hidróxido de calcio (Ca(OH)2), comúnmente referido como portlandita. Mientras que la portlandita contribuye a la basicidad para proteger las capas de acero pasivo, ofrece una resistencia de unión mecánica negligible y permanece vulnerable a la lixiviación y ataque químico.
El GGBS vitrocristalino funciona como un aglutinante hidráulico latente activado por el ambiente alcalino generado por la hidratación inicial del clínker. Los iones de silicato y aluminato disueltos del vidrio de escoria reaccionan continuamente con la portlandita libre para formar hidratos de silicato de calcio secundarios (C-S-H) y hidratos de aluminosilicato de calcio (C-A-S-H). Esta reacción llena progresivamente la matriz de poros capilares dentro de la pasta.
Refinamiento del Sistema de Poros: La generación de C-S-H secundario densifica la red de micro-poros, reduciendo el volumen de poros capilares continuos mayores de 50 nanómetros. Este refinamiento de poros reduce la permeabilidad al agua y ralentiza la difusión de iones perjudiciales en la matriz de concreto.
Resistencia a la Ingresión de Cloruros: En estructuras marinas y tableros de puentes costeros, la penetración de cloruros representa el mecanismo principal de despasivación del acero de refuerzo. La matriz refinada y el mayor contenido de óxido de aluminio dentro de la escoria de alta calidad promueven la adsorción física y la unión química de cloruros, produciendo sal de Friedel estable.
Mitigación de la Reacción Álcali-Sílice (ASR): La presencia de GGBS reduce el total de álcalis equivalentes disponibles dentro del fluido de poro, atándolos a los productos de hidratación secundaria y reduciendo la concentración de iones hidroxilo. Esto previene la hinchazón y fracturación interna asociadas con agregados de sílice reactiva.
Control Térmico en Vertidos Masivos: La cinética de hidratación más lenta y sostenida del cemento de escoria disminuye significativamente la tasa máxima de aumento de temperatura adiabática. Esto reduce los gradientes térmicos internos en grandes cimientos, presas hidráulicas y muros de contención gruesos, minimizando las fisuras térmicas sin requerir redes de enfriamiento complejas.
Estrategias de Diseño de Mezcla y Dinámicas de Sustitución de Clínker
Incorporar materiales con una huella de carbono baja de 32Kgs CO2 por tonelada permite a los productores de concreto formular mezclas de alto rendimiento que poseen una huella de carbono total por debajo de 100 kg CO2 por metro cúbico. Estos objetivos siguen siendo inalcanzables con cementos Portland no mezclados. El nivel óptimo de sustitución depende de equilibrar los requisitos mecánicos de edad temprana con los objetivos de durabilidad química a largo plazo.
Las arquitecturas comerciales estándar utilizan niveles de reemplazo que oscilan entre el 30% y el 50% para marcos estructurales estándar, losas suspendidas y aplicaciones de prefabricados donde los tiempos de desmoldeo son críticos. A estos niveles, el desarrollo temprano de la resistencia a compresión sigue de cerca al concreto convencional, especialmente cuando se combina con superplastificantes modernos y una adecuada gestión térmica en el sitio.
En cimientos civiles masivos, muros de diafragma subterráneos y subestructuras marinas, los niveles de reemplazo avanzan regularmente al 65% o 70%. Si bien las resistencias a compresión a los 3, 7 y 14 días se desarrollan a un ritmo más lento debido a la curva de activación hidráulica latente, las resistencias finales a los 56 días y 90 días a menudo igualan o superan las mezclas de control producidas con OPC puro. Golden Fortune se enfoca en optimizar la finura de la escoria de alto horno (valores de Blaine controlados entre 4,000 y 4,500 cm²/g), lo que mitiga los retrasos en la resistencia de edad temprana mientras preserva las ventajas de trabajabilidad inherentes a la morfología de la escoria.
La morfología de las partículas de GGBS—predominantemente lisas y angulares—mejora el perfil reológico del concreto fresco. Las características de dispersión reducen la demanda de agua para un asentamiento dado, disminuyendo la relación efectiva agua-cemento (w/b) sin causar alta viscosidad plástica. Este comportamiento resulta especialmente valioso en la formulación de concreto autocompactante (SCC) y concreto de ultra alto rendimiento (UHPC).
Normas Técnicas y Verificación de Cumplimiento
La integración de GGBS de alto reemplazo en las especificaciones de infraestructura requiere adherirse a normas globales establecidas. Los ingenieros estructurales operan dentro de marcos regulatorios deterministas que exigen una composición química consistente, distribución del tamaño de partículas y actividad hidráulica.
ASTM C989 / C989M: Clasifica el cemento de escoria en tres niveles de rendimiento distintos: Grado 80, Grado 100 y Grado 120. La clasificación se determina por el índice de actividad de la escoria (SAI), calculado a través de la resistencia a compresión relativa de cubos de mortero hechos con una mezcla de escoria-cemento 50:50 en comparación con controles de cemento Portland puro. La obtención de material de Grado 100 o Grado 120 es estándar para sistemas estructurales de alto rendimiento.
EN 15167-1 / BS EN 15167: La norma europea que rige la escoria granulada de alto horno para su uso en concreto, mortero y lechada. Establece requisitos para el contenido mínimo de vidrio (típicamente por encima del 85% al 90% por microscopía óptica o difracción de rayos X), pérdida por ignición (LOI), contenido de humedad y límites químicos en óxido de magnesio (MgO) y azufre sulfídico (S).
Declaraciones Ambientales de Producto (EPD): Validar una huella de carbono baja de 32Kgs CO2 por tonelada requiere Declaraciones Ambientales de Producto de Tipo III verificadas por terceros, desarrolladas de acuerdo con las Reglas de Categoría de Producto (PCR) relevantes. Estos documentos proporcionan total transparencia sobre las entradas de carbono a lo largo de la extracción de materias primas, energía de procesamiento, mecanismos de transporte y uso de agua.
Especificar GGBS respaldado por una huella de carbono baja de 32Kgs CO2 por tonelada ofrece claros beneficios de cumplimiento para esquemas de certificación de edificios verdes. Los proyectos que buscan LEED v4.1, BREEAM Outstanding, o mandatos regionales de infraestructura de cero carbono pueden aprovechar estos perfiles de bajas emisiones para maximizar puntos dentro de la Evaluación del Ciclo de Vida del Edificio Completo y las categorías de Materiales y Recursos.
Optimización de la Cadena de Suministro y Distribución a Granel
Lograr eficiencia de carbono en la producción puede ser fácilmente anulado si el transporte y manejo internacional dependen de redes logísticas ineficientes. La escoria de alto horno se origina en importantes clústeres de fabricación metalúrgica, lo que significa que la distribución a larga distancia a centros de crecimiento urbano costeros y globales requiere logística especializada para proteger la calidad del material.
El control de humedad sigue siendo crítico durante el transporte marítimo. La absorción de agua atmosférica durante el tránsito marítimo puede desencadenar la prehidratación de la matriz vítrea, reduciendo el índice de actividad hidráulica latente antes de que el material llegue a la planta de lotes. El equipo de manejo neumático, los compartimentos cubiertos y los barcos de carga seca sellados al vacío son necesarios para preservar la finura Blaine y la reactividad química del material a lo largo de rutas transoceánicas.
La ejecución comercial confiable depende de trabajar con redes globales establecidas. Golden Fortune coordina canales de envío a granel a gran escala y transregionales, asegurando que el material que llega a las terminales de recepción coincida con la estabilidad química, finura física y métricas de bajo carbono registradas en la planta de producción original. Este control operativo de extremo a extremo protege las operaciones de mezcla lista contra variaciones de lote a lote que podrían interrumpir el batching automatizado de concreto de alto volumen.
Preguntas Frecuentes
¿Cómo se compara una huella de carbono baja de 32Kgs CO2 por tonelada con las líneas base de cemento tradicionales?
El Cemento Portland Ordinario (CEM I / OPC) generalmente tiene un valor de carbono incorporado que varía de 800 a 920 kilogramos de CO2 equivalente por tonelada métrica, impulsado en gran medida por la calcinación a alta temperatura de la piedra caliza. Una huella de carbono baja certificada de 32Kgs CO2 por tonelada representa aproximadamente una reducción del 95% en las emisiones incorporadas en comparación con el clínker sin mezclar. También mejora respecto a las cenizas volantes pulverizadas convencionales (PFA) y puzolanas naturales, que a menudo presentan huellas más altas debido a la logística regional, el procesamiento mecánico y las metodologías de asignación.
¿Qué medidas específicas de fabricación permiten que el GGBS logre este techo de bajas emisiones?
Lograr este rendimiento requiere la integración de Molinos de Rodillos Verticales (VRMs) de alta eficiencia o Rodillos de Molienda de Alta Presión (HPGRs), que reducen el consumo de energía eléctrica en comparación con configuraciones de molinos de bolas más antiguos. Las instalaciones deben obtener electricidad de redes de energía limpia o instalaciones renovables dedicadas en el sitio, optimizar el transporte marítimo localizado para la escoria cruda no molida y evitar procesos de secado térmico pesados en combustibles fósiles durante el manejo de granulación.
¿Cómo se comporta el concreto GGBS de alto volumen en entornos de clima frío?
Debido a que el GGBS depende de la activación térmica y química proporcionada por la hidratación del cemento Portland, las temperaturas ambiente por debajo de 10°C ralentizan la tasa de disolución de las fases vítreas de la escoria. Esto resulta en tiempos de fraguado más largos y un retraso en la ganancia de resistencia en edades tempranas. En condiciones de clima frío, los productores de mezcla lista contrarrestan este comportamiento ajustando los niveles de reemplazo, utilizando aditivos acelerantes no clorados, reduciendo la relación agua-a-vínculo o manteniendo temperaturas de curado con encofrados aislados.
¿Se puede utilizar este grado de GGBS en elementos estructurales pretensados y postensados?
Sí, siempre que el diseño de la mezcla tenga en cuenta los umbrales de resistencia a la compresión en edades tempranas necesarios para las operaciones de liberación y tensado de cables. En aplicaciones postensadas, se especifican rutinariamente tasas de reemplazo del 30% al 40%. Para proyectos que exigen ciclos de tiempo rápidos (como plantas de prefabricados que apuntan a desmoldeo en 12 a 18 horas), se utilizan a menudo regímenes de curado con vapor o técnicas de curado acelerado para cerrar la brecha mientras se capturan los beneficios de durabilidad a largo plazo y baja contracción de la escoria.
¿Cuáles son los parámetros químicos más críticos al revisar un certificado de prueba de molino para escoria estructural?
Los indicadores químicos clave incluyen el contenido total de vidrio (que debe superar el 85–90% para confirmar la reactividad hidráulica latente), la relación de basicidad ((CaO + MgO) / SiO2), y el contenido de alúmina (Al2O3). Porcentajes más altos de alúmina (típicamente entre el 12% y el 15%) aceleran la reacción de hidratación y mejoran la resistencia en edades tempranas, mientras que bajos niveles de azufre sulfídico y niveles equilibrados de óxido de magnesio aseguran estabilidad volumétrica y durabilidad química a largo plazo.
Adquisición y Compromiso Técnico
Acelerar los objetivos de descarbonización sin comprometer la integridad estructural requiere acceso confiable a materiales verificados de alta reactividad. Ya sea diseñando cimientos marítimos ultra-duraderos, estructuras civiles de vertido masivo, o formulaciones de concreto premezclado de bajo carbono, los equipos de ingeniería deben anclar sus especificaciones de materiales en datos de rendimiento comprobados.
Para hojas de datos técnicos detalladas, documentación completa de Evaluación del Ciclo de Vida, informes de prueba de molino específicos por lote, o cronogramas de entrega a granel para su proyecto comercial, conéctese directamente con nuestros especialistas en ventas técnicas globales. Nuestros ingenieros de aplicaciones pueden evaluar diseños de mezcla específicos del proyecto, revisar las proporciones de reemplazo de clínker, y proporcionar cotizaciones comerciales personalizadas diseñadas para cumplir con sus criterios de rendimiento del concreto.


