Die Dekarbonisierungsstrategie des globalen Bau- und Infrastruktursektors konzentriert sich weitgehend auf die Reduzierung des Klinkerverbrauchs in hydraulischen Bindemitteln. Ordinary Portland Cement (OPC) bleibt eine der energie- und kohlenstoffintensivsten industriellen Operationen weltweit und trägt etwa 8 % der globalen Treibhausgasemissionen bei. Die meisten dieser Emissionen stammen aus der chemischen Kalzinierung von Kalkstein (Umwandlung von Calciumcarbonat in Calciumoxid) sowie aus der erhöhten thermischen Energie, die erforderlich ist, um die Klinkerisationstemperaturen von 1450 °C aufrechtzuerhalten. Diese Dynamik zu mildern erfordert die weitverbreitete Einführung fortschrittlicher zusätzlicher zementärer Materialien (SCMs), angeführt von Ground Granulated Blast-Furnace Slag (GGBS/GGBFS).
Moderne thermische Effizienzprotokolle und die Elektrifizierung in der Rohstoffhandhabung haben einen verkörperten Kohlenstoffwert von 32Kgs CO2 pro Tonne mit niedrigem Kohlenstoff-Fußabdruck für industrielles GGBS erreichbar gemacht. Im Vergleich zur globalen OPC-Basislinie, die regelmäßig 800 bis 900 Kilogramm Kohlendioxidäquivalent pro Tonne übersteigt, stellt dieser Meilenstein einen radikalen Wandel für Fertigmischbetonproduzenten, Bauunternehmer und strukturelle Spezifizierer dar. Das Erreichen dieser Leistungsebene ist nicht nur ein Umweltzertifikat; es dient als entscheidender Ingenieureingriff für das Design von Hochleistungs-, kohlenstoffarmer Infrastruktur.
Die Bereitstellung von Märkten mit Materialien, die an dieser Schwelle verifiziert sind, erfordert optimierte Logistik und ultraeffiziente Mahlanlagen. Industrielle Lieferketten, die von Golden Fortune verwaltet werden, erleichtern den Zugang zu diesen hochwertigen, schlackenbasierten Lösungen, sodass große Infrastrukturprogramme aggressive Nachhaltigkeitskennzahlen erreichen können, ohne die strukturelle Leistung oder Haltbarkeit zu opfern.
Cradle-to-Gate Lebenszyklusanalyse: Ableitung der Kennzahl
Die Bewertung eines 32Kgs CO2 pro Tonne mit niedrigem Kohlenstoff-Fußabdruck erfordert eine Untersuchung der Cradle-to-Gate Lebenszyklusanalyse (LCA) Grenze, die formal unter den ISO 14040, ISO 14044 und EN 15804+A2 Standards definiert ist. In diesem Rechnungsrahmen (Module A1 bis A3) kommt Hochofenschlacke als Mitprodukt der Eisenschmelze an. Die angewandten Umweltallokationsmethoden auf dem geschmolzenen Vorläufer spielen eine entscheidende Rolle bei der Definition der Ausgangsemissionstoleranz.
Unter den standardmäßigen europäischen und amerikanischen Produktkategorievorschriften (PCRs) wird die Kohlenstoffbelastung des Hochofens fast vollständig der Roheisenproduktion zugeschrieben. Folglich beginnt die primäre Umweltwirkung von GGBS ab der Abschreckphase bis zur endgültigen Verarbeitung und Verpackung. Die primären Emissionen, die das Lebenszyklusprofil antreiben, können in verschiedene betriebliche Phasen segmentiert werden:
Granulation und Entwässerung (A1): Die Hochdruckwasserabschreckung wandelt geschmolzene Schlacke in ein glasartiges, sandähnliches Granulat um, das effektiv die glasige amorphe Phase einfriert, die für die latente Hydraulicität notwendig ist. Zeitgenössische Entwässerungsprozesse minimieren die zurückgehaltene Feuchtigkeit auf unter 8 %, um übermäßigen Brennstoffverbrauch während der nachgelagerten Trocknung zu vermeiden.
Interner Transport und Logistik (A2): Der Transport von Schüttgut-Rohschlacke zwischen dem Eisenwerk und der spezialisierten Mahlanlage trägt direkt zu den Scope 3-Vorleistungen bei. Die Nähe zu Tiefwasser-Hafenanlagen oder geschlossenen Förderkonfigurationen senkt diesen Transportanteil erheblich im Vergleich zu Ferntransporte mit Lkw.
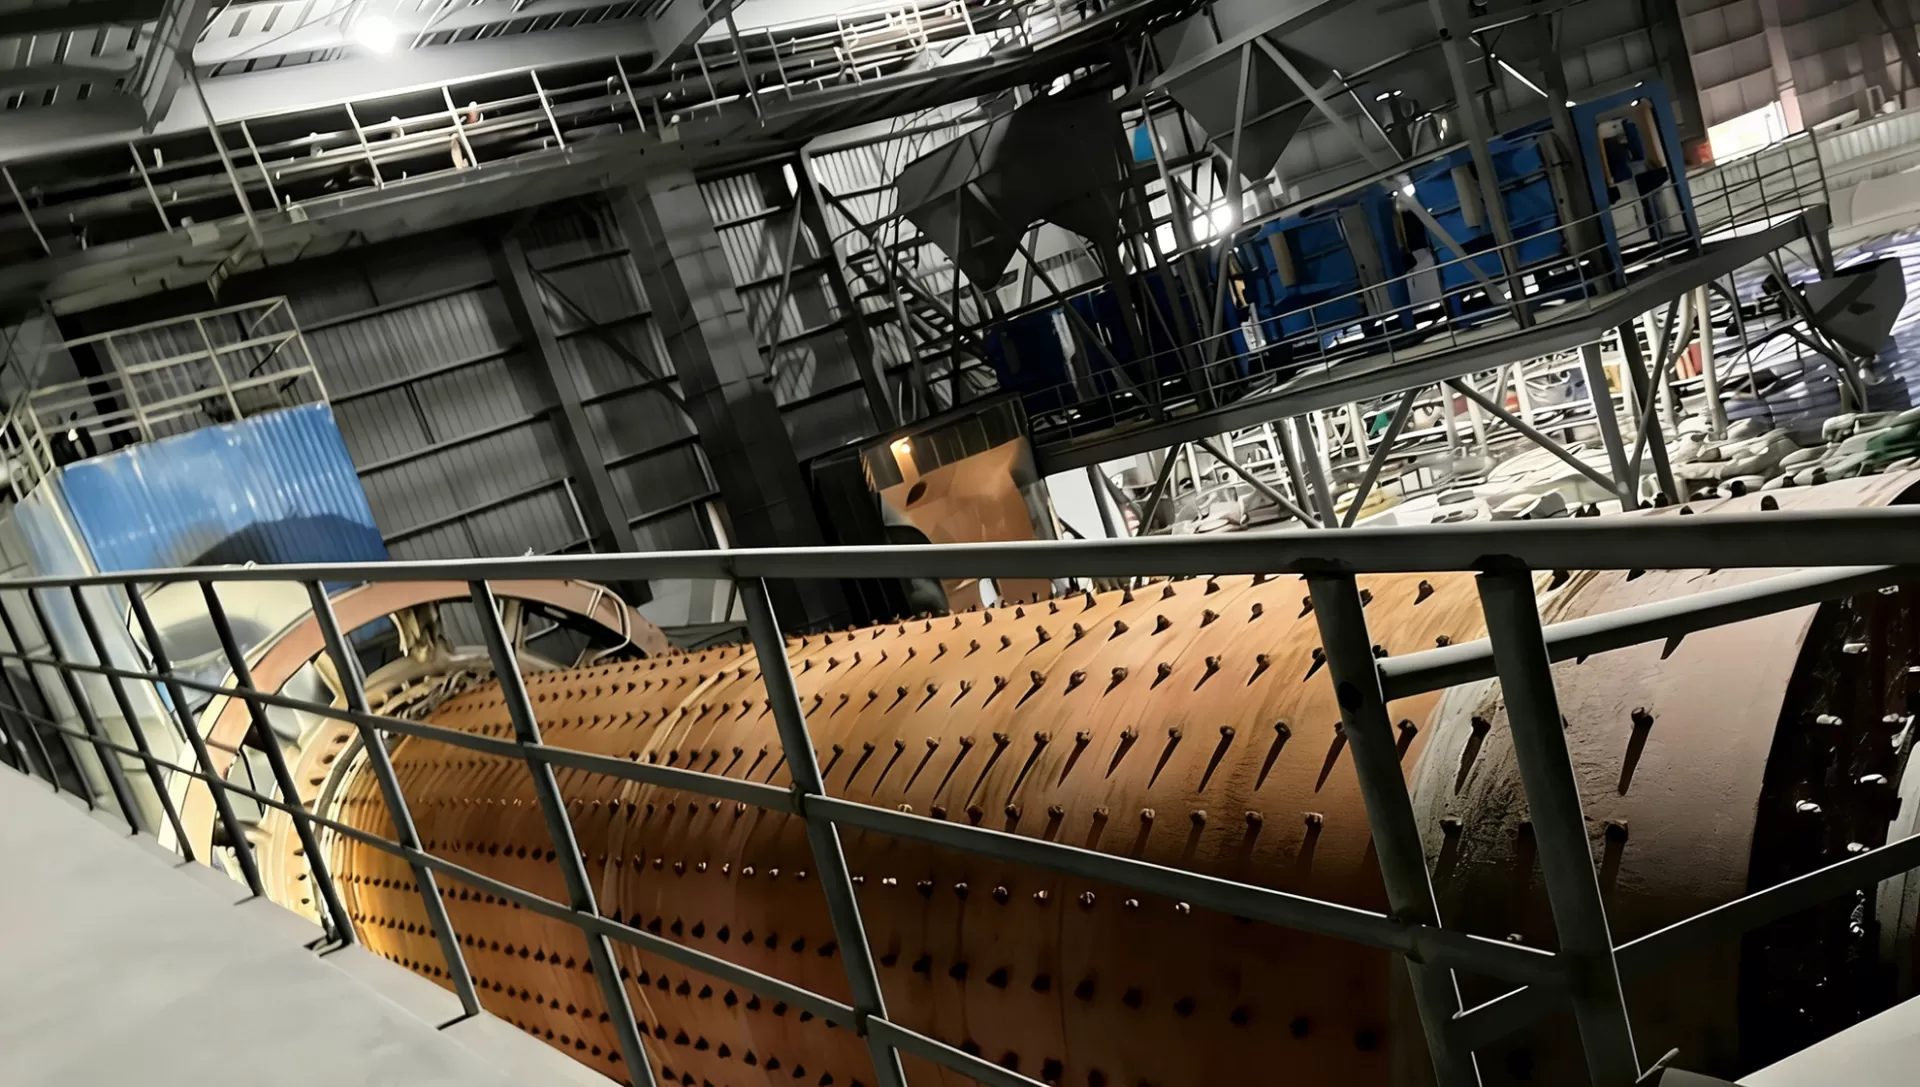
Mahlen und Klassifizieren (A3): Die Umwandlung von granulierten Schlacken in ein feines Pulver erfordert erhebliche elektrische Energie. Traditionelle Kugelmühlen wurden weitgehend durch hocheffiziente Vertikalwalzenmühlen (VRMs) und Hochdruckmahlrollen (HPGRs) ersetzt. Moderne VRM-Systeme senken den spezifischen Stromverbrauch auf etwa 30–40 kWh pro Tonne fertiger Schlacke.
Wenn Mahlanlagen an modernen Stromnetzen mit hohem Anteil an erneuerbaren Energien betrieben werden, sinken die kumulierten elektrischen und thermischen Emissionen erheblich. Strenge Prozesskontrollen halten die endgültigen verkörperten Auswirkungen auf dem zertifizierten Niveau von 32 kg CO2 pro Tonne mit geringem Kohlenstoff-Fußabdruck und bieten Bauingenieuren eine unabhängig verifizierte Basislinie zur Reduzierung der Scope 3-Lieferkette.
Mikrostrukturelle Mechanik und Hydratationschemie von fortschrittlichem GGBS
Die Substitution von OPC durch GGBS führt zu einem zweistufigen Hydratationsmechanismus, der die langfristige Mikrostruktur des zementhaltigen Mörtels verbessert. Die primäre Hydratation von Portlandzementklinker produziert Calcium-Silikat-Hydrat (C-S-H) zusammen mit erheblichen Mengen Calciumhydroxid (Ca(OH)2), das allgemein als Portlandit bezeichnet wird. Während Portlandit die Basizität beiträgt, um passive Stahl-Schichten zu schützen, bietet es eine vernachlässigbare mechanische Bindekraft und bleibt anfällig für Auswaschung und chemischen Angriff.
Vitro-kristallines GGBS fungiert als latenter hydraulischer Binder, der durch die alkalische Umgebung aktiviert wird, die durch die anfängliche Hydratation des Klinkers erzeugt wird. Die gelösten Silikat- und Aluminat-Ionen aus dem Schlackenglas reagieren kontinuierlich mit freiem Portlandit, um sekundäre Calcium-Silikat-Hydrate (C-S-H) und Calcium-Aluminosilikat-Hydrate (C-A-S-H) zu bilden. Diese Reaktion füllt schrittweise das kapillare Porenmatrix innerhalb des Mörtels.
Verfeinerung des Porensystems: Die Bildung sekundärer C-S-H verdichtet das Mikroporen-Netzwerk und reduziert das Volumen der kontinuierlichen Kapillarporen, die größer als 50 Nanometer sind. Diese Porenverfeinerung senkt die Wasserpermeabilität und verlangsamt die Diffusion schädlicher Ionen in die Betonstruktur.
Widerstand gegen Chlorid-Eindringen: In marinen Strukturen und Küstenbrücken stellt das Eindringen von Chloriden den führenden Mechanismus der Passivierung von Bewehrungsstahl dar. Die verfeinerte Matrix und der höhere Gehalt an Aluminiumoxid innerhalb von hochwertiger Schlacke fördern die physikalische Adsorption und chemische Bindung von Chloriden und produzieren stabiles Friedel's Salz.
Minderung der Alkali-Silikat-Reaktion (ASR): Die Anwesenheit von GGBS reduziert die insgesamt verfügbaren äquivalenten Alkalien innerhalb der Porenflüssigkeit, indem sie in die sekundären Hydratationsprodukte eingebunden werden und die Hydroxidionenkonzentration senken. Dies verhindert das Quellen und interne Brüche, die mit reaktiven Silikaggregaten verbunden sind.
Thermische Kontrolle bei Massengüssen: Die langsameren, nachhaltigen Hydratationskinetiken von Schlacken-Zement verringern signifikant die Spitzenrate des adiabatischen Temperaturanstiegs. Dies reduziert interne thermische Gradienten in großen Fundamenten, hydraulischen Dämmen und dicken Stützmauern und minimiert thermische Risse, ohne komplexe Kühlnetzwerke zu erfordern.
Mix-Design-Strategien und Dynamik des Klinkersatzes
Die Einbeziehung von Materialien mit einem niedrigen Kohlenstoff-Fußabdruck von 32 kg CO2 pro Tonne ermöglicht es Betonherstellern, Hochleistungs-Mischungen zu formulieren, die einen gesamten Kohlenstoff-Fußabdruck von unter 100 kg CO2 pro Kubikmeter aufweisen. Diese Ziele bleiben mit ungemischten Portlandzementen unerreichbar. Der optimale Substitutionsgrad hängt davon ab, die mechanischen Anforderungen in der frühen Phase mit den langfristigen Zielen der chemischen Haltbarkeit in Einklang zu bringen.
Standardkommerzielle Architekturen nutzen Ersatzquoten von 30 % bis 50 % für standardisierte Tragwerke, abgehängte Platten und Fertigteilanwendungen, bei denen die Abziehzeiten kritisch sind. Auf diesen Ebenen entwickelt sich die frühe Druckfestigkeit eng mit konventionellem Beton, insbesondere wenn sie mit modernen Superplastifizierern und einer angemessenen thermischen Verwaltung vor Ort kombiniert werden.
In massiven zivilen Fundamenten, unterirdischen Schlitzwänden und maritimen Unterbauten steigen die Ersatzquoten regelmäßig auf 65 % oder 70 %. Während die Druckfestigkeiten nach 3, 7 und 14 Tagen aufgrund der latenten hydraulischen Aktivierungskurve langsamer wachsen, erreichen die endgültigen Festigkeiten nach 56 Tagen und 90 Tagen oft die Werte oder übertreffen die Kontrollmischungen, die mit reinem OPC hergestellt wurden. Golden Fortune konzentriert sich auf die Optimierung der Feinheit von Hochofenschlacke (Blaine-Werte, die zwischen 4.000 und 4.500 cm²/g kontrolliert werden), was frühe Festigkeitsverzögerungen verringert und gleichzeitig die Verarbeitbarkeitsvorteile der Morphologie der Schlacke bewahrt.
Die Morphologie der GGBS-Partikel – überwiegend glatt und kantig – verbessert das rheologische Profil von frischem Beton. Die Dispersionsmerkmale reduzieren den Wasserbedarf für eine gegebene Nachgiebigkeit und senken das effektive Wasser-bindemittel-Verhältnis (w/b), ohne eine hohe plastische Viskosität zu verursachen. Dieses Verhalten erweist sich als besonders wertvoll bei der Formulierung von selbstverdichtendem Beton (SCC) und ultra-hochleistungsbeton (UHPC).
Technische Standards und Konformitätsprüfung
Die Integration von hochgradigem GGBS in Infrastrukturvorgaben erfordert die Einhaltung etablierter globaler Standards. Tragwerksplaner arbeiten innerhalb deterministischer regulatorischer Rahmenbedingungen, die eine konsistente chemische Zusammensetzung, Partikelgrößenverteilung und hydraulische Aktivität verlangen.
ASTM C989 / C989M: Klassifiziert Schlackenzement in drei unterscheidbare Leistungsstufen: Klasse 80, Klasse 100 und Klasse 120. Die Klassifizierung wird durch den Schlackenaktivitätsindex (SAI) bestimmt, der über die relative Druckfestigkeit von Mörtelwürfeln, die mit einer 50:50 Schlacke-Zement-Mischung im Vergleich zu reinem Portlandzement hergestellt wurden, berechnet wird. Der Bezug von Material der Klasse 100 oder Klasse 120 ist Standard für Hochleistungs-Tragwerksysteme.
EN 15167-1 / BS EN 15167: Der europäische Standard, der gemahlene granulierte Hochofenschlacke für die Verwendung in Beton, Mörtel und Verfugungsmaterial regelt. Er legt Anforderungen an den Mindestglasgehalt (typischerweise über 85 % bis 90 % durch optische Mikroskopie oder Röntgendiffraktion), Verlust bei der Verbrennung (LOI), Feuchtigkeitsgehalt und chemische Grenzen für Magnesiumoxid (MgO) und sulfidhaltigen Schwefel (S) fest.
Umweltproduktdeklarationen (EPD): Die Validierung eines niedrigen Kohlenstoff-Fußabdrucks von 32 kg CO2 pro Tonne erfordert von Dritten verifizierte, Typ-III-Umweltproduktdeklarationen, die gemäß den relevanten Produktkategorie-Regeln (PCRs) entwickelt wurden. Diese Dokumente bieten vollständige Transparenz über die Kohlenstoffinputs über Rohstoffabbau, Verarbeitungsenergie, Transportmechanismen und Wasserverbrauch.
Die Angabe von GGBS, unterstützt durch einen akkreditierten CO2-Ausstoß von 32 kg pro Tonne, bietet klare Compliance-Vorteile für Zertifizierungsprogramme im Bereich grünes Bauen. Projekte, die auf LEED v4.1, BREEAM Outstanding oder regionale Null-Carbon-Infrastrukturvorgaben abzielen, können diese emissionsarmen Profile nutzen, um Punkte in den Kategorien Lebenszyklusanalyse des gesamten Gebäudes sowie Materialien und Ressourcen zu maximieren.
Optimierung der Lieferkette und Großverteilung
Die Erreichung von Kohlenstoffeffizienz in der Produktion kann leicht negiert werden, wenn der internationale Transport und die Handhabung auf ineffizienten logistischen Netzwerken basieren. Hochofen-Schlacke stammt aus großen metallurgischen Fertigungsclustern, was bedeutet, dass die Fernverteilung zu Küsten- und globalen städtischen Wachstumszentren spezialisierte Logistik erfordert, um die Materialqualität zu schützen.
Die Feuchtigkeitskontrolle bleibt während des Seetransports entscheidend. Die atmosphärische Wasseraufnahme während des Seetransits kann eine Vorhydration der glasartigen Matrix auslösen, wodurch der latente hydraulische Aktivitätsindex sinkt, bevor das Material jemals die Mischanlage erreicht. Pneumatische Handhabungsgeräte, abgedeckte Laderäume und vakuumversiegelte Schüttgutschiffe sind notwendig, um die Blaine-Finheit und chemische Reaktivität des Materials über transozeanische Routen hinweg zu bewahren.
Eine zuverlässige kommerzielle Ausführung hängt davon ab, mit etablierten globalen Netzwerken zu arbeiten. Golden Fortune koordiniert großangelegte, transregionale Schifffahrtskanäle für Schüttgut und stellt sicher, dass das Material, das an den Empfangsterminals ankommt, der chemischen Stabilität, physikalischen Feinheit und den aufgezeichneten Kohlenstoffmetriken des ursprünglichen Produktionswerks entspricht. Diese End-to-End-Betriebssteuerung schützt die Fertigung von Fertigmischungen vor Chargen-zu-Chargen-Variationen, die die hochvolumige, automatisierte Betonmischung stören könnten.
Häufig gestellte Fragen
Wie vergleicht sich ein CO2-Ausstoß von 32 kg pro Tonne mit traditionellen zementhaltigen Baselines?
Normaler Portlandzement (CEM I / OPC) hat typischerweise einen verkörperten Kohlenstoffwert von 800 bis 920 Kilogramm CO2-Äquivalent pro metrischer Tonne, was hauptsächlich durch die Hochtemperaturkalzinierung von Kalkstein bedingt ist. Ein zertifizierter CO2-Ausstoß von 32 kg pro Tonne stellt ungefähr eine 95%ige Reduktion der verkörperten Emissionen im Vergleich zu ungemischtem Klinker dar. Er verbessert auch die konventionellen pulverisierten Flugasche (PFA) und natürlichen Puzzolane, die oft höhere Fußabdrücke aufweisen, bedingt durch regionale Logistik, mechanische Verarbeitung und Zuteilungsmethoden.
Welche spezifischen Herstellungsmaßnahmen ermöglichen es GGBS, diese niedrige Emissionsgrenze zu erreichen?
Um diese Leistung zu erreichen, ist die Integration von hocheffizienten Vertikalmühlen (VRMs) oder Hochdruckmahlwalzen (HPGRs) erforderlich, die den Stromverbrauch im Vergleich zu älteren Kugelmühlenkonfigurationen senken. Die Anlagen müssen Strom aus sauberen Energienetzen oder speziellen erneuerbaren Installationen vor Ort beziehen, den lokalen maritimen Transport für ungemahlene Schlacke optimieren und fossile brennstofflastige thermische Trocknungsprozesse während der Granulationshandhabung vermeiden.
Wie verhält sich hochvolumiger GGBS-Beton in kalten Wetterbedingungen?
Da GGBS auf der thermischen und chemischen Aktivierung durch die Hydratation von Portlandzement beruht, verlangsamen Umgebungstemperaturen unter 10°C die Lösungsrate der glasigen Phasen des Schlacke. Dies führt zu längeren Erstarrungszeiten und verzögertem Festigkeitszuwachs im frühen Alter. Unter kalten Wetterbedingungen wirken Fertigmischproduzenten diesem Verhalten entgegen, indem sie die Ersatzquoten anpassen, nicht-chloridhaltige Beschleunigerzusätze verwenden, das Wasser-Bindemittel-Verhältnis senken oder die Aushärtungstemperaturen mit isolierten Schalungen aufrechterhalten.
Kann diese GGBS-Qualität in vorgespannten und nachgespannten Bauelementen verwendet werden?
Ja, vorausgesetzt, das Mischdesign berücksichtigt die erforderlichen Druckfestigkeitsgrenzen im frühen Alter für die Freigabe und Spannungsoperationen der Drähte. In nachgespannten Anwendungen werden routinemäßig Ersatzquoten von 30% bis 40% angegeben. Für Projekte, die schnelle Zykluszeiten erfordern (wie Fertigteilwerke, die 12 bis 18 Stunden für das Abziehen der Formen anstreben), werden oft Dampfaushärtungsregime oder beschleunigte Aushärtungstechniken eingesetzt, um die Lücke zu überbrücken und gleichzeitig die langfristige Haltbarkeit und die geringen Schrumpfungsvorteile der Schlacke zu nutzen.
Welche chemischen Parameter sind am kritischsten, wenn man ein Mühlenprüfzertifikat für strukturelle Schlacke überprüft?
Wichtige chemische Indikatoren sind der Gesamtglasgehalt (der 85–90% überschreiten sollte, um die latente hydraulische Reaktivität zu bestätigen), das Basizitätsverhältnis ((CaO + MgO) / SiO2) und der Alumina-Gehalt (Al2O3). Höhere Alumina-Anteile (typischerweise zwischen 12% und 15%) beschleunigen die Hydratationsreaktion und verbessern die Festigkeit im frühen Alter, während niedrige Gehalte an sulfidhaltigem Schwefel und ausgewogene Magnesiumoxidwerte die volumetrische Stabilität und die langfristige chemische Haltbarkeit gewährleisten.
Beschaffung und technische Zusammenarbeit
Die Beschleunigung der Dekarbonisierungsziele, ohne die strukturelle Integrität zu gefährden, erfordert zuverlässigen Zugang zu verifizierten, hochreaktiven Materialien. Ob beim Entwurf von ultrahaltbaren maritimen Fundamenten, massiven zivilen Strukturen oder kohlenstoffarmen Fertigmischbetonformulierungen, müssen Ingenieurteams ihre Materialanforderungen in bewährten Leistungsdaten verankern.
Für detaillierte technische Datenblätter, vollständige Lebenszyklusbewertungsdokumentationen, chargenspezifische Mühlenprüfberichte oder Lieferpläne für Ihr kommerzielles Projekt, wenden Sie sich direkt an unsere globalen technischen Vertriebsmitarbeiter. Unsere Anwendungstechniker können projektspezifische Mischdesigns bewerten, die Klinkerersatzquoten überprüfen und maßgeschneiderte kommerzielle Angebote bereitstellen, die darauf ausgelegt sind, Ihre Betoneigenschaften zu erfüllen.