La conception de béton architectural exige une cohérence visuelle sans compromis, une intégrité structurelle et une stricte adhésion aux critères esthétiques. L'infrastructure civile moderne, les panneaux préfabriqués haut de gamme et les façades commerciales utilisent de plus en plus des matériaux cimentaires supplémentaires (SCMs) spécialisés pour contrôler la colorimétrie de la matrice tout en améliorant la durabilité chimique. Lorsque les ingénieurs structurels et les technologues du béton sont chargés de remplacer le pigment demandé dans le dosage architectural, la tâche implique bien plus que de simplement retenir des colorants synthétiques. Cela nécessite une réingénierie fondamentale de la matrice cimentaire, équilibrant la réflectance de surface, la distribution de taille des particules et la cinétique d'hydratation.
Le laitier de haut fourneau granulaire broyé (GGBS, ou GGBFS) se présente comme la principale ressource minérale capable de répondre à ces exigences. En raison de sa structure amorphe vitreuse d'aluminosilicate et de sa faible teneur en phases de métaux lourds, le GGBS de haute qualité modifie les propriétés chromatiques de base du béton. Cette analyse technique approfondie examine les processus microstructuraux, optiques et mécaniques qui permettent aux producteurs de béton d'ajuster les formulations de dosage, de réduire les coûts des matières premières et de respecter des normes architecturales strictes.
Physique optique et dynamiques chromatiques des systèmes de ciment à laitier
La coloration de base du béton de ciment Portland durci dérive principalement de l'état chimique de ses phases de clinker brutes. Le ciment Portland ordinaire (OPC) contient des concentrations notables de tétracalcium aluminoferrite (C4AF), qui confère un ton gris foncé et terne à la pâte hydratée. Lorsque les spécifications dictent des teintes claires, blanc cassé ou pastel, les centrales à béton ajoutent traditionnellement des pigments minéraux synthétiques coûteux tels que le dioxyde de titane (TiO2) ou des oxydes de fer synthétiques de teinte claire. Ces colorants submergent artificiellement la matrice sombre naturelle, augmentant les coûts et la demande en eau.
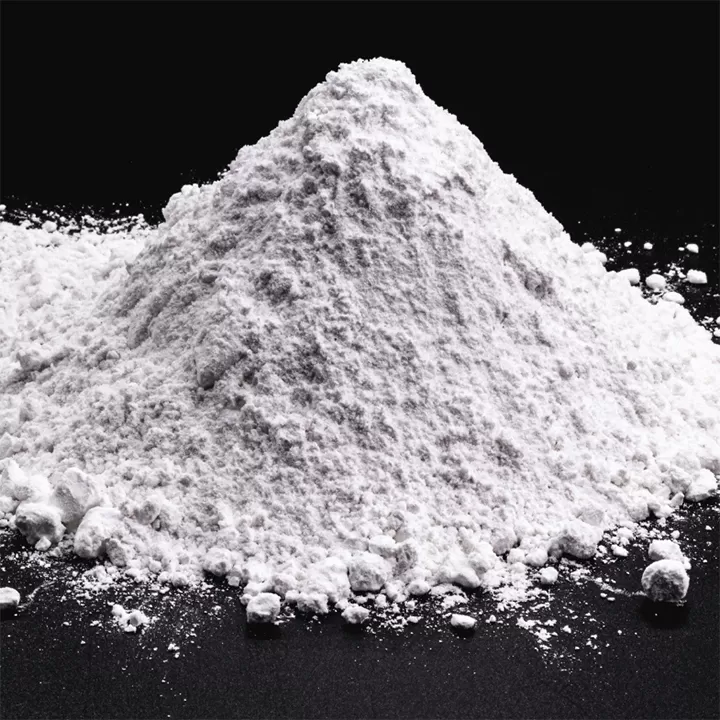
L'espace colorimétrique CIE L*a*b* sert de norme mondiale pour quantifier la réflectance de surface dans le béton architectural. Dans ce modèle tridimensionnel, l'axe L* mesure la luminosité (allant de 0 pour le noir pur à 100 pour le blanc diffus), l'axe a* détermine les coordonnées vert-rouge, et l'axe b* indique les décalages bleu-jaune. Le béton OPC standard enregistre généralement une valeur L* comprise entre 55 et 65. Le GGBS de haute qualité, rapidement refroidi à partir de laitier de haut fourneau en fer fondu en un granulat vitreux amorphe, contient moins de 1,5 % d'oxydes de fer totaux (Fe2O3) et des oxydes de manganèse négligeables.
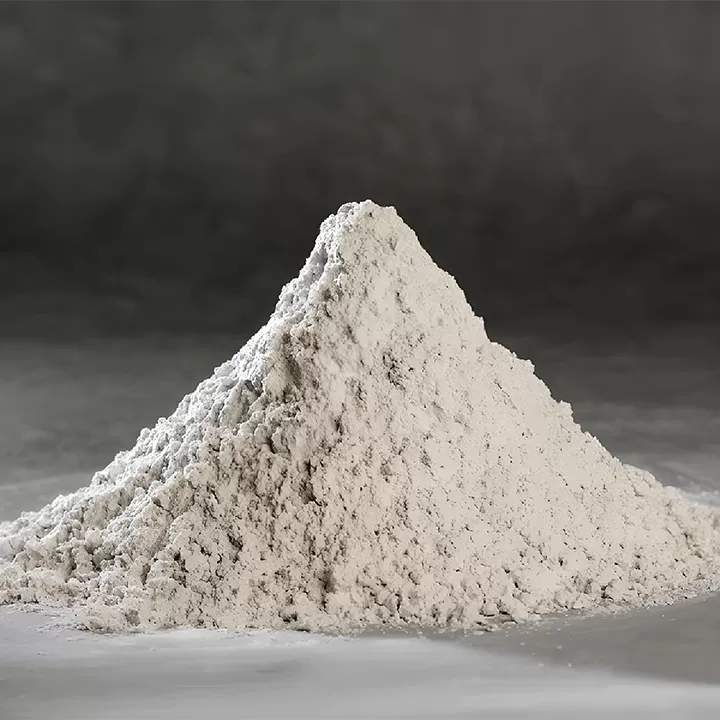
Lorsque les technologues du béton remplacent le pigment demandé par l'incorporation de GGBS, ils utilisent cette chimie à faible teneur en fer pour augmenter la réflectance de la matrice cimentaire native. L'intégration de laitier à haute réactivité à des niveaux de remplacement compris entre 50 % et 70 % élève le score L* ultime de la pâte au-delà de 82 à 86 sans teinture minérale externe. Le GGBS de haute qualité fourni par Golden Fortune présente un indice d'activité et une teneur vitreux élevés qui convertissent régulièrement l'hydroxyde de calcium libéré par l'hydratation de l'OPC en gels d'hydrate de silicate de calcium dense (C-S-H), établissant une couche de diffusion optique uniformément répartie sur la surface coulée.
Densification Microstructurale et Mécanismes de Diffusion de la Lumière
La luminosité perçue du béton architectural est un phénomène optique influencé par la topographie de surface, les caractéristiques des fluides dans les pores et la morphologie cristalline. Les matrices de béton poreux absorbent la lumière incidente en interne, la diffusant de manière inégale et se manifestant visuellement comme une surface plus sombre et plus boueuse. Les matrices denses et raffinées réfléchissent les longueurs d'onde incidentes de manière plus uniforme vers l'observateur, créant un profil visuel plus lumineux.
Réaction Pozzolane Secondaire : Le laitier se dissout lentement dans la solution poreuse alcaline créée par l'hydratation primaire du ciment. Les grains de laitier réagissent avec l'hydroxyde de calcium libre [Ca(OH)2], consommant des cristaux de Portlandite qui autrement forment des clusters grossiers et vulnérables le long de la zone de transition interfaciale (ITZ).
Affinage de la Taille des Pores : Les gels C-S-H secondaires résultants présentent un rapport C/S (calcium/silicium) plus bas et une densité de gel substantiellement plus élevée. Les macro-capillaires (50 nm à 10 µm) s'effondrent en pores micro-capillaires et de gel (moins de 10 nm), réduisant significativement l'absorption de lumière.
Uniformité de l'Indice de Réfraction : Le changement microstructural augmente la consistance réfractive à travers la pâte de ciment. La lumière frappant la surface durcie rencontre moins de vides et de micro-fractures, produisant une haute réflectance diffuse qui imite l'impact optique de pigments finement broyés.
Ces améliorations microstructurales expliquent pourquoi le béton GGBS apparaît souvent plus profond ou légèrement bleu-vert lorsque le coffrage est initialement retiré. Cette coloration temporaire provient des ions sulfure traces (S2-) réagissant avec le fer dans la solution poreuse précoce pour former des complexes de sulfure de fer. Une fois la surface du béton exposée à l'oxygène atmosphérique ambiant, ces composés s'oxydent rapidement en sulfates incolores, produisant la finition caractéristique, hautement réfléchissante, semblable à du marbre, qui permet aux ingénieurs de remplacer avec succès le pigment demandé dans le design du projet original.
Protocoles de Formulation pour Remplacer le Pigment Demandé en Utilisant du Laitier Vitrifié
Modifier les conceptions de mélange pour remplacer le pigment demandé nécessite un calcul exact de la concentration en volume de pigment (PVC), du rapport eau-liant total (w/b) et du criblage des granulats fins. Le laitier ne réagit pas avec la cinétique rapide du OPC ; sa réactivité est régie par la dissolution du verre et l'activation subséquente par les ions hydroxyles libérés par l'hydratation du clinker. Les technologues doivent maintenir des paramètres équilibrés pour préserver à la fois les paramètres esthétiques et les résistances au démoulage à un âge précoce.
Ratios de Remplacement de Laitier et Optimisation du Clinker
Pour établir un substrat blanc cassé ou à haute luminosité capable d'éliminer les pigments de blanchiment secondaires, un niveau de remplacement de 50 % à 65 % de GGBS par masse de liant total est requis. À ces dosages, la dilution de la phase ferrite du clinker est suffisamment substantielle pour déplacer la ligne de base de la matrice du gris foncé au blanc crème lumineux. Lorsqu'on associe une forte teneur en laitier avec des granulats fins de couleur claire, tels que du calcaire concassé ou du sable de quartz blanc, le besoin de pigments blancs supplémentaires tombe à zéro.
Contrôle du Rapport Eau-Liant et Sélection de Dispersants
La morphologie des particules de GGBS—typiquement angulaire et vitreuse—présente une absorption initiale d'eau plus faible par rapport aux pigments synthétiques poreux. Remplacer les poudres de pigment sec par du laitier réduit la demande en eau nécessaire pour atteindre une consistance normale. Un faible rapport w/b, strictement maintenu entre 0,32 et 0,38 via des éthers polycarboxylates à haute portée (PCE) superplastifiants, empêche le saignement. L'eau de saignement transporte les fines particules de ciment non hydratées vers le haut, créant des lignes de flux sombres, des ombres d'agrégats et un marbrage de surface qui perturbent l'uniformité de la couleur.
Distribution de la taille des particules et densité d'emballage
Le GGBS standard broyé à une finesse Blaine de 4 000 à 4 500 cm2/g s'intègre proprement dans la matrice d'emballage des particules entre les grains de ciment Portland (moyenne de 3 200 à 3 800 cm2/g) et les charges ultrafines. La teneur contrôlée en phase vitreuse dans Golden Fortune minimise l'hydratation variable de la phase ferreuse, stabilisant la courbe de distribution des particules. Cet emballage serré réduit la perméabilité aux liquides et au dioxyde de carbone atmosphérique, protégeant la luminosité de la matrice nouvellement établie tout au long de la durée de vie du bâtiment.
Lutte contre la décoloration et l'attaque environnementale
Le béton architectural qui dépend uniquement des pigments externes souffre souvent de dégradations optiques à long terme. L'altération environnementale, l'exposition cyclique humide-sèche et la carbonatation atmosphérique éliminent sélectivement les pigments de surface ou provoquent une efflorescence catastrophique qui tache de façon permanente l'enveloppe du bâtiment. L'utilisation du GGBS comme agent structurel et esthétique contrecarre directement ces voies de dégradation.
L'efflorescence primaire et secondaire se produit lorsque l'eau migre à travers le réseau de pores capillaires, dissout l'hydroxyde de calcium libre et l'achemine à la surface où il réagit avec le dioxyde de carbone atmosphérique pour former du carbonate de calcium insoluble (CaCO3). Sur les surfaces pigmentées, les fleurs de sel blanches d'efflorescence provoquent des échecs visuels immédiats. Le GGBS réduit directement la concentration totale d'hydroxyde de calcium lessivable en l'attachant chimiquement à des produits d'hydratation durables. Avec la conversion continue de la chaux libre en C-S-H insoluble, le mécanisme physique à l'origine de l'efflorescence est neutralisé au niveau moléculaire.
L'attaque par les sulfates et la pénétration des chlorures induisent également une décoloration progressive en dégradant la matrice cimentaire de l'intérieur. Les sulfates de magnésium réagissent avec les hydrates d'aluminate de calcium et l'hydroxyde de calcium pour former du gypse expansif et de l'éttringite, provoquant un micro-écaillage qui se manifeste visuellement par des fissures blanches en carte et un ternissement chromatique. Le GGBS restreint drastiquement la disponibilité des aluminates réactifs et de l'hydroxyde de calcium libre, créant une barrière hautement imperméable qui conserve son fini de surface impeccable même dans des atmosphères côtières et industrielles agressives.
Durabilité et mandat de décarbonisation industrielle
Les certifications de construction modernes (LEED, BREEAM, Envision) pénalisent les projets ayant des empreintes carbone incorporées excessives. Ordinary Portland Cement la production reste un processus industriel énergivore, responsable d'environ 8 % des émissions mondiales de dioxyde de carbone d'origine anthropique, générant près de 0,85 à 0,90 tonne métrique de CO2 par tonne de clinker. Les pigments synthétiques, particulièrement le dioxyde de titane, introduisent leur propre lourde taxe environnementale en raison du raffinage des chlorures ou des sulfates, de la génération de déchets acides et des températures de calcination élevées.
En utilisant le GGBS pour remplacer le pigment demandé, les équipes d'ingénierie structurelle réalisent des optimisations substantielles de l'évaluation du cycle de vie (ACV). Le laitier de haut fourneau est un co-produit industriel ; son traitement nécessite le concassage, le séchage et le broyage à haute efficacité dans des moulins à rouleaux verticaux. Son empreinte carbone incorporée est jusqu'à 80 % à 90 % inférieure à celle du clinker conventionnel et plusieurs ordres de grandeur en dessous de celle des pigments inorganiques traités.
De plus, l'indice de réflectance solaire (SRI) des surfaces architecturales riches en laitier est nettement plus élevé que celui du béton gris standard. Les structures en béton avec des valeurs d'albédo élevées réfléchissent une plus grande partie du rayonnement solaire direct dans l'espace, atténuant activement l'effet d'îlot de chaleur urbain (UHI). Les pavés, les tabliers de pont et les panneaux muraux extérieurs conçus avec des mélanges de laitier à haute L* abaissent les températures ambiantes localisées, réduisant les besoins en refroidissement opérationnels des installations environnantes tout en respectant les mandats architecturaux sans additifs chimiques externes.
Protocoles d'assurance qualité et de durcissement pour les matrices de laitier
Parce que le GGBS repose sur la libération plus lente des activateurs alcalins provenant de l'hydratation du clinker, le béton placé avec une forte teneur en laitier est sensible à la perte d'humidité à un âge précoce. Les taux d'évaporation doivent être strictement surveillés sur le site pour éviter la déshydratation de surface, ce qui peut entraîner des fissures de retrait plastique, de la poussière et une coloration localisée inégale.
Sélection du coffrage : Des matériaux de coffrage non absorbants, tels que le polyéthylène haute densité (HDPE), l'acier revêtu ou le contreplaqué en phénolique de qualité marine, sont obligatoires. Les formes en bois absorbantes extraient l'eau de manière non uniforme de la surface, entraînant des variations localisées dans le rapport eau-ciment et des taches sombres.
Agents de démoulage : Des agents de démoulage à faible viscosité, non réactifs, à base d'huile minérale ou de polymères doivent être appliqués en couches micro-fines. L'excès d'agent de démoulage s'accumule à l'intérieur du coffrage, piégeant des bulles d'air et interagissant chimiquement avec les ions calcium du laitier pour produire un jaunissement localisé ou des taches sombres.
Durcissement humide prolongé : Les mélanges de laitier nécessitent un durcissement continu plus long par rapport aux mélanges de CPO purs. Le coffrage doit rester en place pendant un minimum de 48 à 72 heures à des températures contrôlées. Lors du décoffrage, un durcissement humide continu immédiat ou l'application d'un composé de durcissement résineux conforme à l'ASTM C309 préserve l'humidité relative interne au-dessus de 80 %, permettant à la formation secondaire de C-S-H de se poursuivre jusqu'à pleine densité.
Contrôle de la température : L'hydratation du laitier génère un pic de chaleur inférieur à celui de l'hydratation du clinker, réduisant les gradients de stress thermique dans les éléments massifs. Cependant, des températures ambiantes inférieures à 10 °C retardent considérablement les temps de prise. Des couvertures d'isolation thermique doivent être mises en œuvre pour maintenir les températures d'hydratation internes sans recourir à des accélérateurs à base de chlorure qui altèrent la couleur de la matrice.
Dans la fabrication de préfabriqués, la décision de remplacer le pigment demandé par des dosages optimisés de GGBS permet d'obtenir immédiatement une réflectivité de surface tout en simplifiant l'inventaire de l'usine de production. Les silos précédemment dédiés aux pigments minéraux ou aux clinker de ciment blanc spéciaux peuvent être consolidés, réduisant les risques de contamination croisée au sein des trémies d'agrégats et des mélangeurs planétaires.
Questions Fréquemment Posées
Le GGBS peut-il complètement éliminer le besoin de ciment blanc dans le béton architectural ?
Dans de nombreuses applications architecturales, le GGBS peut remplacer la majorité du ciment blanc ou l'éliminer complètement, selon la valeur CIE L* ciblée. Mélanger 60 % à 70 % de GGBS à haute blancheur avec du ciment Portland de couleur claire donne des luminosités de surface comparables à celles des systèmes de ciment blanc pur, en particulier lorsqu'il est associé à des granulats de quartz ou de calcaire propres et de couleur claire. Pour des finitions ultra-brillantes et d'un blanc éclatant (L* > 90), un mélange de ciment Portland blanc et de GGBS est optimal.
Combien de temps faut-il pour que la teinte bleu-vert temporaire du béton GGBS se dissipe ?
La coloration bleu-vert, causée par des composés polysulfures traces dans la structure poreuse profonde, s'oxyde rapidement au contact de l'oxygène atmosphérique ambiant. Dans des conditions sèches et bien ventilées, la coloration s'estompe généralement en trois à quatorze jours, révélant une surface uniforme d'un blanc cassé lumineux. Dans des environnements clos ou constamment humides, l'oxydation complète peut prendre un peu plus de temps, mais le processus est complètement inoffensif et n'affecte pas la durabilité structurelle.
Quelles normes régissent la qualité et la blancheur du GGBS pour les mélanges architecturaux ?
Le GGBS est principalement spécifié selon ASTM C989/C989M (Spécification Normative pour le Ciment de Laitier à Utiliser dans le Béton et les Mortiers) comme Grade 100 ou Grade 120, et selon la Norme Européenne EN 15167-1. Bien que ces normes régulent principalement la composition chimique, la teneur en verre et l'indice d'activité du laitier (SAI), les applications architecturales exigent également que les producteurs évaluent la blancheur de la poudre sèche du matériau et les valeurs CIE L* en utilisant des méthodes spectrophotométriques standard.
Le remplacement des pigments par du GGBS modifie-t-il le temps de prise du béton ?
La hydratation du GGBS présente une cinétique de réaction précoce plus lente que celle du ciment Portland pur, entraînant des temps de prise initiaux et finaux prolongés, en particulier dans des conditions fraîches. Cette prise plus lente est avantageuse pour les finitions architecturales, car elle prolonge l'ouvrabilité, facilite une consolidation approfondie et élimine pratiquement les joints froids lors de coulées complexes. Les plannings de décoffrage doivent être ajustés en conséquence ou maintenus par des systèmes de durcissement thermique.
Comment l'utilisation de GGBS affecte-t-elle la durabilité de surface et la résistance à l'abrasion ?
Lorsqu'il est correctement durci, les réactions pozzolaniques secondaires du GGBS produisent une microstructure de silicate de calcium hydraté (C-S-H) plus dense et plus étroitement réticulée que celle du OPC seul. Cette architecture poreuse raffinée améliore la dureté de surface, augmente la résistance à la compression à 28 et 56 jours, et améliore considérablement la résistance à l'abrasion par rapport au béton reposant sur de fortes concentrations de poudres de pigments inertes non hydratés qui peuvent affaiblir la matrice de surface.
Quel impact un contenu élevé en GGBS a-t-il sur la durabilité au gel-dégel sans pigments ?
Le béton GGBS démontre une excellente résistance au gel-dégel à condition qu'il soit conçu avec un système de vides d'air adéquat (généralement 5 % à 7 % de teneur totale en air avec un facteur d'espacement inférieur à 0,20 mm). L'absence d'agglomérats de pigments doux, couplée à une matrice de pâte dense et imperméable, empêche l'infiltration d'humidité, réduisant les pressions hydrauliques et osmotiques pendant les cycles de congélation.
Support à l'Approvisionnement et à la Mise en Œuvre Technique
La réalisation de projets de béton architectural qui abandonnent avec succès les additifs chimiques secondaires au profit de systèmes de laitier conçus nécessite une précision matérielle. La composition chimique, le module de finesse, la pureté de la phase vitreuse et l'uniformité de la chaîne d'approvisionnement dictent la performance esthétique et mécanique finale de l'élément structurel. Notre département technique chez Golden Fortune travaille directement avec des producteurs de béton, des ingénieurs en préfabrication et des spécificateurs dans le monde entier, fournissant une caractérisation des matières premières, une optimisation des mélanges et une logistique de livraison adaptées aux critères de projet stricts.
Pour demander des dossiers techniques, des analyses de taille de mouture ou des essais spécifiques à un projet pour remplacer le pigment demandé dans les lots préfabriqués commerciaux, contactez notre équipe d'ingénierie. Nous fournissons du GGBS de qualité industrielle qui répond aux certifications ASTM et EN, soutenant vos objectifs opérationnels avec une assistance technique avancée et un transport en vrac fiable à l'échelle mondiale.