El diseño de concreto arquitectónico exige una consistencia visual intransigente, integridad estructural y una estricta adherencia a criterios estéticos. La infraestructura civil moderna, los paneles prefabricados de alta gama y las fachadas comerciales utilizan cada vez más materiales cementosos suplementarios (SCMs) especializados para controlar la colorimetría de la matriz mientras mejoran la durabilidad química. Cuando los ingenieros estructurales y los tecnólogos del concreto son dirigidos a reemplazar el pigmento solicitado en la dosificación arquitectónica, la tarea implica mucho más que simplemente retener colorantes sintéticos. Necesita una reingeniería fundamental de la matriz cementosa, equilibrando la reflectancia de la superficie, la distribución del tamaño de las partículas y la cinética de hidratación.
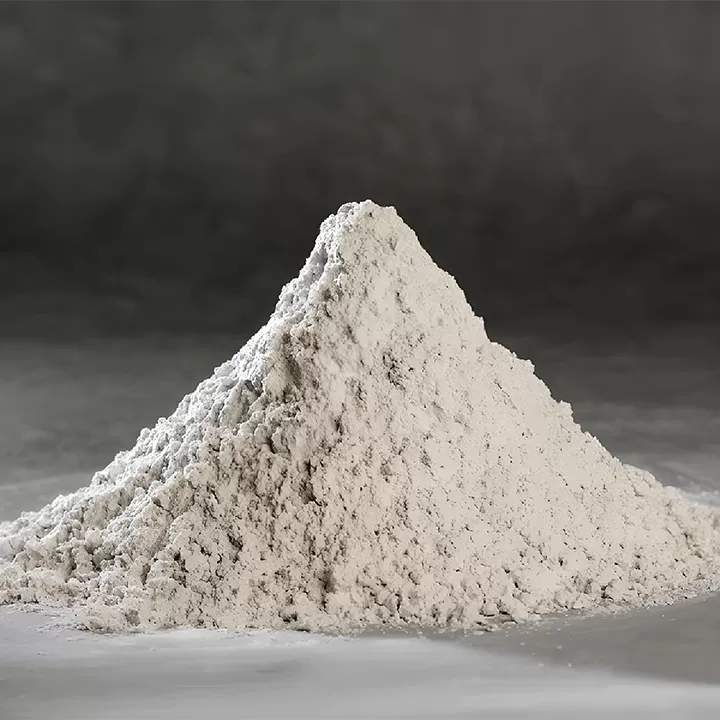
La escoria de alto horno granulada (GGBS, o GGBFS) se presenta como el recurso mineral principal capaz de cumplir con estas demandas. En virtud de su estructura de aluminosilicato amorfo vitrificado y bajo contenido de fase de metales pesados, el GGBS de alta calidad altera las propiedades cromáticas básicas del concreto. Este extenso análisis técnico examina los procesos microestructurales, ópticos y mecánicos que permiten a los productores de concreto ajustar las formulaciones de dosificación, reducir los costos de materias primas y cumplir con estándares arquitectónicos rigurosos.
Física óptica y dinámicas cromáticas de los sistemas de cemento de escoria
La coloración básica del concreto de cemento Portland endurecido deriva predominantemente del estado químico de sus fases de clínker crudo. El cemento Portland ordinario (OPC) contiene concentraciones notables de aluminoferrita tetracálcica (C4AF), que imparte un tono gris oscuro y apagado a la pasta hidratada. Cuando las especificaciones dictan tonos claros, blanco roto o pasteles, las plantas de dosificación tradicionalmente añaden costosos pigmentos minerales sintéticos como dióxido de titanio (TiO2) o óxidos de hierro sintéticos de tono claro. Estos colorantes abrumadoramente artificiales oscurecen la matriz natural, aumentando el costo y la demanda de agua.
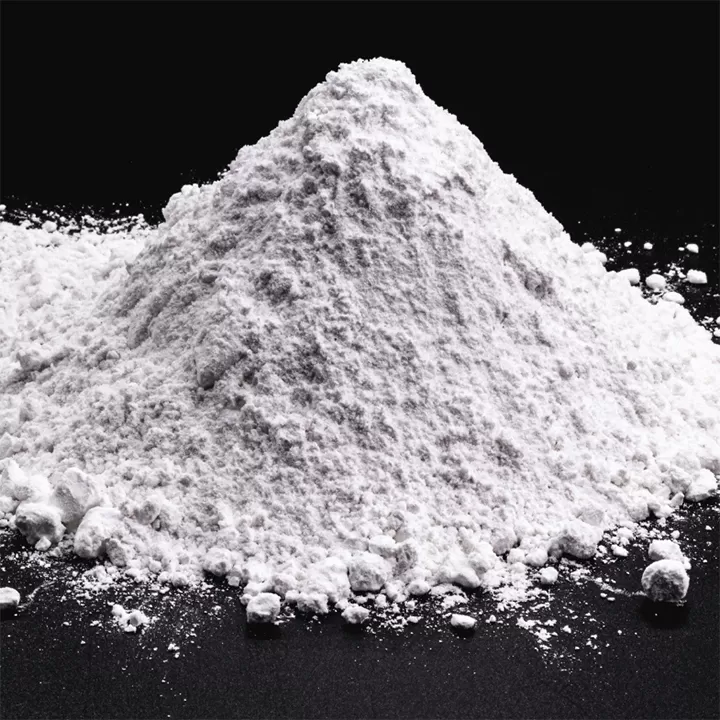
El espacio de color CIE L*a*b* sirve como el estándar global para cuantificar la reflectancia de superficie en el concreto arquitectónico. Dentro de este modelo tridimensional, el eje L* mide la luminosidad (rango de 0 para negro puro a 100 para blanco difuso), el eje a* dicta las coordenadas de verde a rojo, y el eje b* indica los cambios de azul a amarillo. El concreto OPC estándar típicamente registra un valor L* entre 55 y 65. El GGBS de alta calidad, enfriado rápidamente de la escoria de hierro fundido en un granulado amorfo vítreo, contiene menos del 1.5% de óxidos de hierro totales (Fe2O3) y óxidos de manganeso despreciables.
Cuando los tecnólogos del concreto reemplazan el pigmento solicitado mediante la incorporación de GGBS, utilizan esta química de bajo hierro para aumentar la reflectancia de la matriz cementosa nativa. Integrar escoria de alta reactividad en niveles de reemplazo entre el 50% y el 70% eleva la puntuación L* final de la pasta a más de 82 a 86 sin tintado mineral externo. El GGBS de alta calidad suministrado por Golden Fortune exhibe un índice de actividad y un alto contenido vítreo que convierte de manera constante el hidróxido de calcio liberado por la hidratación del OPC en geles densos de silicato de calcio hidratado (C-S-H), estableciendo una capa de dispersión óptica uniformemente difusa a través de la superficie colada.
Densificación Microestructural y Mecanismos de Dispersión de Luz
El brillo percibido del concreto arquitectónico es un fenómeno óptico influenciado por la topografía de la superficie, las características del fluido de los poros y la morfología cristalina. Las matrices de concreto poroso absorben la luz incidente internamente, dispersándola de manera desigual y manifestándose visualmente como una superficie más oscura y turbia. Las matrices densas y refinadas reflejan las longitudes de onda incidentes de manera más uniforme de regreso al observador, creando un perfil visual más brillante.
Reacción Pozolánica Secundaria: La escoria se disuelve lentamente en la solución alcalina de poro creada por la hidratación primaria del cemento. Los granos de escoria reaccionan con hidróxido de calcio libre [Ca(OH)2], consumiendo cristales de Portlandita que de otro modo formarían grupos gruesos y vulnerables a lo largo de la zona de transición interfacial (ITZ).
Refinamiento del Tamaño de Poros: Los geles C-S-H secundarios resultantes exhiben una relación C/S (calcio a silicio) más baja y una densidad de gel sustancialmente más alta. Los macro-capilares (50 nm a 10 µm) colapsan en micro-capilares y poros de gel (menos de 10 nm), reduciendo significativamente la absorción de luz.
Uniformidad del Índice de Refracción: El cambio microestructural aumenta la consistencia refractiva a través de la pasta de cemento. La luz que incide en la superficie curada encuentra menos vacíos y micro-fracturas, produciendo una alta reflectancia difusa que imita el impacto óptico de pigmentos finamente molidos.
Estas mejoras microestructurales explican por qué el concreto GGBS a menudo parece más profundo o ligeramente azul verdoso cuando se retira inicialmente el encofrado. Esta coloración temporal proviene de iones sulfuro traza (S2-) que reaccionan con el hierro en la solución de poro temprana para formar complejos de sulfuro de hierro. Una vez que la superficie del concreto se expone al oxígeno atmosférico ambiental, estos compuestos se oxidan rápidamente en sulfatos incoloros, dando lugar al acabado característico, altamente reflectante, similar al mármol que permite a los ingenieros reemplazar con éxito el pigmento solicitado en el diseño del proyecto original.
Protocolos de Formulación para Reemplazar el Pigmento Solicitado Usando Escoria Vitrificada
Modificar los diseños de mezcla para reemplazar el pigmento solicitado requiere un cálculo exacto de la concentración de volumen de pigmento (PVC), la relación total agua-vínculo (w/b) y la graduación de agregados finos. La escoria no reacciona con la cinética rápida del OPC; su reactividad está gobernada por la disolución del vidrio y la posterior activación por los iones hidroxilo liberados por la hidratación del clínker. Los tecnólogos deben mantener parámetros equilibrados para preservar tanto los parámetros estéticos como las resistencias al desmoldeo en edades tempranas.
Ratios de Reemplazo de Escoria y Optimización del Clínker
Para establecer un sustrato blanco roto o de alta luminosidad capaz de eliminar pigmentos blanqueadores secundarios, se requiere un nivel de reemplazo del 50% al 65% de GGBS en masa del total del vínculo. A estas dosis, la dilución de la fase ferrítica del clínker es suficientemente sustancial como para desplazar la línea base de la matriz de gris oscuro a blanco crema brillante. Al combinar un alto contenido de escoria con agregados finos de color claro, como piedra caliza triturada o arena de cuarzo blanco, la necesidad de pigmentos blancos suplementarios cae a cero.
Control de la Relación Agua-Vínculo y Selección de Dispersantes
La morfología de las partículas de GGBS—típicamente angulares y vítreas—presenta una menor absorción de agua inicial en comparación con pigmentos sintéticos porosos. Reemplazar los polvos de pigmento seco con escoria reduce la demanda de agua necesaria para alcanzar una consistencia normal. Una baja relación w/b, mantenida estrictamente entre 0.32 y 0.38 a través de ésteres de policarboxilato de alto rango (PCE) superplastificantes, previene el sangrado. El agua de sangrado transporta partículas finas de cemento no hidratadas hacia arriba, creando líneas de flujo oscuras, sombras de agregado y moteado en la superficie que interrumpen la uniformidad del color.
Distribución del Tamaño de Partícula y Densidad de Empaque
El GGBS estándar molido a una finura de Blaine de 4,000 a 4,500 cm2/g se integra limpiamente en la matriz de empaque de partículas entre granos de cemento Portland (promedio de 3,200 a 3,800 cm2/g) y rellenos ultrafinos. El contenido controlado de fase vítrea en Golden Fortune minimiza la hidratación variable de la fase de hierro, estabilizando la curva de distribución de partículas. Este empaque compacto reduce la permeabilidad a líquidos y dióxido de carbono atmosférico, protegiendo la luminosidad de la matriz recién establecida a lo largo de la vida útil de la estructura.
Combatiendo la Descoloración y el Ataque Ambiental
El concreto arquitectónico que depende únicamente de pigmentos externos a menudo sufre de degradación óptica a largo plazo. La intemperie ambiental, la exposición cíclica a húmedo-seco y la carbonatación atmosférica eliminan selectivamente los pigmentos de superficie o provocan eflorescencia catastrófica que mancha permanentemente el envolvente del edificio. Utilizar GGBS como un agente estructural y estético contrarresta directamente estas vías de degradación.
La eflorescencia primaria y secundaria ocurre cuando el agua migra a través de la red de poros capilares, disuelve hidróxido de calcio libre y lo transporta a la superficie donde reacciona con dióxido de carbono atmosférico para formar carbonato de calcio insoluble (CaCO3). En superficies pigmentadas, las floraciones de sal de eflorescencia blanca causan fallas visuales inmediatas. GGBS reduce directamente la concentración total de hidróxido de calcio lixiviable al unirlo químicamente en productos de hidratación duraderos. Con la conversión continua de cal libre en C-S-H insoluble, el mecanismo físico que impulsa la eflorescencia se neutraliza a nivel molecular.
El ataque por sulfatos y la penetración de cloruros también inducen descoloración progresiva al degradar la matriz cementosa desde dentro. Los sulfatos de magnesio reaccionan con los hidratos de aluminato de calcio y hidróxido de calcio para formar yeso expansivo y etringita, causando micro-desprendimientos que se manifiestan visualmente como agrietamiento en mapa blanco y opacidad cromática. GGBS restringe drásticamente la disponibilidad de aluminatos reactivos y hidróxido de calcio libre, creando una barrera altamente impermeable que retiene su acabado superficial prístino incluso en atmósferas costeras e industriales agresivas.
Sostenibilidad y el Mandato de Descarbonización Industrial
Las certificaciones de construcción modernas (LEED, BREEAM, Envision) penalizan los proyectos con huellas de carbono incorporadas excesivas. Ordinary Portland Cement la producción sigue siendo un proceso industrial intensivo en energía, responsable de aproximadamente el 8% de las emisiones globales de dióxido de carbono antropogénico, generando casi 0.85 a 0.90 toneladas métricas de CO2 por tonelada de clínker. Los pigmentos sintéticos, particularmente el dióxido de titanio, introducen su propio pesado impuesto ambiental debido al refinado de procesos de cloruros o sulfatos, generación de desechos ácidos y altas temperaturas de calcinación.
Al utilizar GGBS para reemplazar el pigmento solicitado, los equipos de ingeniería estructural logran optimizaciones sustanciales en la evaluación del ciclo de vida (LCA). La escoria de alto horno es un coproducto industrial; su procesamiento requiere trituración, secado y molienda en molino vertical de alta eficiencia. Su huella de carbono incorporada es hasta un 80% a 90% más baja que la del clínker convencional y varios órdenes de magnitud por debajo de la de los pigmentos inorgánicos procesados.
Además, el índice de reflectancia solar (SRI) de las superficies arquitectónicas ricas en escoria es notablemente más alto que el del concreto gris estándar. Las estructuras de concreto con altos valores de albedo reflejan una mayor porción de la radiación solar directa de vuelta al espacio, mitigando activamente el efecto de isla de calor urbano (UHI). Los pavimentos, las losas de los puentes y los paneles de pared exteriores diseñados con mezclas de escoria de alto L* reducen las temperaturas ambientales localizadas, disminuyendo las demandas operativas de enfriamiento de las instalaciones circundantes mientras cumplen con los mandatos arquitectónicos sin aditivos químicos externos.
Protocolos de Aseguramiento de Calidad y Curado para Matrices de Escoria
Debido a que el GGBS depende de la liberación más lenta de activadores alcalinos de la hidratación del clínker, el concreto colocado con alto contenido de escoria es sensible a la pérdida de humedad en las primeras edades. Las tasas de evaporación deben ser estrictamente monitoreadas en el sitio para evitar la deshidratación de la superficie, lo que puede resultar en agrietamiento por contracción plástica, polvo y coloración localizada desigual.
Selección de Encofrados: Se requieren materiales de encofrado no absorbentes, como polietileno de alta densidad (HDPE), acero recubierto o contrachapado fenólico de grado marino. Los encofrados de madera absorbentes extraen agua de manera no uniforme de la superficie, lo que lleva a variaciones localizadas en la relación agua-cemento y manchas oscuras.
Agentes Desmoldeantes: Se deben aplicar agentes desmoldeantes de baja viscosidad, no reactivos, a base de aceite mineral o polímero en capas microdelgadas. El exceso de agente desmoldeante se acumula dentro del encofrado, atrapando burbujas de aire e interactuando químicamente con los iones de calcio de la escoria para producir amarillamiento localizado o manchas oscuras.
Curado Húmedo Prolongado: Las mezclas de escoria requieren un curado continuo más prolongado en comparación con las mezclas de OPC puro. El encofrado debe permanecer en su lugar durante un mínimo de 48 a 72 horas bajo temperaturas controladas. Al desmoldar, el curado húmedo continuo inmediato o la aplicación de un compuesto de curado resinoso conforme a ASTM C309 preserva la humedad relativa interna por encima del 80%, permitiendo que la formación secundaria de C-S-H progrese hasta la densidad total.
Control de Temperatura: La hidratación de la escoria genera un pico de calor más bajo que la hidratación del clínker, reduciendo los gradientes de estrés térmico en elementos masivos. Sin embargo, las temperaturas ambientales por debajo de 10°C retrasan significativamente los tiempos de fraguado. Se deben implementar mantas de aislamiento térmico para mantener las temperaturas internas de hidratación sin recurrir a aceleradores a base de cloruros que alteren el color de la matriz.
En la fabricación de elementos prefabricados, la decisión de reemplazar el pigmento solicitado con dosis optimizadas de GGBS produce una reflectividad superficial inmediata mientras simplifica el inventario de la planta de lotes. Los silos previamente dedicados a pigmentos minerales o clínkeres de cemento blanco especiales pueden ser consolidados, reduciendo los riesgos de contaminación cruzada dentro de los embalses de agregados y mezcladores planetarios.
Preguntas Frecuentes
¿Puede el GGBS eliminar completamente la necesidad de cemento blanco en el concreto arquitectónico?
En muchas aplicaciones arquitectónicas, el GGBS puede reemplazar la mayoría del cemento blanco o eliminarlo por completo, dependiendo del valor CIE L* objetivo. Mezclar un 60% a un 70% de GGBS de alta blancura con cemento Portland de color claro produce luminosidades superficiales comparables a sistemas de cemento blanco puro, particularmente cuando se combina con agregados de cuarzo o piedra caliza de color claro y limpio. Para acabados ultra-brillantes y blanco puro (L* > 90), una mezcla de cemento Portland blanco y GGBS es óptima.
¿Cuánto tiempo tarda en disiparse el tono azul-verde temporal del concreto GGBS?
La coloración azul-verde, causada por compuestos de polisulfuro traza dentro de la estructura de poros profundos, se oxida rápidamente al contacto con el oxígeno atmosférico ambiental. En condiciones secas y bien ventiladas, la coloración generalmente se desvanece en un plazo de tres a catorce días, revelando una superficie brillante y uniforme de color blanco roto. En entornos cerrados o permanentemente húmedos, la oxidación completa puede tardar un poco más, pero el proceso es completamente inofensivo y no afecta la durabilidad estructural.
¿Qué normas rigen la calidad y blancura del GGBS para mezclas arquitectónicas?
El GGBS se especifica principalmente bajo ASTM C989/C989M (Especificación Estándar para Cemento de Escoria para Uso en Concreto y Morteros) como Grado 100 o Grado 120, y bajo la Norma Europea EN 15167-1. Aunque estas normas regulan principalmente la composición química, el contenido de vidrio y el índice de actividad de escoria (SAI), las aplicaciones arquitectónicas también requieren que los productores evalúen la blancura del polvo seco del material y los valores CIE L* utilizando métodos espectrofotométricos estándar.
¿Reemplazar pigmentos con GGBS altera el tiempo de fraguado del concreto?
La hidratación del GGBS exhibe cinéticas de reacción más lentas en las primeras etapas que el cemento Portland puro, lo que resulta en tiempos de fraguado inicial y final prolongados, particularmente en condiciones frescas. Este fraguado más lento es ventajoso para acabados arquitectónicos, ya que extiende la trabajabilidad, facilita una consolidación completa y prácticamente elimina las juntas frías durante vertidos complejos. Los cronogramas de desmoldeo deben ajustarse en consecuencia o mantenerse a través de sistemas de curado térmico.
¿Cómo afecta el uso de GGBS la durabilidad superficial y la resistencia a la abrasión?
Cuando se cura adecuadamente, las reacciones puzolánicas secundarias del GGBS producen una microestructura de hidratación de silicato de calcio (C-S-H) más densa y entrelazada que el OPC solo. Esta arquitectura de poros refinada mejora la dureza superficial, aumenta la resistencia a la compresión a los 28 y 56 días, y mejora significativamente la resistencia a la abrasión en comparación con el concreto que depende de altas concentraciones de polvos de pigmento inertes no hidratados que pueden debilitar la matriz superficial.
¿Qué impacto tiene un alto contenido de GGBS en la durabilidad ante ciclos de congelación-descongelación sin pigmentos?
El concreto GGBS demuestra una excelente resistencia a la congelación-descongelación siempre que esté diseñado con un sistema de vacío de aire adecuado (típicamente del 5% al 7% de contenido total de aire con un factor de separación por debajo de 0.20 mm). La ausencia de aglomerados de pigmento blando, junto con una matriz de pasta densa e impermeable, previene la entrada de humedad, reduciendo las presiones hidráulicas y osmóticas durante los ciclos de congelación.
Apoyo en Adquisiciones e Implementación Técnica
Ejecutar proyectos de concreto arquitectónico que abandonen con éxito los aditivos químicos secundarios a favor de sistemas de escoria diseñados requiere precisión en los materiales. La composición química, el módulo de finura, la pureza de la fase vítrea y la uniformidad de la cadena de suministro dictan el rendimiento estético y mecánico final del elemento estructural. Nuestro departamento técnico en Golden Fortune trabaja directamente con productores de concreto, ingenieros de prefabricados y especificadores en todo el mundo, proporcionando caracterización de materias primas, optimización de mezclas y logística de entrega adaptadas a criterios de proyecto estrictos.
Para solicitar dossiers técnicos, análisis de tamaño de molienda o ensayos específicos del proyecto para reemplazar el pigmento solicitado en lotes de prefabricados comerciales, comuníquese con nuestro equipo de ingeniería. Suministramos GGBS de grado industrial que cumple con las certificaciones ASTM y EN, apoyando sus objetivos operativos con asistencia técnica avanzada y envío global a granel confiable.