
Le ciment est le matériau le plus consommé sur terre après l'eau. Comprendre comment le ciment est fabriqué à partir de matières premières jusqu'à l'agent liant fini aide les ingénieurs à optimiser les performances du béton. Le processus implique l'extraction, le concassage, le broyage à sec, le pyrotraitement, le refroidissement du clinker, le broyage final et le contrôle de qualité. Golden Fortune fournit du GGBFS (cendres volantes granulées) haute performance aux usines de ciment et aux producteurs de béton prêt à l'emploi dans 40 pays. Ce guide explique chaque étape avec des paramètres techniques et des défis courants de l'industrie.
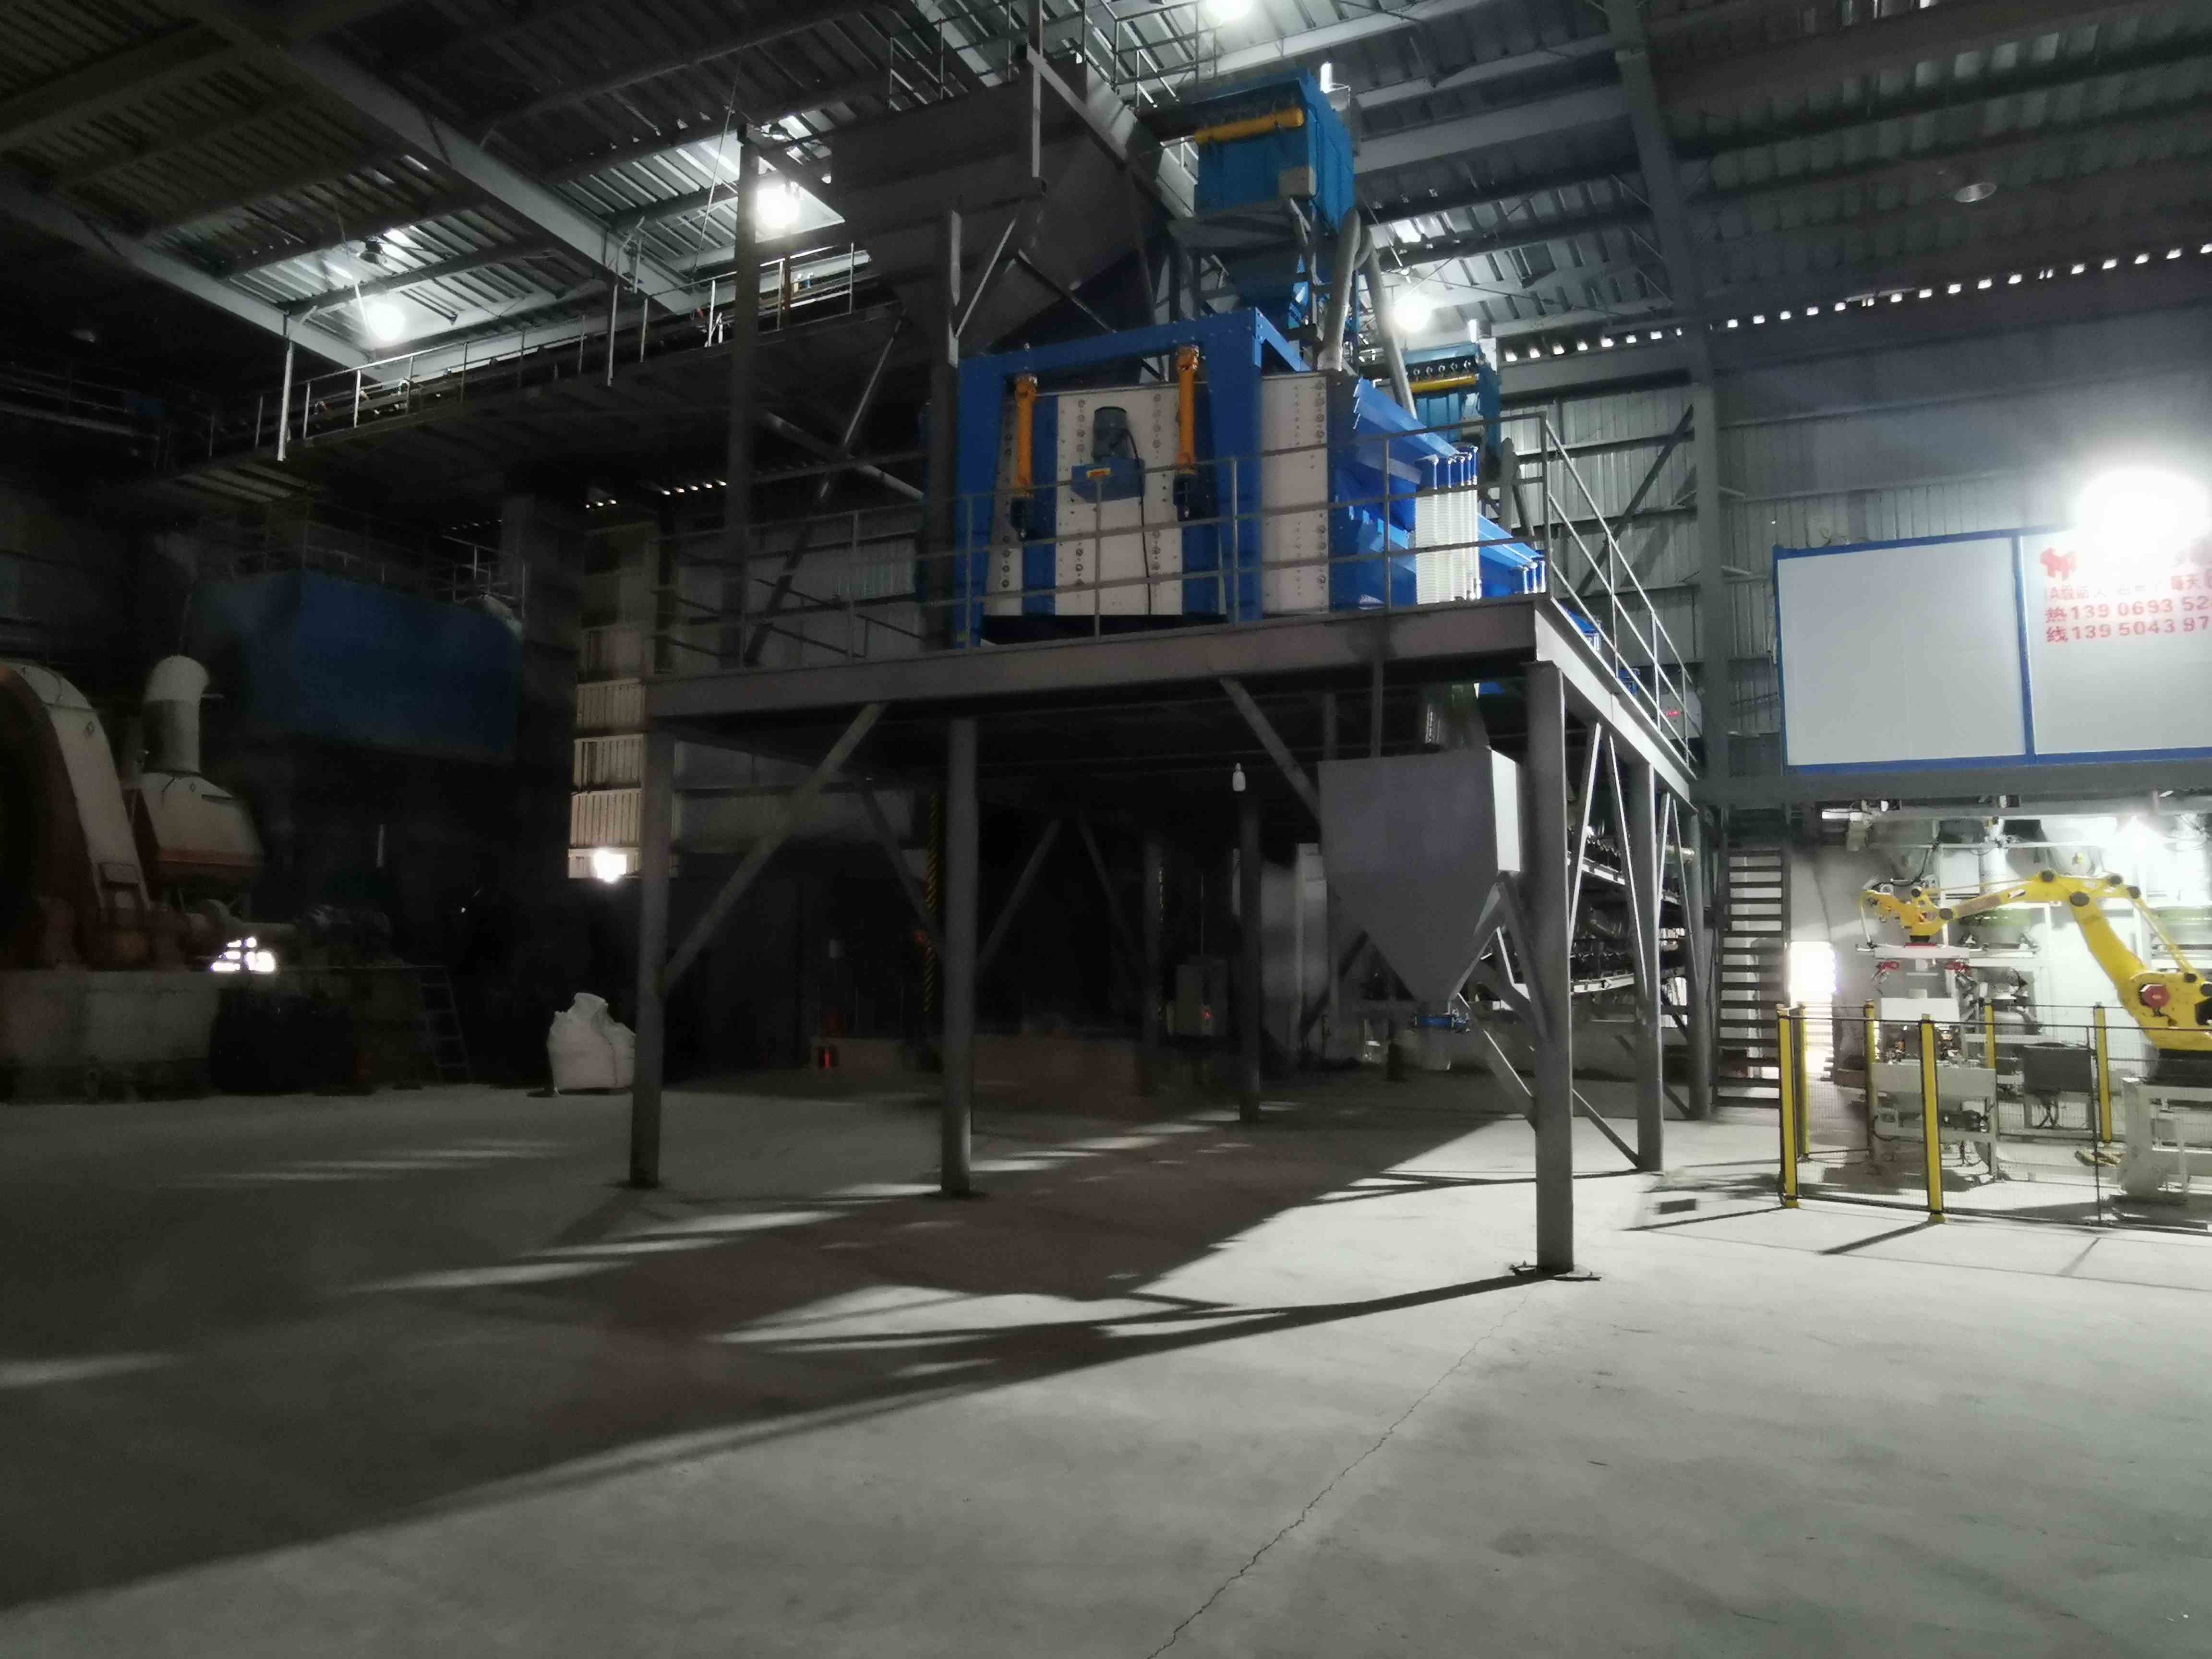
1. Extraction et préparation des matières premières
La première étape de la façon dont le ciment est fabriqué consiste à se procurer du calcaire (carbonate de calcium), de l'argile, de l'ardoise ou de la marne. Ces matériaux fournissent du calcium, du silicium, de l'aluminium et du fer. Considérations clés :
Pureté du calcaire : Teneur en CaCO₃ ≥ 80 % pour une formation efficace du clinker. Une pureté inférieure augmente la consommation de combustible.
Composition de l'argile : Silice (SiO₂) 55–70 %, alumine (Al₂O₃) 10–20 %, oxyde de fer (Fe₂O₃) 5–10 %.
Méthode d'extraction : Forage et dynamitage pour le calcaire dur ; arrachage pour la marne tendre.
Pré-homogénéisation : Les systèmes de récupérateur empilent les matières premières pour réduire la variation chimique (coefficient de variation ≤ 5 %).
Golden Fortune conseille aux usines de ciment de surveiller les éléments traces (MgO, K₂O, Na₂O) dans l'alimentation brute, car ils affectent la qualité du clinker et la compatibilité avec les scories.
2. Concassage et broyage des matières premières
Après l'extraction, les matériaux sont réduits à <25 mm à l'aide de concasseurs à mâchoires ou à marteaux. La prochaine étape de la façon dont le ciment est fabriqué implique le broyage à sec pour produire un cru (finesse : 15–20 % de résidu sur tamis de 90 µm).
Types de broyeurs à cru : Broyeurs à boulets (anciens), broyeurs à rouleaux verticaux (VRM – économe en énergie), ou presses à rouleaux.
Séchage : Les gaz chauds provenant du préchauffeur ou d'un générateur de gaz chaud dédié réduisent l'humidité de 10 % à <0,5 %.
Silos de mélange : L'homogénéisation par air comprimé assure une chimie stable du cru (Facteur de saturation en chaux 92–96 %).
Consommation d'énergie typique : 12–15 kWh/tonne pour le VRM ; 20–25 kWh/tonne pour les broyeurs à boulets.
Le GGBFS ultrafin de Golden Fortune (650 m²/kg Blaine) complète le cru en améliorant la résistance à un âge avancé lorsqu'il est mélangé au broyeur final.
3. Préchauffage et calcination
Le cru entre dans un préchauffeur à cyclone multi-étapes (4–6 étapes) où il échange de la chaleur avec les gaz d'échappement du four rotatif. Cette étape de la façon dont le ciment est fabriqué élève la température de l'ambiante à 800–900 °C, en calcinant le CaCO₃ en CaO (chaux vive).
Réaction de calcination : CaCO₃ + chaleur → CaO + CO₂. Environ 540 kg de CO₂ par tonne de clinker.
Température de sortie du préchauffeur : 300–350 °C. La récupération de chaleur résiduelle peut générer de l'énergie.
Degré de décomposition : >90 % avant d'entrer dans le four. Une faible décomposition augmente la demande en combustible du four.
Efficacité du cyclone : 95 % de collecte de poussière, avec retour à l'alimentation.
Les préchauffeurs modernes réduisent la consommation de chaleur à 2 900–3 200 kJ/kg de clinker (par rapport à 5 000 kJ/kg pour le processus humide).
4. Clinkerisation dans le four rotatif
Le four est le cœur de la façon dont le ciment est fabriqué. Ici, le matériau calciné atteint 1 450–1 500 °C, formant des nodules de clinker (25–50 mm).
Dimensions du four : Diamètre 3–6 m, longueur 50–100 m, pente 3–4 %.
Types de combustible : Charbon pulvérisé, petcoke, gaz naturel ou combustibles alternatifs (pneus, biomasse).
Phases de clinker formées : Alite (C₃S) 50–70 %, Belite (C₂S) 15–30 %, Aluminate (C₃A) 5–10 %, Ferrite (C₄AF) 5–15 %.
Temps de séjour : 20–30 minutes de l'alimentation à la décharge.
Température de la zone de combustion : 1 400–1 500 °C, mesurée par caméra infrarouge ou thermocouple.
Le GGBFS de Golden Fortune est produit à partir de laitier de haut fourneau, qui est un sous-produit de la fabrication du fer. L'utilisation de laitier dans le ciment réduit le facteur clinker et les émissions de CO₂.
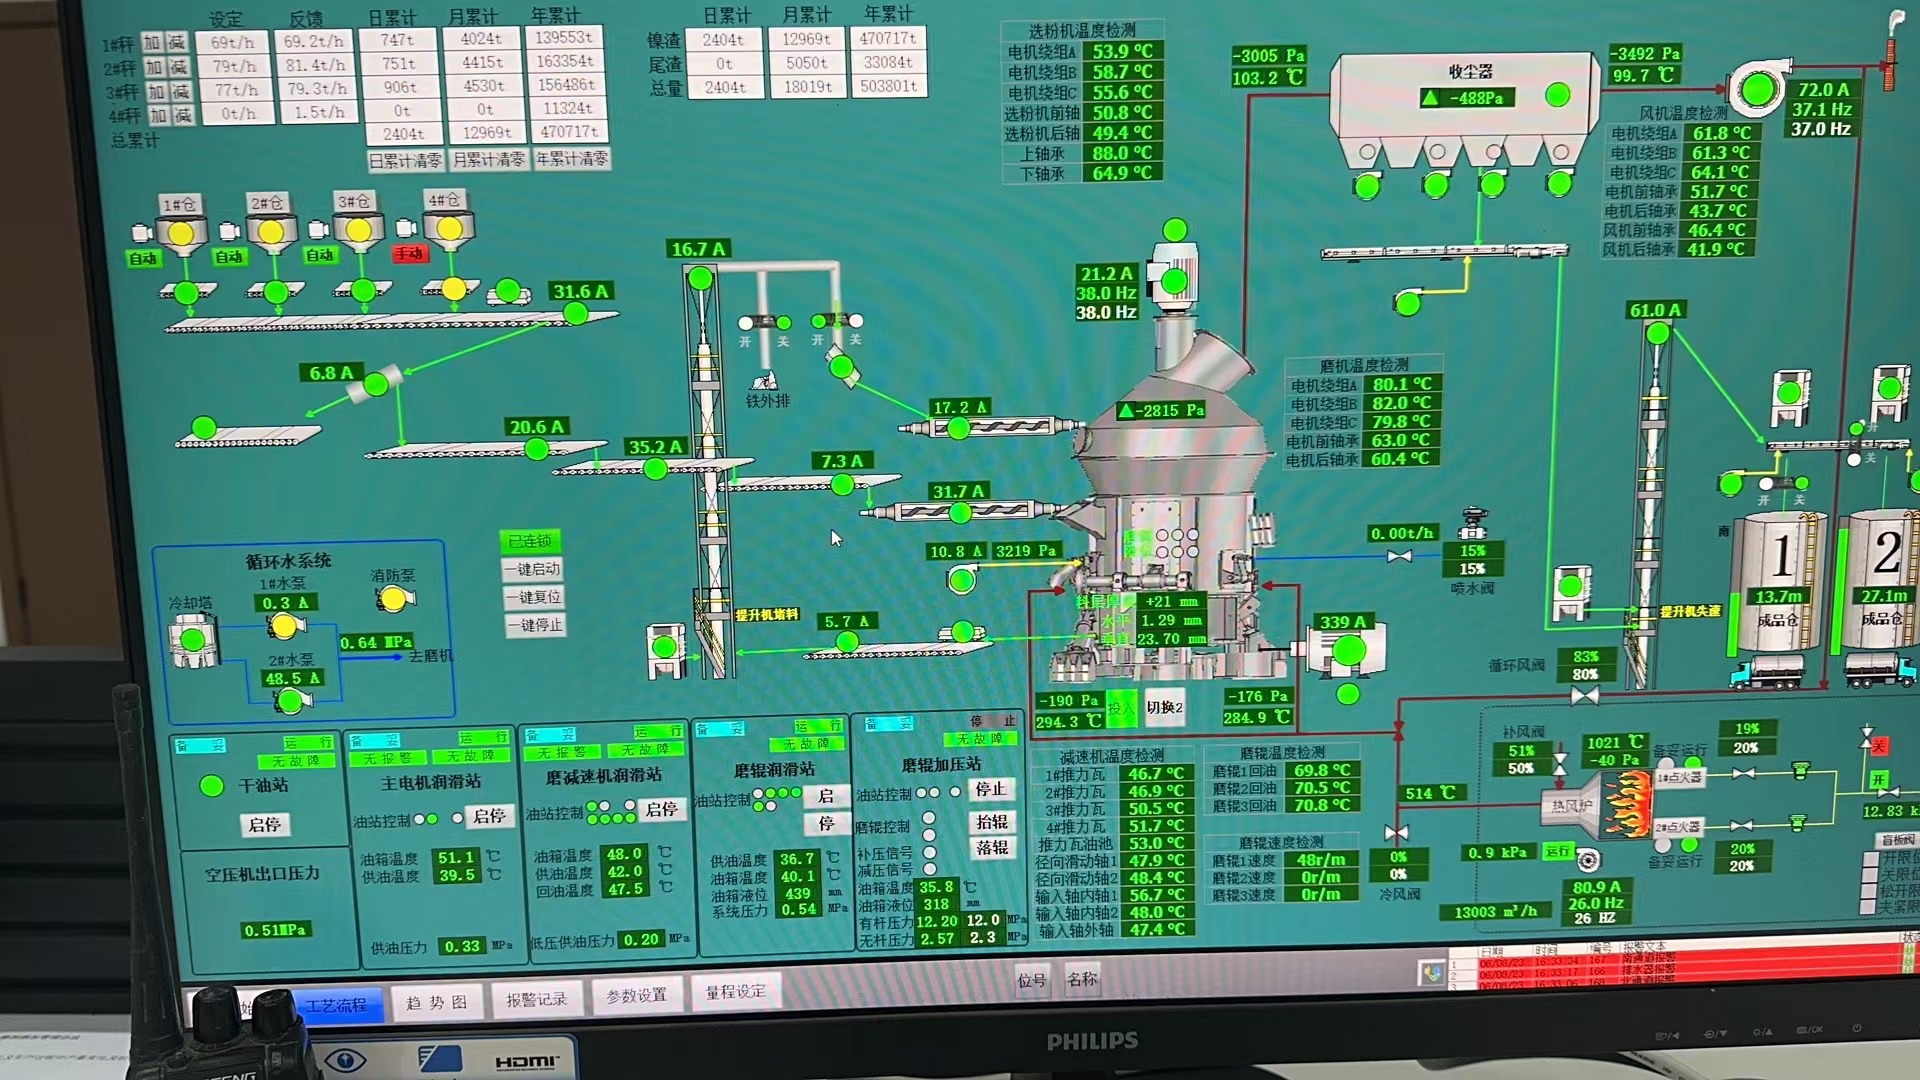
5. Refroidissement et stockage du clinker
Le clinker chaud (1 400 °C) doit être rapidement refroidi pour préserver les phases réactives et la mouture. L'étape de refroidissement de la façon dont le ciment est fabriqué utilise :
Refroidisseurs à grille : Grilles mobiles avec refroidissement par air forcé. Réduit la température à 100–200 °C en 5 minutes.
Air de récupération : Air secondaire préchauffé (800–900 °C) retournant au four, améliorant l'efficacité thermique.
Stockage du clinker : Silos ou dômes couverts avec système de récupération. La capacité de stockage est généralement de 7 à 30 jours de production.
Contrôle de qualité : Chaux libre (CaO) < 1,5 % assure la solidité ; le contenu en C₃S détermine la résistance précoce.
Le refroidissement rapide produit des cristaux d'alite plus petits et une réactivité hydraulique plus élevée. Golden Fortune recommande de mélanger le clinker refroidi avec du laitier dans le moulin de finition.
6. Finition du broyage : Ciment fabriqué avec des additifs
La dernière étape de la façon dont le ciment est fabriqué consiste à broyer le clinker avec du gypse (3–5 %) et des SCM optionnels comme le GGBFS, cendres volantes, ou du calcaire. Les moulins de finition produisent de la poudre de ciment (Blaine 300–500 m²/kg).
Aides au broyage : Triéthanolamine ou glycols augmentent le débit du moulin de 15 à 25 % et réduisent l'agglomération.
Rôle du gypse : Régule le temps de prise en formant de l'éttringite avec C₃A.
Ajout de GGBFS : Remplacement de 30 à 70 % améliore la résistance aux sulfates, réduit la chaleur et abaisse le CO₂. Golden Fortune fournit du laitier ultrafin (D90 <16µm) pour une réactivité plus élevée.
Types de ciment typiques : Ciment Portland ordinaire (OPC), Ciment Portland laitier (PSC), Ciment Portland pouzzolanique (PPC).
Consommation d'énergie : 30–40 kWh/tonne pour le broyage de finition.
Golden Fortune fournit du GGBFS qui répond à la norme ASTM C989 Grade 100 ou EN 15167. L'utilisation de notre laitier dans les mélanges de ciment fabriqué réduit le facteur clinker jusqu'à 50 % tout en maintenant la résistance à 28 jours.
7. Contrôle de qualité et certification
Chaque lot de ciment fabriqué subit des tests rigoureux selon les normes ASTM C150, EN 197 ou équivalentes. Tests clés :
Analyse chimique : XRF pour la composition en oxydes (SiO₂, Al₂O₃, Fe₂O₃, CaO, MgO, SO₃).
Finesse : perméabilité à l'air de Blaine ou diffraction laser.
Temps de prise : appareil de Vicat – prise initiale ≥45 min, prise finale ≤375 min.
Résistance à la compression : cubes de mortier à 2, 7, 28 jours.
Solidité : expansion de Le Chatelier ou autoclave.
Le GGBFS de Golden Fortune est testé pour l'indice d'activité (≥95% à 28 jours pour le Grade 100), l'humidité (<1%) et la teneur en verre (>90% par XRD).
Défis et solutions courants de l'industrie
Défi : Émissions élevées de CO₂ provenant de la production de clinker (0,8–0,9 tonnes de CO₂ par tonne de clinker). Solution : Remplacer 40–60% de clinker par du GGBFS. La laitier de Golden Fortune réduit l'empreinte carbone de 0,6 tonne de CO₂ par tonne utilisée.
Défi : Qualité variable du clinker entraînant des fluctuations de résistance. Solution : Utiliser un silo d'homogénéisation et un XRF en ligne en temps réel. Mélanger avec du GGBFS cohérent pour stabiliser les performances.
Défi : Élevée chaleur d'hydratation entraînant des fissures thermiques. Solution : Utiliser du ciment à laitier de Portland avec 50% de GGBFS ; réduction de chaleur de 40–60%.
Pourquoi Golden Fortune est un fournisseur de GGBFS privilégié pour les usines de ciment
Golden Fortune a fourni plus de 2 millions de tonnes de GGBFS aux fabricants de ciment et aux entreprises de construction dans le monde entier. Nous soutenons comment le ciment fabriqué avec des mélanges de laitier à travers :
Qualité constante : Échantillonnage quotidien et certification par un tiers (SGS, Intertek).
Moulin ultrafin : Blaine 650–700 m²/kg pour un gain de résistance plus rapide.
Logistique en vrac : Camions pneumatiques, sacs jumbo de 1,5MT ou sacs de 40kg.
Soutien technique : Optimisation de la conception des mélanges sur site et assistance à la production d'essai.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre le ciment OPC et le ciment PSC fabriqué avec du GGBFS ?
A1 : L'OPC contient 95–100% de clinker. Le PSC (Ciment à Laitier de Portland) contient 30–70% de GGBFS. Le PSC a une chaleur d'hydratation plus faible, une résistance au sulfate plus élevée et une meilleure résistance à l'intrusion de chlorure. Le GGBFS de Golden Fortune produit du PSC répondant à la norme ASTM C595 ou EN 197-1.
Q2 : Comment la finesse du GGBFS affecte-t-elle le ciment fabriqué avec du laitier ?
A2 : Un laitier plus fin (Blaine >600 m²/kg) réagit plus rapidement avec l'hydroxyde de calcium provenant de l'hydratation du ciment. Cela améliore la résistance précoce (3–7 jours) tout en maintenant la durabilité à long terme. Le laitier ultrafin de Golden Fortune atteint un indice d'activité de 28 jours >110%.
Q3 : Puis-je utiliser le GGBFS dans tous les types de production de ciment ?
A3 : Oui, mais optimisez le niveau de remplacement en fonction de l'application. Pour le béton massif, utilisez 50–70% de laitier. Pour le préfabriqué nécessitant un décoffrage précoce, limitez à 30%. Golden Fortune fournit des mélanges d'essai pour déterminer l'optimal.
Q4 : Quelle est la teneur maximale en chlorure autorisée dans le ciment fabriqué avec du GGBFS ?
A4 : Selon l'ASTM C150, chlorure ≤0,10% en masse pour le béton précontraint. Le GGBFS contient généralement <0,02% de chlorure, bien en dessous de la limite. Golden Fortune fournit une analyse de chlorure avec chaque expédition.
Q5 : Comment le GGBFS affecte-t-il la couleur des produits en ciment ?
A5 : Le GGBFS est blanc cassé à gris clair. Remplacer 50% de clinker par du laitier produit un béton de couleur plus claire par rapport à l'OPC. Pour le béton architectural, Golden Fortune propose un laitier blanchi avec une teneur en fer minimale.
Demandez un échantillon ou une consultation technique pour votre usine de ciment
Comprendre comment le ciment fabriqué avec GGBFS peut améliorer la performance de votre produit et réduire les coûts. Golden Fortune propose des échantillons gratuits de 5 kg de GGBFS ultrafin pour des tests en laboratoire. Nous fournissons également un rapport détaillé sur les niveaux de remplacement optimaux en fonction de la chimie de votre clinker.
Contactez la division ciment de Golden Fortune :
Site web : https://www.ultrafineggbs.com/
Email :sales@ultrafineggbs.com
Téléphone : 0086-18065065515
Envoyez votre analyse de clinker (XRF) et le type de ciment cible. Golden Fortune répondra avec une proposition de mélange personnalisée et un calcul d'économies de coûts dans les 3 jours ouvrables.


