
En los sistemas cementosos modernos, la eficacia del concreto depende en última instancia de la sinergia entre los aglutinantes hidráulicos y los aditivos de alto rendimiento. La categoría definida ampliamente como químico para cemento—incluyendo aditivos de molienda, éter de poliacrilato (PCE) superplastificantes, estabilizadores de hidratación y mejoradores de rendimiento especializados—ha evolucionado hacia un sector sofisticado donde la ingeniería de partículas dicta el éxito de la aplicación final. Un nodo crítico, aunque a menudo subestimado, en esta cadena de valor es la etapa de secado industrial. La selección y operación de un secador comercial robusto influye directamente en la fluidez, la vida útil y la reactividad de estos aditivos de cemento. Este artículo disecciona la convergencia técnica entre las tecnologías de secado avanzadas y la calidad consistente del químico para cemento, ofreciendo perspectivas basadas en datos para gerentes de producción y especialistas en formulación.
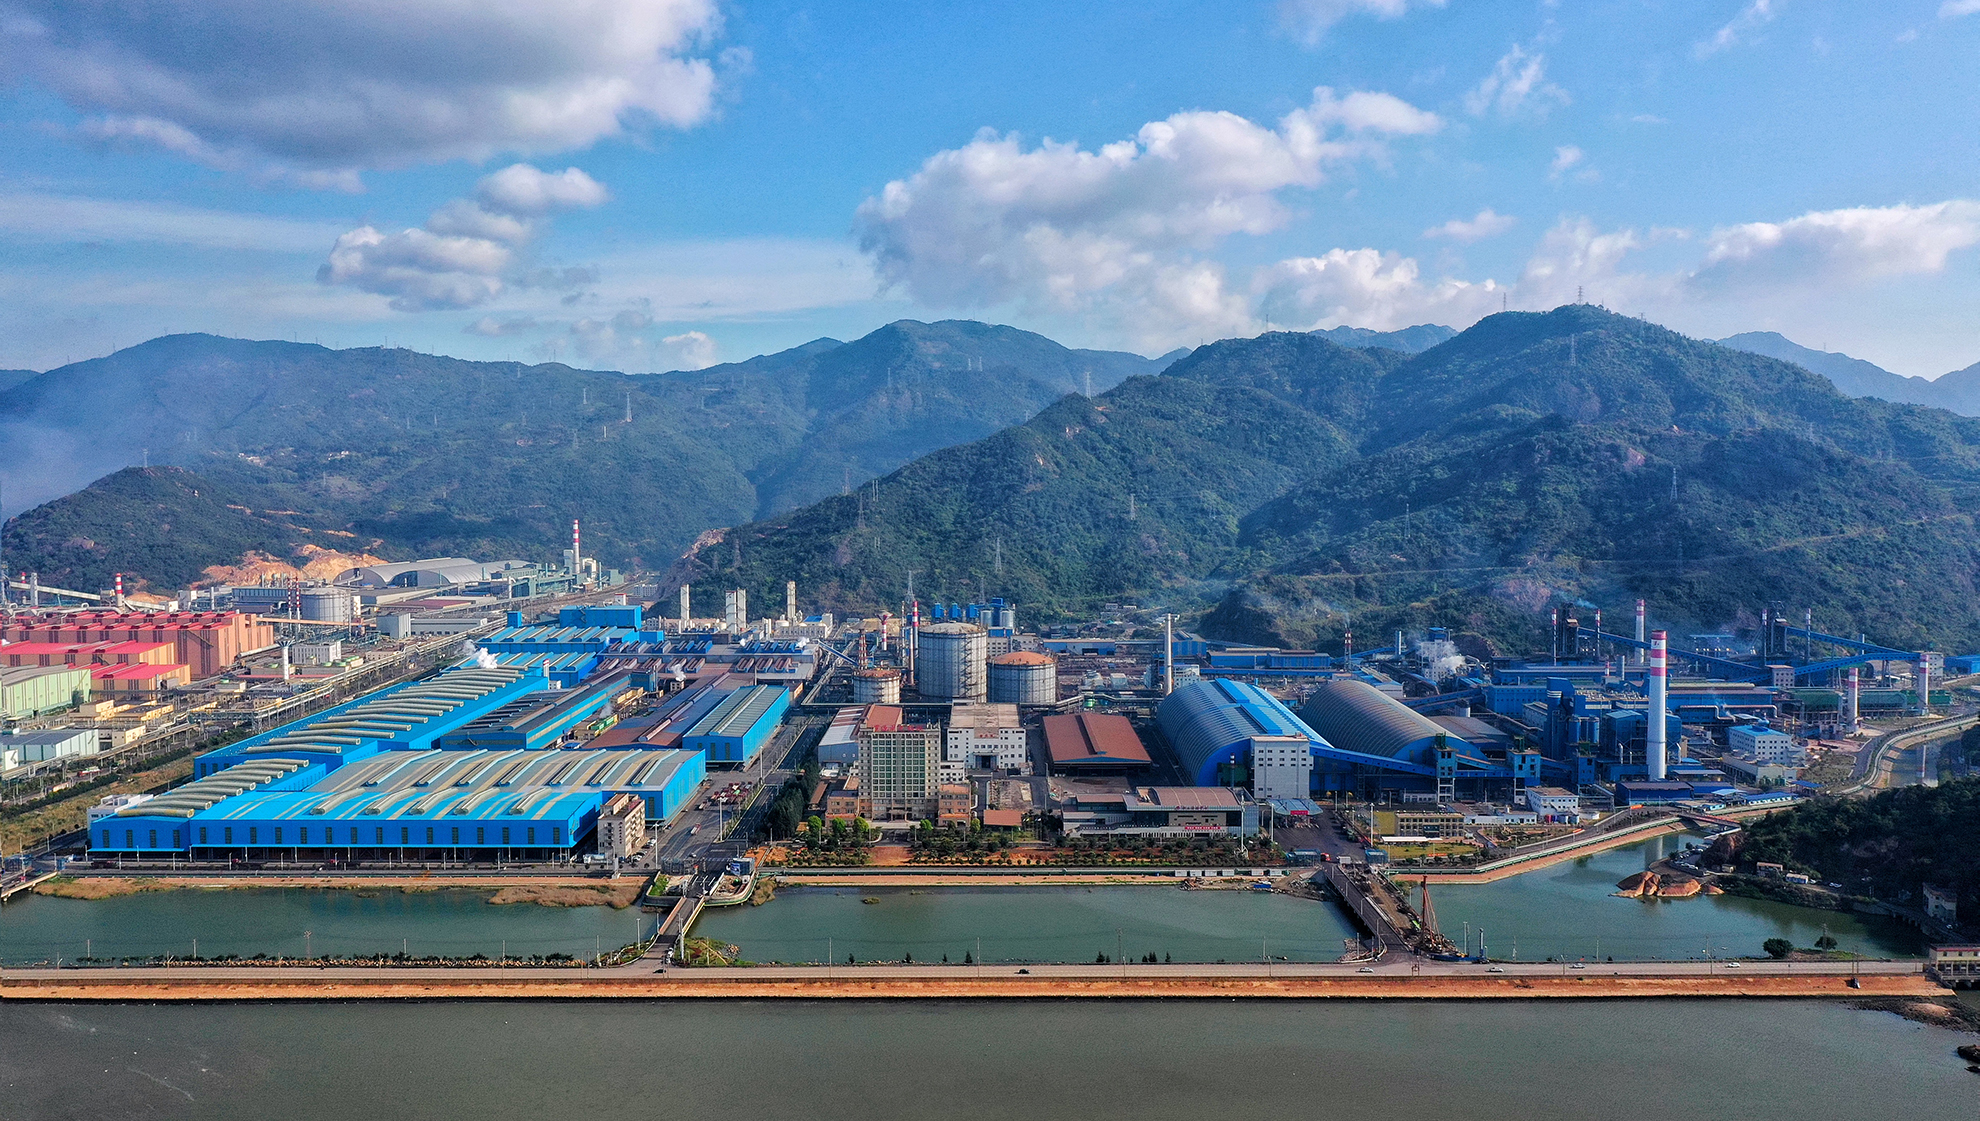
1. El Nexo Técnico: Por Qué el Secado Define el Rendimiento de los Aditivos
Los aditivos de cemento se fabrican predominantemente como concentrados líquidos o polvos secados por aspersión. Para el químico para cemento sólido o en polvo, la humedad residual es el principal antagonista. La humedad excesiva conduce a:
Agregamiento y aglomeración: Comprometiendo la precisión de dosificación en molinos de cemento o plantas de dosificación de concreto.
Hidratación prematura: Cuando los aditivos higroscópicos absorben humedad ambiental, pueden desencadenar reacciones de fraguado temprano en los cementos mezclados.
Degradación microbiana: En aditivos a base de orgánicos (por ejemplo, ciertos retardadores a base de azúcar), la humedad incontrolada fomenta el deterioro.
En consecuencia, un secador comercial de alto rendimiento no es simplemente un equipo auxiliar; es un facilitador del proceso que asegura que el químico para cemento retenga su estructura molecular diseñada y capacidades de dispersión. Los datos de la industria indican que mantener el contenido de humedad por debajo del 0.8% en polímeros PCE en polvo puede mejorar la retención de fluidez del cemento hasta en un 18% en comparación con lotes con un 1.5% de humedad residual.
2. Análisis Comparativo de Tecnologías de Secadores Comerciales para Químicos de Cemento
Seleccionar el sistema de secado apropiado requiere una comprensión matizada de la química de los aditivos, la sensibilidad térmica y los requisitos de rendimiento. A continuación se presenta una comparación técnica de las plataformas de secadores comerciales prevalentes utilizadas en la producción de productos químicos especializados.
2.1 Secadores por Aspersión para Polímeros Sensibles al Calor
El secado por aspersión es el método preferido para producir superplastificantes en polvo (PCE, SMF, SNF). La atomización en un flujo de aire caliente controlado permite una evaporación rápida sin degradar la estructura del polímero. Los secadores por aspersión modernos incorporan:
Atomizadores de dos fluidos o rotativos que logran tamaños de gota de 20–150 µm.
Sistemas de circuito cerrado con recuperación de solventes para formulaciones a base de orgánicos.
Control preciso de la temperatura de salida (±2°C) para preservar la longitud de la cadena del polímero.
Para los fabricantes de químico para cemento que buscan aplicaciones de concreto de alta resistencia temprana, el PCE secado por aspersión ofrece la ventaja de solubilidad instantánea y reducción constante de agua, siempre que el secador comercial mantenga estrictos parámetros de tiempo de residencia.
2.2 Secadores de Lecho Fluidizado para Aditivos Granulares
Al producir aditivos granulares para molienda o aditivos de cemento mezclado, los secadores de lecho fluidizado ofrecen una extracción de humedad uniforme con un estrés mecánico mínimo. La tecnología destaca en:
Manejo de materiales con una amplia distribución de tamaño de partículas (0.1–3 mm).
Integración con boquillas de recubrimiento para modificación de superficie (por ejemplo, agentes antiaglomerantes).
Eficiencia energética a través de la recuperación de calor residual, reduciendo el consumo específico de energía a 2,800–3,200 kJ/kg de agua evaporada.
En Golden Fortune, nuestros protocolos de calidad para GGBS ultrafino y sistemas cementosos mezclados enfatizan que el perfil de humedad de los aditivos co-procesados debe alinearse con la propia actividad superficial del GGBS. Una curva de secado desalineada puede reducir la reactividad puzolánica hasta en un 12% en pruebas de resistencia a 28 días.
2.3 Secadores Rotativos para Materiales Base de Alto Rendimiento
Para la producción de grandes volúmenes de aditivos de cemento a base de minerales (por ejemplo, arcillas calcinadas, modificadores de yeso sintético), los secadores rotativos ofrecen una operación robusta y continua. Sin embargo, requieren un perfilado de temperatura avanzado para prevenir la degradación térmica de los componentes orgánicos en chemical for cement. Las unidades modernas incorporan optimización del diseño de vuelos y variadores de frecuencia para equilibrar el rendimiento con la integridad del producto.
3. Puntos Críticos de la Industria y Soluciones Impulsadas por Procesos
A pesar de los avances tecnológicos, los fabricantes de chemical for cement frecuentemente enfrentan cuellos de botella operativos vinculados a los sistemas de secado. Abordar estos problemas requiere un enfoque holístico que combine la modernización del equipo y análisis en tiempo real.
Desafío 1: Degradación Térmica de las Cadenas de PCE
Los superplastificantes de éter de policarboxilato son propensos a la escisión de cadenas cuando se exponen a temperaturas superiores a 160°C durante el secado. Esto reduce directamente la capacidad de retención de asentamiento. Solución: Desplegar secadores por aspersión de baja temperatura con temperaturas de entrada limitadas a 180–200°C y temperaturas de salida mantenidas por debajo de 85°C, junto con sensores de humedad de infrarrojo cercano (NIR) en línea para ajuste en bucle cerrado.
Desafío 2: Contaminación Cruzada en Instalaciones de Múltiples Productos
Las plantas que producen múltiples grados de aditivos enfrentan riesgos de contaminación cruzada si el commercial dryer carece de protocolos de limpieza adecuados. Solución: Implementar sistemas de lecho fluidizado capaces de CIP (limpieza en el lugar) con cartuchos de filtro removibles y ciclos de purga automatizados, reduciendo el tiempo de cambio de 8 horas a menos de 2 horas.
Desafío 3: Ineficiencia Energética y Huella de Carbono
El secado representa entre el 25% y el 35% del consumo total de energía en la fabricación de aditivos. Solución: Integrar la recomprensión de vapor mecánico (MVR) o secado asistido por bomba de calor. Un reciente proyecto de modernización en una planta de aditivos europea redujo el uso de gas natural en un 40% anualmente mientras mantenía la calidad de salida de chemical for cement.
Golden Fortune aplica principios similares de optimización energética en sus líneas de procesamiento de GGBS, asegurando que los materiales suplementarios cementosos (SCMs) emparejados con aditivos avanzados ofrezcan una reducción de carbono consistente para los clientes de hormigón premezclado. La sinergia entre el secado optimizado y la reactividad de los SCM es un pilar del concreto sostenible de alto rendimiento.
4. Caso de Aplicación: Mezclas Ternarias de Alto Rendimiento
En las formulaciones modernas de cemento, las mezclas ternarias (clinker de cemento + GGBFS + arcilla calcinada + chemical for cement) requieren un control de humedad preciso en todos los componentes. Un importante productor de cemento asiático actualizó recientemente su línea de secado de aditivos con un commercial dryer híbrido que combina tecnologías de lecho fluidizado y cinta transportadora vibrada. Resultados clave después de 12 meses de operación:
La uniformidad de humedad del aditivo en polvo mejoró de ±0.6% a ±0.15%.
La producción del molino de cemento aumentó en un 11% debido a un rendimiento más consistente del agente de molienda.
La variabilidad de la resistencia a compresión del concreto a 28 días se redujo en un 22%, cumpliendo con estándares EN 206 más estrictos.
Esto subraya que el commercial dryer no es una unidad independiente, sino un componente integrado dentro de la cadena de valor del aditivo de cemento—influyendo directamente en el rendimiento del concreto aguas abajo.
5. Selección Basada en Datos: Indicadores Clave de Rendimiento (KPI) para la Inversión en Secadores
Al evaluar un commercial dryer para la producción de chemical for cement, los equipos de adquisiciones deben priorizar métricas cuantificables sobre especificaciones genéricas. Los KPI esenciales incluyen:
Tasa de extracción de humedad específica (SMER): kg de agua eliminada por kWh; objetivo >2.2 para diseños energéticamente eficientes.
Perfil histórico de temperatura del producto: exposición máxima de temperatura y duración para asegurar la estabilidad del aditivo.
Porcentaje de pérdida de rendimiento: la carga de finos o las pérdidas por degradación deben permanecer por debajo del 1.5% para aditivos premium.
Índice de limpieza: medible mediante pruebas de hisopos de ATP después del cambio; valores <30 RLU (unidades de luz relativa) para productos sensibles.
Además, la integración con plataformas de Industria 4.0 permite el mantenimiento predictivo, reduciendo el tiempo de inactividad no planificado en hasta un 45%—un factor crítico en cadenas de suministro just-in-time para plantas de cemento.
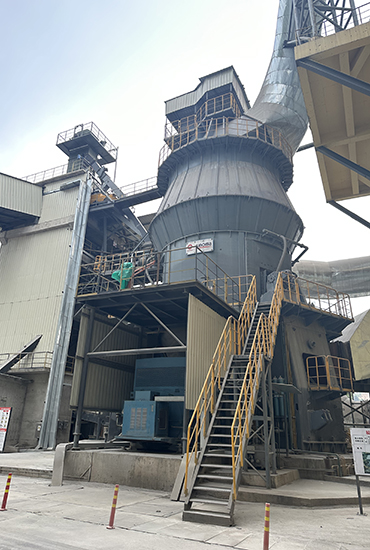
6. Trayectorias Futuras: Secado Sostenible para Químicos del Cemento
El impulso global hacia la descarbonización está reformando el diseño de secadores. Las tendencias emergentes que se alinean con la fabricación de chemical for cement incluyen:
Electrificación de procesos de secado: Uso de bombas de calor alimentadas por electricidad renovable, reduciendo las emisiones de alcance 2.
Combustión enriquecida con oxígeno: En secadores híbridos, esto reduce el consumo de combustible en un 10–15% mientras mantiene la eficiencia térmica.
Perfiles de secado impulsados por IA: Redes neuronales que ajustan continuamente los parámetros basados en datos de química de aditivos en tiempo real, asegurando que cada lote de chemical for cement cumpla con objetivos reológicos precisos.
Los productores líderes también están explorando el co-secado de SCMs (como GGBFS) con aditivos químicos para crear extensores de cemento “de un solo paquete”. Golden Fortune ha estado a la vanguardia de tal innovación, aprovechando su GGBFS Ultrafino experiencia para ayudar a los socios a diseñar protocolos de secado que preserven tanto la actividad puzolánica de la escoria como el poder dispersante de los aditivos modernos.
El Secador como un Activo Estratégico
En una era donde las especificaciones de cemento y concreto se vuelven cada vez más estrictas, el papel de un secador comercial bien especificado trasciende la simple eliminación de humedad. Es un activo estratégico que determina la consistencia, vida útil y huella de carbono de los productos químicos para cemento. Desde secadores por aspersión que preservan arquitecturas poliméricas delicadas hasta sistemas de lecho fluidizado que aseguran uniformidad de lote a lote, la elección de la tecnología de secado impacta directamente en la trabajabilidad del concreto, el desarrollo de la resistencia y la durabilidad.
Los fabricantes que buscan liderar en el espacio de aditivos para cemento deben adoptar un enfoque a nivel de sistemas, integrando el secado con la molienda, mezcla y análisis de calidad. Colaborar con socios tecnológicos y especialistas como Golden Fortune, que entienden la interacción entre materiales suplementarios y rendimiento químico, asegura que las inversiones en secado ofrezcan retornos medibles en excelencia del producto y eficiencia operativa.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es el tipo de secador comercial más adecuado para secar polvos de superplastificante de éter de poliacrilato (PCE)?
A1: Para químicos para cemento a base de PCE, se recomienda generalmente un secador por aspersión con control de temperatura en circuito cerrado. El secado por aspersión permite una evaporación rápida a temperaturas de salida relativamente bajas (por debajo de 85°C), previniendo la degradación térmica de la estructura del polímero. Los secadores de lecho fluidizado pueden ser utilizados para enfriamiento posterior o recubrimiento, pero son menos comunes para el secado primario de PCE altamente sensibles al calor.
Q2: ¿Cómo afecta la humedad residual en aditivos de cemento en polvo al rendimiento del concreto?
A2: La humedad residual excesiva (>1.0%) en aditivos en polvo puede causar varios problemas: (1) eficiencia de dispersión reducida debido a la pre-absorción de agua, (2) formación de aglomerados duros que no se disuelven completamente en mezcladoras de concreto, y (3) potencial de fraguado temprano si el aditivo contiene aceleradores activados por humedad. Una humedad consistente por debajo del 0.5% asegura una trabajabilidad y desarrollo de resistencia confiables.
Q3: ¿Se puede adaptar un secador comercial para manejar tanto químicos cementosos orgánicos como inorgánicos sin contaminación cruzada?
A3: Sí, a través de un diseño modular y protocolos de limpieza rigurosos. Las opciones de adaptación incluyen partes de contacto con el producto removibles, sistemas automatizados de lavado a alta presión y unidades de manejo de aire dedicadas. Para instalaciones que producen tanto aditivos orgánicos (por ejemplo, PCE) como inorgánicos (por ejemplo, aceleradores a base de cloruros), invertir en un secador dedicado para cada familia de productos suele ser más rentable a largo plazo para evitar responsabilidades de calidad.
Q4: ¿Qué medidas de ahorro de energía se pueden integrar en un secador comercial existente para aditivos de cemento?
A4: Las medidas clave incluyen: (a) instalar sistemas de recuperación de calor de aire de escape (recuperadores) para precalentar el aire entrante, logrando ahorros de energía del 15–25%; (b) actualizar a variadores de frecuencia (VFD) en ventiladores y motores; (c) agregar aislamiento a cámaras de secado y conductos; y (d) implementar control de procesos avanzado utilizando sensores de humedad en tiempo real para evitar el sobresecado, lo que puede reducir el consumo específico de energía en un 10–18%.
Q5: ¿Cómo interactúa el proceso de secado de los productos químicos para cemento con materiales cementantes suplementarios como GGBFS?
A5: En la producción de cemento mezclado, el contenido de humedad de tanto el SCM (por ejemplo, GGBFS) como del aditivo químico debe ser compatible. Si el polvo del aditivo está sobresecado a una humedad extremadamente baja (<0.2%) mientras que el GGBFS tiene una mayor humedad superficial, puede ocurrir segregación electrostática durante la mezcla. Por el contrario, si el aditivo retiene humedad, puede activar prematuramente la reactividad hidráulica latente del GGBFS, lo que lleva a un fraguado falso. Las estrategias de secado óptimas consideran todo el sistema de aglutinante—un principio que Golden Fortune aplica en su gestión de calidad para el co-procesamiento de GGBFS ultrafino.
Para una consulta técnica adicional sobre la integración de sistemas de secado con aditivos de cemento de alto rendimiento y SCMs, visite los recursos de la industria de Golden Fortune o explore nuestras especificaciones de producto para soluciones químicas para cemento avanzadas.


