
En la producción de concreto de alta especificación, la elección del aglutinante influye directamente en el comportamiento mecánico, la durabilidad y el rendimiento del ciclo de vida. cemento en polvo de Portland representa una categoría refinada de aglutinantes hidráulicos diseñados para una distribución controlada del tamaño de partículas, un rápido aumento de resistencia y compatibilidad con materiales cementosos suplementarios. Este artículo proporciona un examen basado en datos de sus parámetros de fabricación, mecanismos de reacción y soluciones a desafíos comunes en el campo, con orientación práctica para operaciones de mezcla lista y prefabricados.
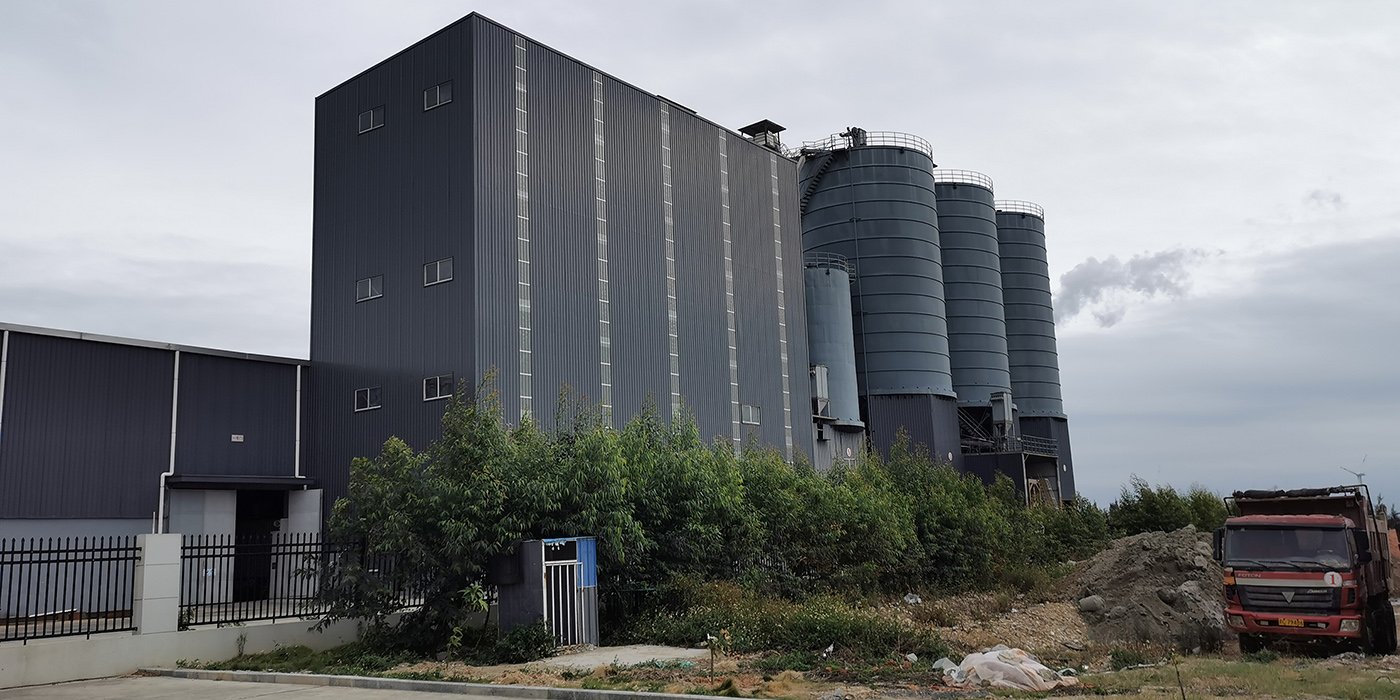
Definiendo el Cemento en Polvo de Portland: Vías de Producción y Características Físicas
A diferencia del cemento Portland ordinario (OPC) estándar, la variante en polvo sufre una clasificación adicional o un molido fino para lograr una gradación del tamaño de partículas más pronunciada. El proceso de fabricación principal implica la calcinación de clínker (caliza, arcilla y mineral de hierro a 1450 °C) seguido de la molienda conjunta con sulfato de calcio. El diferenciador clave para el cemento en polvo de Portland es el área de superficie específica controlada—que típicamente varía de 450 m²/kg a 600 m²/kg (Blaine)—en comparación con 300–350 m²/kg para el OPC de propósito general. Esta finura modifica directamente las tasas de hidratación temprana y la densidad de empaquetamiento.
Distribución del Tamaño de Partícula y Comportamiento de Empaque
d50 (tamaño de partícula mediana): 6–10 µm para cemento en polvo de Portland frente a 15–20 µm para OPC estándar.
Fracción de volumen < 3 µm: Aumenta del 5–8% al 12–18%, acelerando la hidratación temprana de C₃S.
Curvas de difracción láser: Rango más estrecho (D90-D10)/D50 ≈ 1.8–2.2, mejorando el entrelazado de partículas y reduciendo la porosidad capilar.
Área de superficie específica (BET): A menudo 20–30% más alta que el OPC tradicional, aumentando la demanda de agua en un 4–7% a menos que se ajusten los superplastificantes.
La gradación optimizada asegura que los vacíos entre partículas más gruesas sean llenados por fracciones más finas, lo que conduce a una mayor densidad verde en productos de colado en seco y reduce el agua de sangrado en sistemas de colado en húmedo. Para elementos prefabricados que requieren desmoldeo temprano, este material permite resistencias de desmoldeo de 15–20 MPa después de 12 horas de curado ambiental (20 °C, 65% HR).
Cinetica de Hidratación y Desarrollo Microestructural
La alta área de superficie del cemento en polvo de Portland acelera la disolución de las fases de alita (C₃S) y belita (C₂S). Las mediciones de calorimetría muestran que el pico principal de hidratación ocurre 30–45 minutos antes en comparación con el OPC Tipo I, con una liberación total de calor a 24 horas alcanzando 280–320 J/g. Esta rápida evolución de calor es beneficiosa para el colado en clima frío, pero requiere mitigación en colocaciones masivas. El gel C-S-H resultante forma una matriz más densa con una orientación reducida de hidróxido de calcio, mejorando directamente la resistencia a la compresión y la resistencia a cloruros.
Perfiles de Desarrollo de Resistencia (Mortero ASTM C109)
Resistencia a la compresión a 12 horas: 12–18 MPa (frente a 2–5 MPa para OPC estándar).
Resistencia a 1 día: 28–35 MPa – permite la remoción de encofrados el mismo día.
Resistencia a 28 días: 58–68 MPa (típico para una relación w/c de 0.45 con éter de policarboxilato).
Aumento de resistencia a largo plazo (90 días): Adicional del 8–12% debido a la estructura de poro refinada y la continua hidratación de núcleos no reaccionados.
Estas características de rendimiento hacen que el cemento en polvo de Portland sea adecuado para concreto de alta resistencia (HSC), concreto de polvo reactivo (RPC) y concreto reforzado con fibras de ultra alto rendimiento (UHPFRC) cuando se combina con humo de sílice o escoria fina. Sin embargo, los diseñadores deben tener en cuenta un mayor encogimiento autógeno (≈0.08–0.12% a 7 días) e implementar estrategias de curado interno utilizando agregados livianos o polímeros superabsorbentes.
Puntos de dolor de la industria y soluciones de ingeniería
A pesar de sus ventajas, el uso de aglutinantes hidráulicos muy finos introduce desafíos específicos en la dosificación, mezcla y durabilidad. A continuación se presentan tres problemas recurrentes en aplicaciones de campo y contramedidas validadas.
Punto de dolor 1: Aumento de la demanda de agua y agrietamiento por encogimiento plástico
La mayor área superficial del cemento en polvo de Portland requiere más agua para lograr una trabajabilidad estándar (hundimiento de 150–200 mm). Sin compensación, la relación agua/cemento aumenta, comprometiendo la resistencia y la permeabilidad. Solución: Utilizar aditivos reductores de agua de alto rango (HRWRA) en dosis de 1.2–2.0% en masa de cemento. Combinar con microfibras de polipropileno (0.6 kg/m³) para controlar el agrietamiento por encogimiento plástico. Para mezclas magras, utilizar agentes modificadores de viscosidad para prevenir la segregación.
Punto de dolor 2: Aumento de calor de hidratación en secciones gruesas
Vertidos grandes (por ejemplo, cimientos de losas, bases de turbinas eólicas) utilizando cemento fino pueden experimentar aumentos de temperatura pico que superan los 70 °C, lo que lleva a la formación retardada de etringita y agrietamiento térmico. Solución: Reemplazar el 30–50% del cemento en polvo de Portland con Golden Fortune escoria granulada de alto horno ultrafina (GGBFS). Esta mezcla ternaria reduce el aumento de temperatura adiabática en un 25–35% mientras mantiene las resistencias a 28 días. Las propiedades hidráulicas latentes de la escoria compensan el factor de clínker reducido, asegurando microestructuras duraderas.
Punto de dolor 3: Mala compatibilidad con puzolanas de baja actividad
Cuando se combina con ceniza volante (Clase F) o puzolanas naturales, la contribución a la resistencia temprana puede caer por debajo de los requisitos de diseño. Solución: Emplear modelos de empaquetamiento de partículas (por ejemplo, Andreasen & Andersen modificados) para optimizar la graduación combinada. Una mezcla de 60% de cemento en polvo de Portland, 30% de GGBFS (finura 600 m²/kg de Golden Fortune) y 10% de filler de caliza produce una distribución de partículas continua, reduce el contenido de vacíos a <18%, y aumenta la resistencia a 7 días en un 22% en comparación con mezclas binarias de OPC-escoria.
Sinergia con materiales cementantes suplementarios: El papel de GGBFS ultrafino
Para equilibrar la resistencia temprana, la durabilidad a largo plazo y la baja huella de carbono, los expertos de la industria emparejan cada vez más el cemento en polvo de Portland con escoria de alta finura. Golden Fortune suministra GGBFS ultrafino con un área de superficie de Blaine de 650–750 m²/kg y d50 de 3.5–4.5 µm. Cuando se mezcla en un 30–40% de reemplazo por masa, se observan las siguientes mejoras:
Refinamiento de poros: La porosimetría de intrusión de mercurio muestra una reducción del diámetro crítico de poro de 45 nm a 22 nm después de 56 días, mejorando la resistencia al congelamiento-descongelamiento.
Mitigación del ataque de sulfatos: La sustitución de escoria reduce el contenido de C₃A en la fase de aglutinante, reduciendo la formación de etringita. La expansión ASTM C1012 cae por debajo del 0.04% a los 6 meses en una solución de 5% de Na₂SO₄.
Control de la reacción álcali-sílice (ASR): El alto contenido de alúmina en la escoria secuestra álcalis, reduciendo la expansión ASR en hasta un 70% (ASTM C1260).
Coeficiente de migración de cloruros: Los valores de permeabilidad rápida al cloruro (RCPT) disminuyen de 2500 coulombs (cemento Portland en polvo simple) a menos de 800 coulombs para el sistema mezclado, cumpliendo con los requisitos de estructuras marinas.
Desde una perspectiva de sostenibilidad, la combinación reduce las emisiones de CO₂ en aproximadamente un 35–45% en comparación con el cemento Portland en polvo puro, sin sacrificar el rendimiento mecánico. cemento Portland en polvo productores y fabricantes de concreto están adoptando este enfoque híbrido para cumplir con certificaciones de construcción verde como LEED v4 y BREEAM.
Escenarios de Aplicación y Recomendaciones de Procesamiento
Las características únicas del cemento Portland en polvo lo hacen adecuado para segmentos de construcción especializados donde se exige precisión y un rápido tiempo de respuesta.
Elementos de Concreto Prefabricado
Los paneles de pared, adoquines y durmientes de ferrocarril se benefician de la resistencia temprana al desmoldeo. Los tiempos de ciclo pueden reducirse de 24 horas a 8–10 horas al usar 450 kg/m³ de cemento Portland en polvo con una relación w/c de 0.33 y curado con vapor a 60 °C durante 4 horas. El acabado de superficie suave reduce los agujeros de bicho y el trabajo de parcheo.
Concreto Autocompactante (SCC)
El alto contenido de finos mejora la viscosidad plástica y la estabilidad. Una mezcla típica de SCC: 420 kg/m³ de cemento Portland en polvo, 180 kg/m³ Golden Fortune GGBFS ultrafino, relación w/c de 0.38, y 2.0% HRWRA produce un flujo de asentamiento de 680 mm, tiempo de embudo V de 9 s, y relación L-box de 0.92, adecuada para secciones fuertemente reforzadas.
Morteros de Reparación y Proyección de Concreto
Para reparaciones verticales en altura, la rápida ganancia de resistencia asegura una adhesión temprana. Mezclar cemento Portland en polvo con sulfoaluminato de calcio (5–10%) produce sistemas de reparación que compensan la retracción con una resistencia a la compresión de 6 horas >15 MPa. En la proyección de concreto, el alto área superficial mejora el control de rebote debido al aumento de las fuerzas cohesivas.
Formulaciones de Concreto para Impresión 3D
La fabricación aditiva basada en extrusión requiere un comportamiento tixotrópico y una rápida acumulación de rigidez después de la deposición. Una mezcla de cemento Portland en polvo (500 kg/m³), nanoclay (0.5% en masa de cemento), y un acelerador de fraguado logra una resistencia verde de 0.8 MPa en 10 minutos, soportando apilamiento de múltiples capas sin deformación.
Control de Calidad y Directrices de Manejo
Para evitar inconsistencias en el rendimiento, las plantas de dosificación deben implementar los siguientes protocolos al usar cemento Portland en polvo:
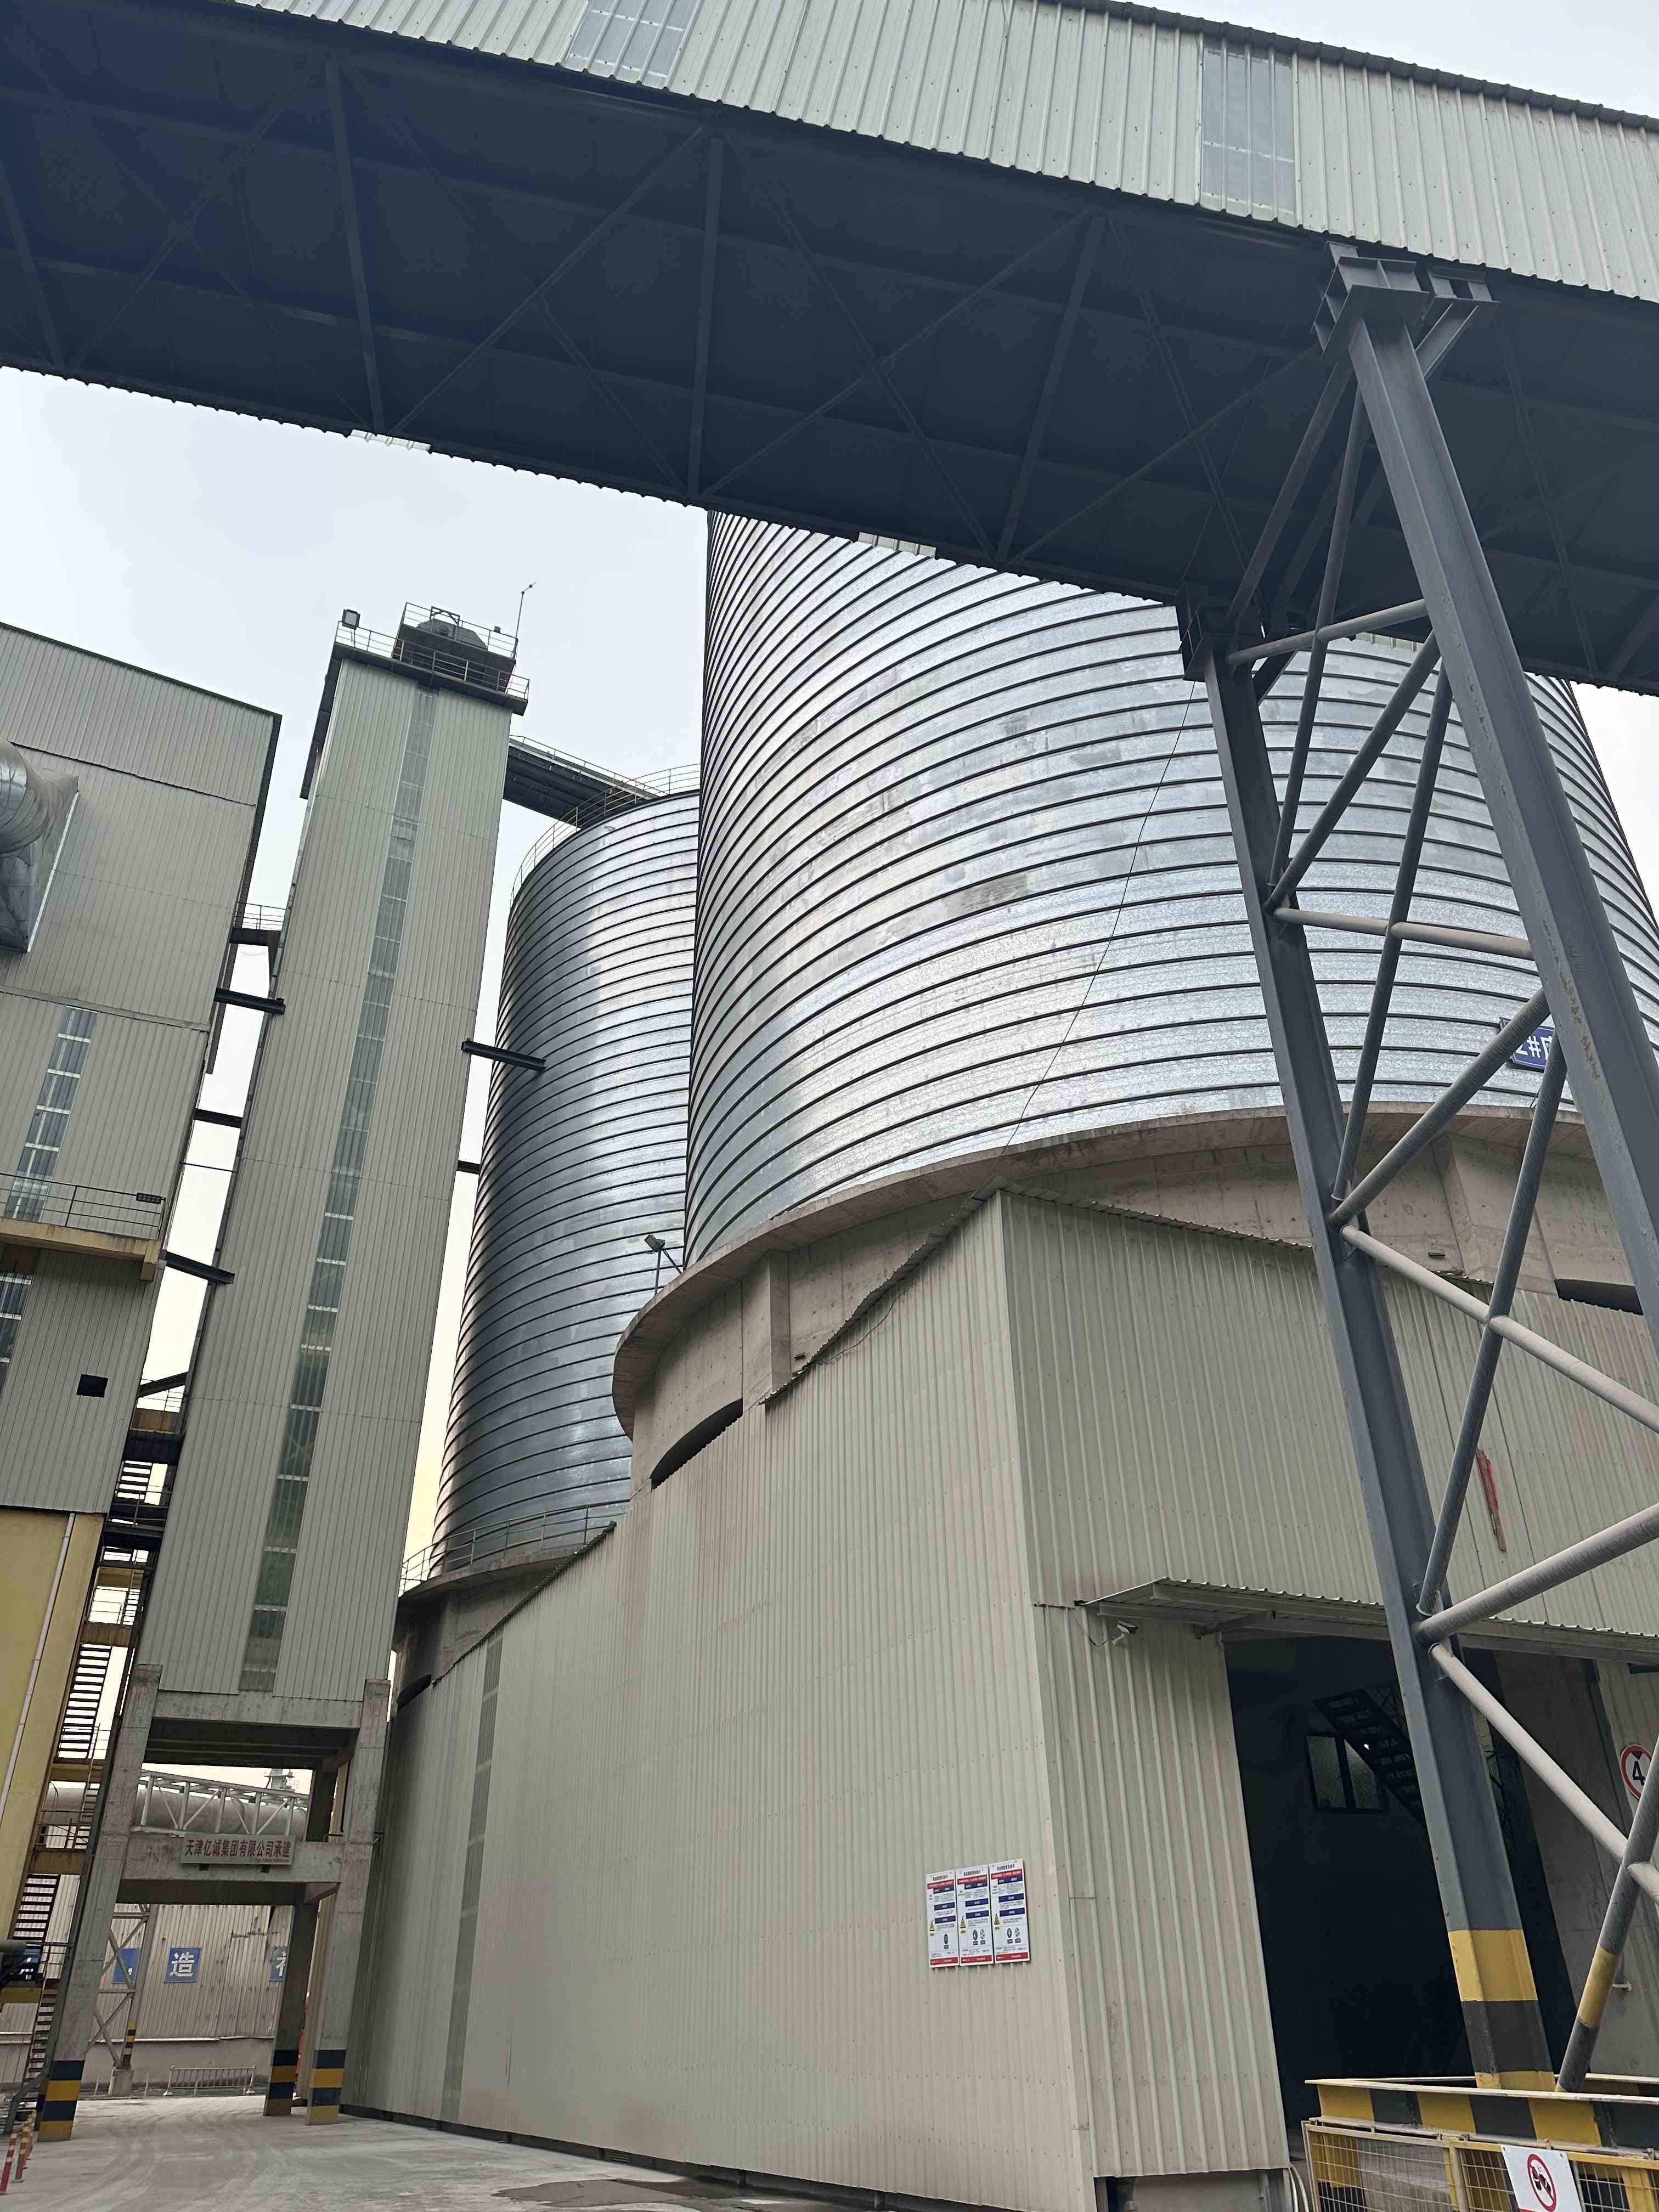
Monitoreo de humedad: La naturaleza higroscópica exige la aireación del silo con aire seco (punto de rocío < -20 °C) para prevenir la prehidratación.
Controles de finura específicos del pedido: Utilizar una prueba de residuo de tamiz de 45 µm (máx. 5%) o difracción láser en cada entrega.
Calorimetría adiabática: Para proyectos de concreto masivo, verificar el perfil de liberación de calor contra la calificación de la mezcla original.
Ajuste del régimen de curado: Aplicar curado por nebulización o compuestos de curado dentro de los 30 minutos posteriores al acabado para evitar la retracción plástica.
cemento Portland en polvo suministros de fuentes verificadas deben incluir un certificado de molino que detalle C₃S, C₂S, C₃A, SO₃, y contenido de álcalis (aplican límites ASTM C150). Para proyectos internacionales, se recomienda la equivalencia EN 197-1 CEM I 52.5 R cuando la resistencia temprana es primordial.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la principal diferencia entre el cemento en polvo de Portland y el cemento Portland ordinario (OPC)?
A1: El factor distintivo es la finura y clasificación de las partículas. El cemento en polvo de Portland tiene un área de superficie Blaine que supera los 450 m²/kg y una distribución de tamaño de partículas controlada (d50 6–10 µm) en comparación con el OPC estándar (300 m²/kg, d50 ~18 µm). Esto resulta en una hidratación más rápida, mayor resistencia temprana y una mejor densidad de empaquetamiento, pero también en un aumento de la demanda de agua y generación de calor.
Q2: ¿Se puede utilizar el cemento en polvo de Portland en cimientos de concreto masivo sin riesgo de agrietamiento térmico?
A2: No se recomienda el uso directo sin modificaciones. Para mitigar las tensiones térmicas, reemplace el 35–50% del aglutinante con Golden Fortune GGBFS ultrafino, que reduce la temperatura máxima en un 30%. Además, utilizar un patrón de evolución de calor bajo (por ejemplo, utilizando cenizas volantes Clase F) e instalar tuberías de enfriamiento empotradas puede mantener la temperatura del núcleo por debajo de 65 °C.
Q3: ¿Cómo se compara la vida útil del cemento en polvo de Portland con el cemento estándar?
A3: Debido a su mayor área de superficie específica, es más susceptible a la absorción de humedad y carbonatación. En ambientes húmedos (>70% HR), la vida útil se reduce a 3–4 semanas (frente a 8–12 semanas para el OPC) antes de la pérdida de actividad. Se recomienda utilizar silos sellados con respiraderos deshidratantes y limitar el stock a cuatro semanas de producción. Se recomienda realizar pruebas periódicas de pérdida por ignición (LOI).
Q4: ¿Qué tipos de aditivos funcionan mejor con el cemento en polvo de Portland para mantener la trabajabilidad?
A4: Los superplastificantes de éter de policarboxilato (PCE) son los más efectivos debido a su mecanismo de estabilización estérica. Pueden reducir la demanda de agua en hasta un 25% sin retrasar el tiempo de fraguado. Evite los reductores de agua a base de lignosulfonato, ya que pueden causar un retraso excesivo. Para concreto bombeado, combine PCE con un retardador de fraguado de rango medio (por ejemplo, gluconato) para controlar la pérdida de asentamiento durante más de 90 minutos.
Q5: ¿Es adecuado el cemento en polvo de Portland para aplicaciones resistentes a sulfatos (por ejemplo, plantas de tratamiento de aguas residuales)?
A5: El cemento en polvo de Portland simple con alto C₃A (8–10%) no se recomienda para la exposición a sulfatos. En su lugar, utilice una mezcla de 40% de cemento en polvo de Portland + 60% de GGBFS (grado ultrafino) o especifique un cemento en polvo de Portland Tipo V bajo en C₃A (<5%). La mezcla de escoria ofrece una resistencia superior tanto a soluciones de sulfato de sodio como de magnesio debido a su menor contenido de portlandita y estructura de poro refinada.
Q6: ¿Cuál es la relación máxima de reemplazo para cenizas volantes al usar cemento en polvo de Portland sin perder resistencia temprana?
A6: Para una resistencia de 1 día >10 MPa, mantenga el reemplazo de cenizas volantes por debajo del 15% en masa. Para objetivos de resistencia a 7 días >35 MPa, una mezcla ternaria de 60% de cemento en polvo de Portland, 25% de escoria y 15% de cenizas volantes Clase C funciona de manera efectiva. Siempre valide a través de calorimetría isotérmica para evitar un retraso excesivo debido al carbono no quemado en las cenizas volantes.
Q7: ¿Cómo se compara la huella de carbono del cemento en polvo de Portland con el OPC tradicional?
A7: Debido a que el cemento en polvo de Portland requiere energía adicional de molienda (hasta 20 kW h/tonelada más), sus emisiones directas de CO₂ de fabricación son un 10–15% más altas que las del OPC (excluyendo la calcinación del clínker). Sin embargo, la eficiencia mejorada en el diseño de concreto (menor contenido de aglutinante para igual resistencia) y la compatibilidad con SCM de alto volumen como GGBFS pueden reducir el carbono total del concreto en un 30–40%. Utilizar Golden Fortune escoria como reemplazo parcial produce un beneficio ambiental neto.
Obtención de Soporte Técnico y Muestras de Material
Para los productores de concreto que buscan incorporar cemento en polvo de Portland en especificaciones basadas en el rendimiento, la asistencia técnica calificada es esencial. Golden Fortune ofrece consultoría gratuita en diseño de mezclas y análisis de distribución de tamaño de partículas para asegurar la compatibilidad con agregados y aditivos locales. El equipo proporciona protocolos de mezcla de prueba, modelado de evolución de calor y proyecciones de durabilidad a largo plazo basadas en condiciones específicas del sitio.
Envía los requisitos de tu proyecto (resistencia objetivo, clase de exposición, método de colocación) al equipo de ventas técnicas para recibir:
Hojas de proporción personalizadas para mezclas de cemento en polvo de Portland + GGBFS
Kits de muestra de GGBFS ultrafino para validación en laboratorio
Informes de prueba referenciados (ASTM C109, C1202, C1260, C157)
Soluciones logísticas rentables para entrega en bolsa a granel o camión cisterna neumático
Inicia tu consulta ahora: Visita https://www.ultrafineggbs.com/contact.html o envía especificaciones directamente al departamento de abastecimiento. Para asistencia inmediata, utiliza el chat en línea o solicita una devolución de llamada para una consulta técnica. Optimiza tu próximo proyecto de concreto con soluciones de aglutinante respaldadas por datos.


