
Der Wandel der Bauindustrie hin zur Nachhaltigkeit hat Zementflugasche an die Spitze der Materialinnovation gerückt. Als gut etabliertes zusätzliches zementäquivalentes Material (SCM) verbessert Flugasche—wenn sie korrekt verarbeitet und dosiert wird—die Haltbarkeit von Beton, reduziert die Durchlässigkeit und senkt den Kohlenstoff-Fußabdruck von Bauwerken. Dieser Artikel bietet eine gründliche technische Untersuchung der Flugasche, von ihren Ursprüngen in Kraftwerken bis zu ihrer Anwendung in hochleistungsfähigem Beton, und behandelt die praktischen Herausforderungen, denen Ingenieure gegenüberstehen, wenn sie Zementflugasche in kritischen Infrastrukturen spezifizieren.
Verständnis von Zementflugasche: Ursprünge und Klassifizierung
Wie Flugasche produziert wird
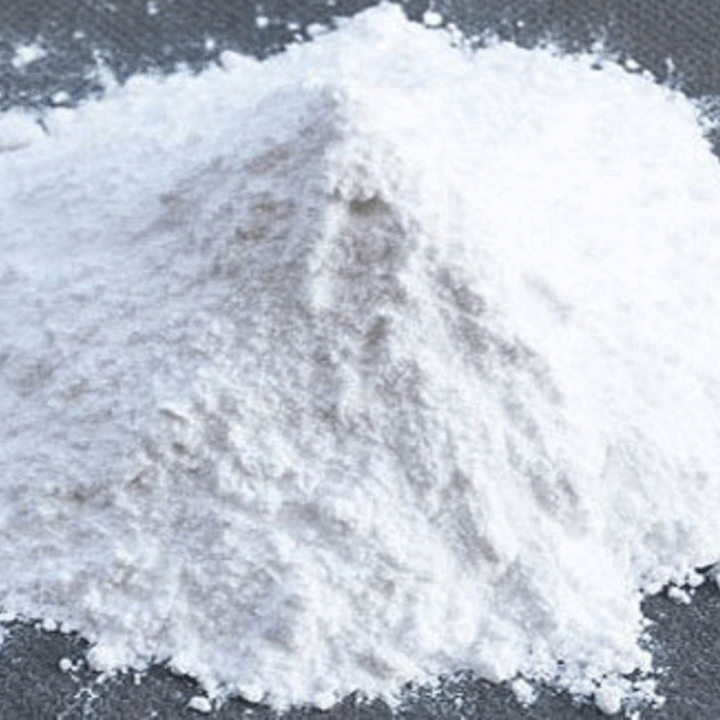
Flugasche ist ein feines Rückstand, das aus den Abgasen von kohlebetriebenen Kraftwerken über elektrostatische Abscheider oder Filteranlagen gewonnen wird. Während pulverisierte Kohle verbrennt, verschmelzen mineralische Verunreinigungen (Ton, Schiefer, Quarz) zu winzigen, glasartigen Kugeln, die sich verfestigen und nach oben getragen werden. Dieses Material, wenn es korrekt gesammelt und verarbeitet wird, zeigt puzzolanische Eigenschaften—es reagiert mit Calciumhydroxid aus der Zementhydration, um zusätzliche Calcium-Silikat-Hydrate (C-S-H) zu bilden. Die Form (sphärisch) und die Partikelgrößenverteilung (typischerweise 1–100 µm) beeinflussen direkt die Verarbeitbarkeit und die Verdichtungsdichte von Betonmischungen.
Klasse F vs. Klasse C Flugasche: Chemische und Leistungsunterschiede
ASTM C618 kategorisiert Flugasche in zwei Hauptklassen basierend auf der chemischen Zusammensetzung:
Klasse F Flugasche (SiO₂ + Al₂O₃ + Fe₂O₃ ≥ 70%) wird aus der Verbrennung von Anthrazit oder Steinkohle hergestellt. Sie ist puzzolanisch, hat jedoch wenig oder keinen selbstzementierenden Wert. Sie benötigt einen Aktivator (typischerweise Portlandzement oder Kalk), um zu reagieren.
Klasse C Flugasche (SiO₂ + Al₂O₃ + Fe₂O₃ ≥ 50%) stammt aus Braunkohle oder sub-bituminöser Kohle. Sie enthält mehr Calciumoxid (CaO > 10%) und zeigt sowohl puzzolanische als auch hydraulische Eigenschaften—sie kann ohne Zement abbinden und aushärten.
Die Wahl zwischen Klasse F und Klasse C beeinflusst direkt die Eigenschaften des Betons: Klasse F bietet im Allgemeinen eine bessere Beständigkeit gegen Sulfatangriffe und Alkali-Silikagelreaktionen (ASR), während Klasse C möglicherweise eine höhere Frühfestigkeit bietet, jedoch aufgrund ihrer variablen Zusammensetzung sorgfältige Kontrolle erfordert. Für die meisten Infrastrukturprojekte wird Zementflugasche mit konstantem Verlust bei der Verbrennung (LOI < 3%) und Feinheit (45 µm Siebrückstand < 20%) bevorzugt.
Technische Vorteile der Verwendung von Flugasche in zementären Systemen
Verbesserte Verarbeitbarkeit und Pumpfähigkeit
Die sphärische Morphologie der Flugaschepartikel (oft als „Kugel-Lager-Effekt“ bezeichnet) reduziert die Reibung zwischen den Partikeln, wodurch Beton leichter fließen kann, mit weniger Mischwasser. Bei einem Ersatzanteil von 20–30% kann der Wasserbedarf um 5–10% sinken, was zu niedrigeren Wasser-Zement-Verhältnissen führt, ohne die Konsistenz zu opfern. Diese Eigenschaft ist besonders wertvoll bei gepumptem Beton für Hochhäuser und Tunnelverkleidungen.
Verbesserte Langzeitfestigkeit und Haltbarkeit
Obwohl die Frühfestigkeit möglicherweise etwas niedriger ist, setzt die puzolane Reaktion von Zementflugasche über 28 Tage hinaus fort und führt oft zu einer höheren Endfestigkeit nach 90 Tagen und darüber hinaus. Die dichte C‑S‑H-Matrix, die durch diese Reaktion gebildet wird, verringert die Durchlässigkeit erheblich. Daten von marinen Expositionsstandorten zeigen, dass Beton mit 30% Flugasche Chlorid-Diffusionskoeffizienten aufweisen kann, die 50–70% niedriger sind als bei herkömmlichen Portlandzementmischungen, was die Lebensdauer von Stahlbeton in Spritzonen effektiv verdoppelt.
Minderung der Alkali-Silikat-Reaktion (ASR) und Sulfatangriff
Flugasche reduziert die verfügbaren Alkalien in der Porenlösung und verbraucht Calciumhydroxid, was beide die ASR-Expansion unterdrückt. Bei Sulfatexposition ist Klasse F Flugasche (arm an Calcium) besonders effektiv: Sie verdünnt Tricalciumaluminat (C₃A) und verfeinert die Porenstruktur, wodurch die Bildung von expansivem Ettringit verhindert wird. Viele Verkehrsbehörden verlangen mittlerweile Flugasche in Beton, der Deicing-Salzen oder sulfatbelasteten Böden ausgesetzt ist.
Herausforderungen in der Zementflugasche Lieferkette und Qualitätskontrolle
Variabilität der Aschemerkmale
Eines der größten Hindernisse für die weit verbreitete Nutzung von Flugasche ist die inhärente Variabilität des Materials. Kohlenstoffquellen, Kesselbetrieb und Sammlungsmethoden können täglich variieren. Wichtige Parameter, die schwanken, sind:
Verlust bei der Verbrennung (unverbrannter Kohlenstoff), der die Luftansaugung und den Wasserbedarf beeinflusst.
Feinheit, die direkt die Reaktivität und den Festigkeitsbeitrag beeinflusst.
Ammoniakgehalt (aus selektiven katalytischen Reduktionssystemen), der Geruchs- und Handhabungsprobleme verursachen kann.
Einfluss des Betriebs von Kraftwerken auf die Qualität der Flugasche
Da Versorgungsunternehmen auf Lastfolgebetrieb und intermittierenden Betrieb (aufgrund der Integration erneuerbarer Energien) umschwenken, werden die Verbrennungsbedingungen weniger stabil. Häufige Starts und Niedriglastbetrieb erhöhen den unverbrannten Kohlenstoff und gröbere Partikel, was die Asche ohne Aufbereitung für Hochleistungsbeton ungeeignet macht. Darüber hinaus bedroht der globale Rückgang der Kohlekraft die langfristige Verfügbarkeit von unberührter Flugasche, was die Branche dazu veranlasst, recycelte Asche aus alten Lagerbeständen zu erkunden.
Lösungen für konsistente Leistung: Mischen und Testen
Um Qualitätsrisiken zu mindern, implementieren Betonproduzenten und -lieferanten wie Golden Fortune strenge Qualitätskontrollprotokolle. Diese umfassen:
Statistische Prozesskontrolle mit täglicher Probenahme und Prüfung der Feinheit, LOI und puzolane Aktivitätsindex.
Homogenisierung durch Silomischungen oder Co- Mahlung mit Zement.
Verwendung von Luftklassifikation zur Entfernung grober Fraktionen und zur Reduzierung des Kohlenstoffgehalts.
Golden Fortune bietet auch technische Unterstützung an, um Mischungsdesigns in Echtzeit basierend auf der Variabilität der Asche anzupassen, um sicherzustellen, dass jeder Kubikmeter Beton die festgelegten Leistungsanforderungen erfüllt.
Anwendungsspezifische Verwendung von Zementflugasche
Hochleistungsbeton für Wolkenkratzer und Brücken
In hohen Gebäuden minimiert die reduzierte Hydratationswärme von Flugasche thermische Risse in dicken Querschnitten, während die verbesserte Festigkeit im späteren Alter hohe Tragfähigkeiten unterstützt. Für Brücken sind die niedrige Durchlässigkeit und die Chloridbeständigkeit von Flugaschebeton entscheidend für eine Lebensdauer von 100 Jahren. Bemerkenswerte Beispiele sind die Fundamente des Burj Khalifa und die Øresundbrücke, wo Zementflugasche verwendet wurde, um außergewöhnliche Haltbarkeit zu erreichen.
Massenbeton für Dämme und Fundamente
Massenbetonverlegungen erfordern strenge Temperaturkontrolle. Der Ersatz von 35–50% Zement durch Flugasche kann den Anstieg der Höchsttemperatur um 15–25°C reduzieren und das Risiko von thermischen Rissen erheblich senken. Die Renovierung des Hoover Dam und zahlreiche Wasserkraftprojekte in Asien verlassen sich auf hochvolumige Flugaschemischungen, um die langfristige Integrität zu gewährleisten.
Nachhaltige Vorteile: Geringerer CO₂-Fußabdruck und LEED-Punkte
Für jede Tonne Flugasche, die Portlandzement ersetzt, werden etwa 0,9 Tonnen CO₂-Emissionen vermieden. Diese Reduktion trägt direkt zu LEED v4.1-Punkten in der Kategorie „Materialien und Ressourcen“ bei. Golden Fortune bietet Umweltproduktdeklarationen (EPDs) für seine verarbeitete Flugasche an, die es Projektteams ermöglichen, die Reduktion des verkörperten Kohlenstoffs zu dokumentieren und Anerkennung in grünen Zertifizierungssystemen für Gebäude zu erhalten.
Zukünftige Trends: Maximierung der Flugascheverwendung in Zement
Mit der Beschleunigung der Stilllegung von Kohlekraftwerken muss die Betonindustrie innovativ sein, um den Zugang zu hochwertiger Flugasche aufrechtzuerhalten. Technologien wie die elektrostatistische Trennung von gelagertem Teichschlamm, die chemische Aktivierung von niedrigreaktiven Aschen und das Mischen mit anderen SCMs (z. B. Schlacke, natürliche Puzzolane) gewinnen an Bedeutung. Forscher entwickeln auch „flugaschebasierte Geopolymere“, die Portlandzement vollständig eliminieren, obwohl die Standardisierung und die langfristigen Leistungsdaten noch in Entwicklung sind. In der Zwischenzeit werden verantwortungsvolle Beschaffung und Aufbereitung—Praktiken, die von Golden Fortune gefördert werden—sicherstellen, dass Zementflugasche ein Grundpfeiler für langlebigen, kohlenstoffarmen Beton bleibt.
Das technische und ökologische Argument für Zementflugasche ist überzeugend. Wenn sie richtig beschafft und dosiert wird, bietet sie greifbare Verbesserungen in der Verarbeitbarkeit, Festigkeit und Haltbarkeit, während sie den CO₂-Fußabdruck des Bauens erheblich reduziert. Die Nutzung dieser Vorteile erfordert jedoch ein tiefes Verständnis der Aschenchemie, strenge Qualitätskontrollen und adaptive Mischdesigns. Durch die Zusammenarbeit mit erfahrenen Lieferanten wie Golden Fortune können Ingenieure Flugaschebeton für die anspruchsvollsten Projekte—von maritimen Terminals bis zu städtischen Hochhäusern—sicher spezifizieren und zu einer nachhaltigeren gebauten Umwelt beitragen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen Klasse F und Klasse C Zementflugasche?
A1: Klasse F Flugasche (SiO₂+Al₂O₃+Fe₂O₃ ≥ 70%) ist puzzolanisch, aber nicht selbstzementierend; sie benötigt Portlandzement oder Kalk, um zu reagieren. Klasse C Flugasche (≥50% Summe der gleichen Oxide) enthält mehr Calcium und weist sowohl puzzolanische als auch hydraulische Eigenschaften auf—sie kann ohne Zement aushärten. Klasse F wird im Allgemeinen für Sulfatbeständigkeit und ASR-Kontrolle bevorzugt, während Klasse C möglicherweise eine höhere Frühfestigkeit bietet, aber chemisch variabler ist.
Q2: Kann Flugasche Portlandzement vollständig ersetzen?
A2: Eine vollständige Ersetzung ist nur in alkali-aktivierten Systemen (Geopolymere) mit starken alkalischen Aktivatoren möglich. In konventionellem Beton ersetzt Flugasche typischerweise 15–40% des Zements nach Masse. Höhere Ersetzungsniveaus (50–60%) können mit speziellen Mischdesigns, angemessener Aushärtung und manchmal durch die Kombination von Flugasche mit anderen SCMs wie Schlacke oder Silika-Aerosol erreicht werden.
Q3: Wie beeinflusst Flugasche die Erstarrungszeit von Beton?
A3: Flugasche verzögert im Allgemeinen die Anfangs- und Enderstarrungszeiten, insbesondere bei hohen Ersetzungsniveaus und niedrigen Temperaturen. Die pozzolanische Reaktion ist langsamer als die Zementhydration. Diese Verzögerung kann jedoch durch den Einsatz von Beschleunigern, die Reduzierung des Wassergehalts oder durch Mischen mit Hochfrühfestzementen ausgeglichen werden. Bei heißem Wetter kann die langsamere Erstarrung tatsächlich die Verarbeitbarkeit verbessern.
Q4: Was sind die Lageranforderungen für Flugasche?
A4: Flugasche sollte in trockenen, wetterfesten Silos ähnlich wie Zement gelagert werden. Da sie feiner und besser belüftbar ist, müssen die Silos mit geeigneten Belüftungskissen und Fließhilfen ausgestattet sein, um Brückenbildung zu verhindern. Feuchtigkeit kann Hydration und Klumpenbildung verursachen, daher ist eine Kondensationskontrolle (z.B. Entlüftungsbeutel) essentiell. Golden Fortune bietet detaillierte Richtlinien für das Silomanagement für seine Kunden an.
Q5: Ist Flugasche sicher für die Verwendung in Beton?
A5: Ja. Flugasche, die in Beton verwendet wird, unterliegt strengen Umwelt- und Arbeitsschutzvorschriften (z.B. EPA, OSHA). Das Material ist in der Zementmatrix eingekapselt, und Auslaugungstests bestätigen, dass Spurenelemente immobilisiert sind. Eine ordnungsgemäße Staubkontrolle während der Handhabung ist erforderlich, aber Beton, der Flugasche enthält, stellt kein höheres Risiko dar als konventioneller Beton.
Q6: Wie trägt Zementflugasche zur LEED-Zertifizierung bei?
A6: Flugasche trägt in mehreren Bereichen zu LEED-Punkten bei: „Reduzierung der Auswirkungen des Lebenszyklus von Gebäuden“ (durch Reduzierung des Zementverbrauchs), „Materialien“ (durch Transparenz und Optimierung) und „Abfallmanagement bei Bau- und Abrissarbeiten“ (wenn recycelte Asche verwendet wird). Ihr Einsatz senkt das Potenzial für globale Erwärmung von Beton und hilft Projekten, die Zertifizierung unter dem MR-Kredit von LEED v4.1 zu erreichen.


