
In der Produktion von architektonischem und vorgespannter Beton bleibt die Erreichung einer einheitlichen, langlebigen Farbe eine anhaltende technische Herausforderung. Der Übergang von flüssigen Pigmenten zu trockenen Pulver zur Färbung von Beton -Systemen stellt einen bedeutenden Fortschritt in der Materialwissenschaft dar. Diese Methode, kombiniert mit hochwertigem, gemahlenem Hochofenschlacke (GGBS), bietet eine überlegene Farbkonstanz, beseitigt effloreszenzbedingte Mängel und verbessert die mechanische Haltbarkeit. Im Folgenden analysieren wir die technischen Prinzipien, Anwendungsprotokolle und Leistungsdaten, die modernes, pulverbasiertes Betongießen definieren.
1. Die Wissenschaft hinter pulverbasiertem Betongießen
Der Begriff Pulver zur Färbung von Beton bezieht sich auf die Verwendung von trockenen, mikronisierten Pigmenten in Kombination mit ergänzenden bindemitteln (SCMs) wie GGBS, um eine stabile Färbung im gesamten Betonsystem zu gewährleisten. Im Gegensatz zu flüssigen Zusatzstoffen integrieren sich trockene Pulver, ohne das Wasser-Zement-Verhältnis zu verändern, wodurch die Variabilität von Fließfähigkeit und Erstarrungszeit verringert wird. Der Schlüsselmechanismus umfasst die physikalische und chemische Wechselwirkung zwischen Pigmentpartikeln (typischerweise synthetische Eisenoxide, Chromgrün oder Kobaltblau) und dem bindemittelhaltigen Zement.
Wenn GGBS integriert wird – typischerweise bei 30–50% Ersatzmasse des Portlandzements – wirkt seine niedrigere spezifische Dichte und höhere Feinheit (spezifische Oberfläche >600 m²/kg) als idealer Träger für Pigmentpartikel. Diese Kombination verringert die Reibung zwischen den Partikeln und fördert eine homogene Dispersion. Darüber hinaus ermöglichen die langsameren Hydratationskinetiken von GGBS eine gleichmäßigere Freisetzung von Calciumhydroxid, wodurch das Risiko einer lokalen Farbkonzentration oder „Marmorierung“ minimiert wird.
2. Branchenprobleme, die durch Pulversysteme angesprochen werden
Konventionelle flüssige Färbemethoden und oberflächenaufgebrachte Flecken führen zu mehreren betrieblichen und langfristigen Mängeln. Im Folgenden sind die kritischsten Probleme aufgeführt, die durch fortschrittliche Pulver zur Färbung von Beton -Formulierungen gelöst werden:
Effloreszenz (weiße Salzverfärbung): Lösliches Calciumhydroxid wandert an die Oberfläche, reagiert mit CO₂ und bildet weiße Calciumcarbonatablagerungen, die die beabsichtigte Farbe überdecken. Pulversysteme in Kombination mit GGBS verbrauchen überschüssigen Kalk durch die puzzolanische Reaktion und reduzieren die Effloreszenz in beschleunigten Tests (ASTM C1403) um bis zu 70%.
Batch-zu-Batch chromatische Inkonsistenz: Flüssige Pigmentdosierungen sind anfällig für Messfehler (±5% typisch). Die Dosierung von Trockenpulver mit gravimetrischen Zuführungen erreicht eine Genauigkeit von ±1% und gewährleistet ΔE (Farbunterschied) Werte unter 1,0 über Produktionsläufe hinweg.
UV-Verblassen und Carbonatisierung: Organische Pigmente in einigen flüssigen Farbstoffen zerfallen unter Sonnenlicht. Anorganische Trockenpigmente (z.B. synthetische Eisenoxide) behalten >95% ihrer ursprünglichen Farbintensität nach 1000 Stunden QUV-Wetterung (ASTM G154).
Hohe Logistik- und Lagerkosten: Flüssige Pigmente erfordern klimatisierte Lagerung und häufiges Rühren. Trockenpulversysteme haben eine unbegrenzte Haltbarkeit, wenn sie trocken gehalten werden, wodurch Lagerabfälle reduziert werden.
3. Warum GGBS der bevorzugte Träger in Pulverbeschichtungssystemen ist
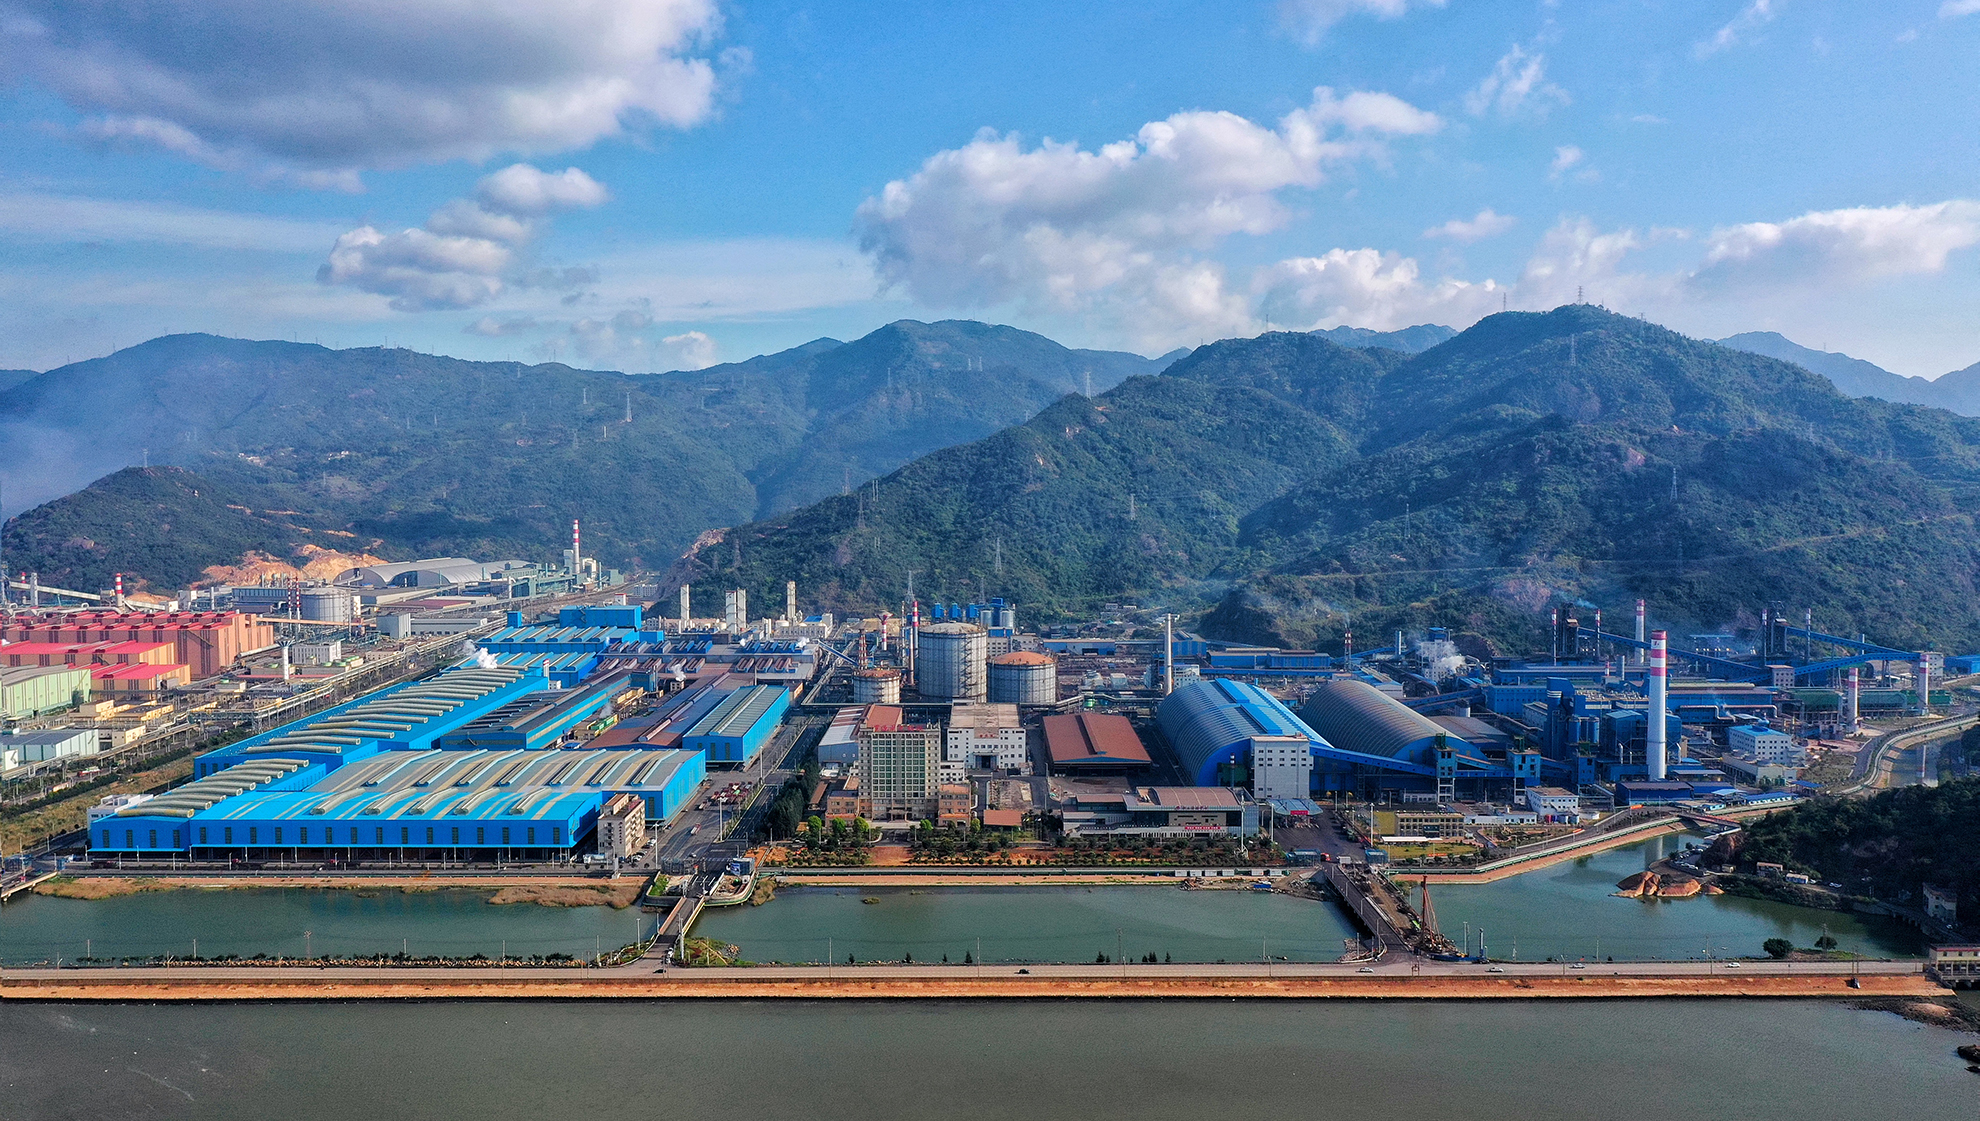
Die Wechselwirkung zwischen GGBS und Pigmentpartikeln ist nicht nur physikalisch – sie ist chemisch synergistisch. Golden Fortune produziert ultrafine GGBS mit einer kontrollierten Partikelgrößenverteilung (d50 = 4–6 µm), die die Lücke zwischen Zement (d50 ~15 µm) und Pigment (d50 ~0,5–1 µm) perfekt überbrückt. Diese abgestufte Packungsdichte reduziert das Hohlraumvolumen, was zu einer dichteren Mikrostruktur führt, die die Pigmentpartikel an ihrem Platz fixiert.
Darüber hinaus verhindert die niedrigere Hydratationswärme von GGBS thermische Risse in großvolumigen gefärbten Elementen, wie Fertigteilen oder Pflastersteinen. Bei integral gefärbtem Beton reduziert der Austausch von 40 % Portlandzement durch GGBS den Wasserbedarf um 5–8 %, was die Farbtiefe und den Oberflächenglanz direkt verbessert. Daten aus unserem Labor zeigen, dass Proben, die Golden Fortune GGBS zusammen mit einem standardmäßigen roten Eisenoxidpulver (6 % nach Bindemittelmasse) verwendeten, eine chromatische Intensität (C* Wert) von 22 % höher erreichten als Referenzmischungen ohne GGBS, während sie 28-Tage-Druckfestigkeiten über 55 MPa aufrechterhielten.
4. Technische Spezifikationen für Mischdesign & Produktion
Um einen robusten Pulver-zu-Farbe-Beton Workflow umzusetzen, müssen Ingenieure drei kritische Parameter kontrollieren: Pigmentbeladung, GGBS-Ersatzrate und Mischenergie. Die folgende Tabelle fasst empfohlene Bereiche basierend auf der Anwendung zusammen:
4.1 Empfohlene Pulverformulierungsspannen
Pigmentdosierung: 3 % bis 8 % der gesamten zementären Masse (höher für Pastelltöne, niedriger für dunkle Farbtöne). Eine Überschreitung von 8 % kann die Festigkeit ohne zusätzlichen Farbzuwachs reduzieren.
GGBS-Ersatz: 25 % bis 50 % nach Gewicht des Portlandzements. Für hellen Beton (Pastellweiß, Beige) verwenden Sie 30-40 % GGBS; für dunkle Farbtöne (Anthrazit, Schwarz) erzielen 40-50 % eine bessere Deckkraft.
Wasser-zu-Bindemittel-Verhältnis: 0,35 bis 0,45. Ein niedrigeres w/b verbessert die Farbsättigung, erfordert jedoch Superplastifizierer für die Verarbeitbarkeit.
Mischsequenz: Trockene Mischung aus Pigment + GGBS + Zement für 60 Sekunden, bevor Wasser und Zuschlagstoffe hinzugefügt werden. Dieser Vorblending-Schritt verhindert die Agglomeration von Pigmenten.
4.2 Qualitätskontrollmetriken
Führen Sie Spektrophotometer-Messungen an frisch gemischten Mörtelproben (nicht nur an gehärteten Proben) durch, um die Dosierung vor der vollständigen Produktion zu korrigieren.
Führen Sie den Test auf Ausblühpotential gemäß EN 13295 durch: Platzieren Sie eine gefärbte Betonsprobe in einer 10%igen Kaliumcarbonatlösung; jede weiße Ablagerung zeigt unvollständige Kalkfixierung an.
Überwachen Sie die Karbonatisierungstiefe mit Phenolphthalein-Indikator an gespaltenen Kernen. Maximale zulässige Tiefe für außen gefärbten Beton: 2 mm nach 10 Jahren (simuliert).
5. Anwendungsfallstudien: Von Fertigteilen zu polierten Böden
Pulverbeschichtungssysteme haben sich in verschiedenen Betonsektoren als erfolgreich erwiesen. Im Folgenden sind drei dokumentierte Projekte aufgeführt, die die Pulver-zu-Farbe-Beton Technologie mit GGBS als primärem SCM nutzen.
5.1 Architektonische Fertigteil-Fassadenplatten (Skandinavien)
Ein dänischer Fertigteilhersteller wechselte von flüssigen Pigmenten zu einem Trockensystem mit Golden Fortune ultrafinem GGBS (30 % Ersatz) und einer rot-braunen Eisenoxidmischung. Das Ergebnis beseitigte vertikale Farbbänder, die durch die Migration von Formöl verursacht wurden. Nach 18 Monaten Freiluftaussetzung wurde keine Ausblühung festgestellt, und die Farberhaltung betrug 96 % der ursprünglichen Werte.
5.2 Durchlässige Pflastersteine für stark frequentierte Zonen (Niederlande)
Für ein kommunales Platzprojekt benötigten die Pflastersteine eine konsistente, tiefschwarze Farbe mit hoher Abriebfestigkeit. Die Mischung enthielt 50% GGBS und 7% Rußpulver. Die Abriebtiefe nach 200 Zyklen (ASTM C944) betrug 1,2 mm, 35% niedriger als bei standardmäßig gefärbten Pflastersteinen. Der Pulver zur Färbung von Beton-Ansatz reduzierte auch die VOC-Emissionen während der Produktion im Vergleich zu lösemittelbasierten Farb-Härtern.
5.3 Polierte Innenbodenplatten (Nordamerika)
Ein 12.000 m² großer Industrieboden verlangte eine einheitliche hellgraue Farbe ohne Oberflächenbeschichtungen. Mit 40% GGBS und 3% Titandioxid-Pulver erreichte das Team eine reflektierende, marmorierungsfreie Oberfläche. Der polierte Finish zeigte kein „Schattenbild“ um die Zuschlagstoffpartikel, ein häufiges Problem bei flüssigen Farbstoffen.
6. Vergleichende Leistungsdaten: Pulver vs. Flüssigfärbung
Um die technischen Vorteile zu quantifizieren, wurde eine kontrollierte Studie durchgeführt, die identische Betonzusammensetzungen (w/b=0,40, Zement=350 kg/m³) mit entweder einem trockenen Pulverpigmentsystem oder einem flüssigen Pigmentsystem bei gleichem Pigmentgehalt (5% Eisenoxid) verglich. Wichtige Ergebnisse nach 90 Tagen:
Farbkonsistenz (ΔE*ab): Pulversystem = 0,8; Flüssigsystem = 2,7 (höheres ΔE = weniger konsistent).
Oberflächen-Effloreszenzbewertung (visuelle Skala 1-5, 1=keine Effloreszenz): Pulver mit GGBS = 1,2; Flüssigkeit ohne SCM = 3,8.
Druckfestigkeit (MPa): Pulver + GGBS = 58,4; Flüssigkeit nur = 51,2 (aufgrund höherer Wasseranforderung).
Frost-Tau-Dauerhaftigkeit (Massenverlust nach 300 Zyklen, ASTM C666): Pulversystem = 3,1%; Flüssigsystem = 7,4%.
Diese Zahlen bestätigen, dass ein gut entwickeltes Pulver zur Färbung von Beton-System nicht nur die Ästhetik verbessert, sondern auch die langfristige Haltbarkeit erhöht – ein kritischer Faktor für Infrastrukturprojekte.
7. Beste Praktiken zur Vermeidung häufiger Fehler
Selbst bei hochwertigen Materialien führt unsachgemäße Ausführung zu Mängeln. Befolgen Sie diese Richtlinien, um den Erfolg sicherzustellen:
Fügen Sie niemals Wasser direkt zu trockenen Pulverpigmenten in den Mixer hinzu; immer mit zementhaltigen Materialien vormischen.
Härten Sie gefärbten Beton mit flüssigen membranbildenden Verbindungen, nicht mit nassem Jutegewebe, um ungleichmäßige Feuchtigkeitsverdunstung und „Wasserflecken“ zu verhindern.
Für Sichtbetonoberflächen, verzögern Sie Oberflächenverzögerungsmittel bis nach dem ersten Erstarren, um das Auswaschen von Pigment aus dem Mörtel zu vermeiden.
Führen Sie Versuchschargen mit derselben Mischanlage und den gleichen Umgebungsbedingungen wie bei der großtechnischen Produktion durch. Passen Sie die Pigmentdosierung basierend auf der tatsächlichen Zementfarbe (grauer vs. weißer Zement) an.
Häufig gestellte Fragen (FAQ)
Q1: Kann jede Betonmischanlage ein Pulver zur Färbung von Beton-System ohne größere Geräteaufrüstungen übernehmen?
A1: Ja. Die meisten bestehenden Mischanlagen können trockene Pulverpigmente integrieren, indem sie einen separaten Wiegebehälter verwenden oder Pigmentbeutel manuell in das Zuschlagstoffband hinzufügen. Für optimale Ergebnisse wird ein Mikrodosierschneckenförderer (Genauigkeit ±0,5%) empfohlen. Die Hauptanforderung besteht darin, sicherzustellen, dass der Mixer genügend Leistung hat, um trockene Pulver homogen zu dispergieren – Zwillingswellenmischer werden den kippbaren Trommelmischern vorgezogen.
Q2: Wie vergleicht sich die Kosten für Pulver zur Färbung von Beton mit flüssiger Färbung oder Oberflächenflecken?
A2: Auf Basis von Kubikmetern kosten hochwertige trockene Pigmente typischerweise 10–20% mehr als handelsübliche flüssige Pigmente. Wenn man jedoch niedrigere Ausschussraten (aufgrund von Farbabweichungen), reduzierte Lagerkosten (keine Gefrier- oder Ablagerungsprobleme) und eine längere Lebensdauer (weniger Verblassen) berücksichtigt, sind die Gesamtkosten oft 15–25% niedriger. Die Verwendung von GGBS als teilweiser Zementersatz kompensiert zudem die Materialkosten.
Q3: Beeinflusst die Verwendung von GGBS mit Pulverkigmenten den endgültigen Farbton?
A3: Ja, aber vorhersehbar. GGBS hat eine leicht hellere graue Farbe im Vergleich zu Portlandzement. Bei dunklen Farben (schwarz, anthrazit) ist der Unterschied vernachlässigbar. Für Pastell- oder weißen Beton müssen Sie möglicherweise die Pigmentdosierung um 0,5–1,0% erhöhen oder weißen Zement verwenden. Golden Fortune bietet Farbtonanpassungstabellen für alle Standardpigmenttypen an, um die Formulierung zu optimieren.
Q4: Was ist der maximale GGBS-Gehalt für außenfarbigen Beton in Frost-Tau-Klimazonen?
A4: Bis zu 50% GGBS können sicher verwendet werden, wenn der Beton ein luftporenbildendes Zusatzmittel (5–7% Luftgehalt) enthält. Unsere Tests zeigen, dass 40% GGBS mit 5% Luftgehalt einen Dauerhaftigkeitsfaktor >90% nach 300 Frost-Tau-Zyklen erreichen. Vermeiden Sie es, 60% GGBS ohne zusätzliche Feinheitsoptimierung zu überschreiten, da dies die Karbonatisierungsbeständigkeit verlangsamen kann.
Q5: Wie verifiziere ich die UV-Beständigkeit eines Pulvers für ein Farbbeton-System vor der großflächigen Verwendung?
A5: Fordern Sie einen beschleunigten Wettertest gemäß ASTM G154 (UVB-313 Lampen, 8h UV bei 60°C, 4h Kondensation bei 50°C) für 1000 Stunden an. Für architektonischen Beton ist eine akzeptable Farbänderung ΔE*ab ≤ 2,0. Renommierte Pigmentlieferanten stellen diese Daten zur Verfügung. Darüber hinaus bieten Feldtestplatten, die sechs Monate auf einem nach Süden ausgerichteten Regal platziert werden, eine praktische Validierung.
Der Übergang zu einer Pulver-zu-Farbbeton-Methodik, insbesondere wenn sie mit leistungsstarkem GGBS integriert ist, löst die hartnäckigsten ästhetischen und dauerhaften Probleme im dekorativen Beton. Die Kombination aus präziser Trockendosierung, chemischer Synergie zwischen GGBS und Pigmenten sowie die Beseitigung von Ausblühungswegen macht diesen Ansatz zur überlegenen Wahl für Planer, Fertigteilhersteller und Auftragnehmer. Für technische Unterstützung oder Materialproben konsultieren Sie das Ingenieurteam von Golden Fortune, um Ihr Mischdesign zu optimieren.


