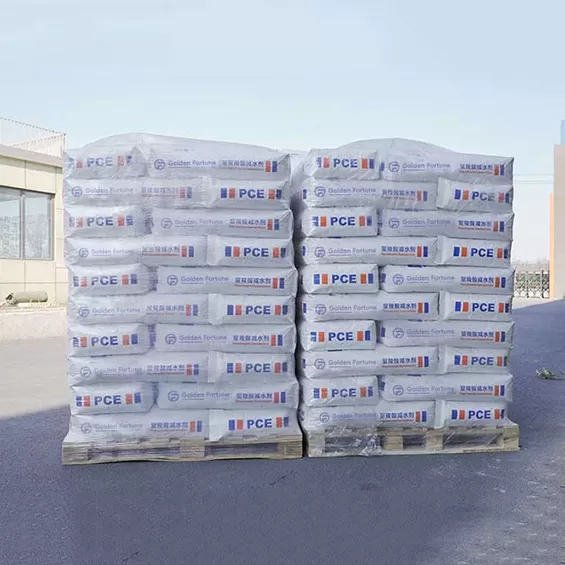
Boden Granuliertes Hochofen-Schlacke (GGBS) hat sich von einem Nebenprodukt zu einem strategischen Bindemittel in der modernen Betontechnologie entwickelt. Für die Ingenieureinkauf und Fertigmischbetriebe beeinflusst die richtige GGBS-Nutzung in Beton direkt die Lebenszykluskosten, die Chlorid-Eindringwiderstandsfähigkeit und die Vermeidung von thermischen Rissen. Dieser Artikel bietet quantitative Einblicke in Schlackenmischungsverhältnisse, Reaktivitätsschwellen und anwendungsspezifische Mischdesigns, unterstützt durch industrielle Daten aus großangelegten Infrastrukturprojekten.
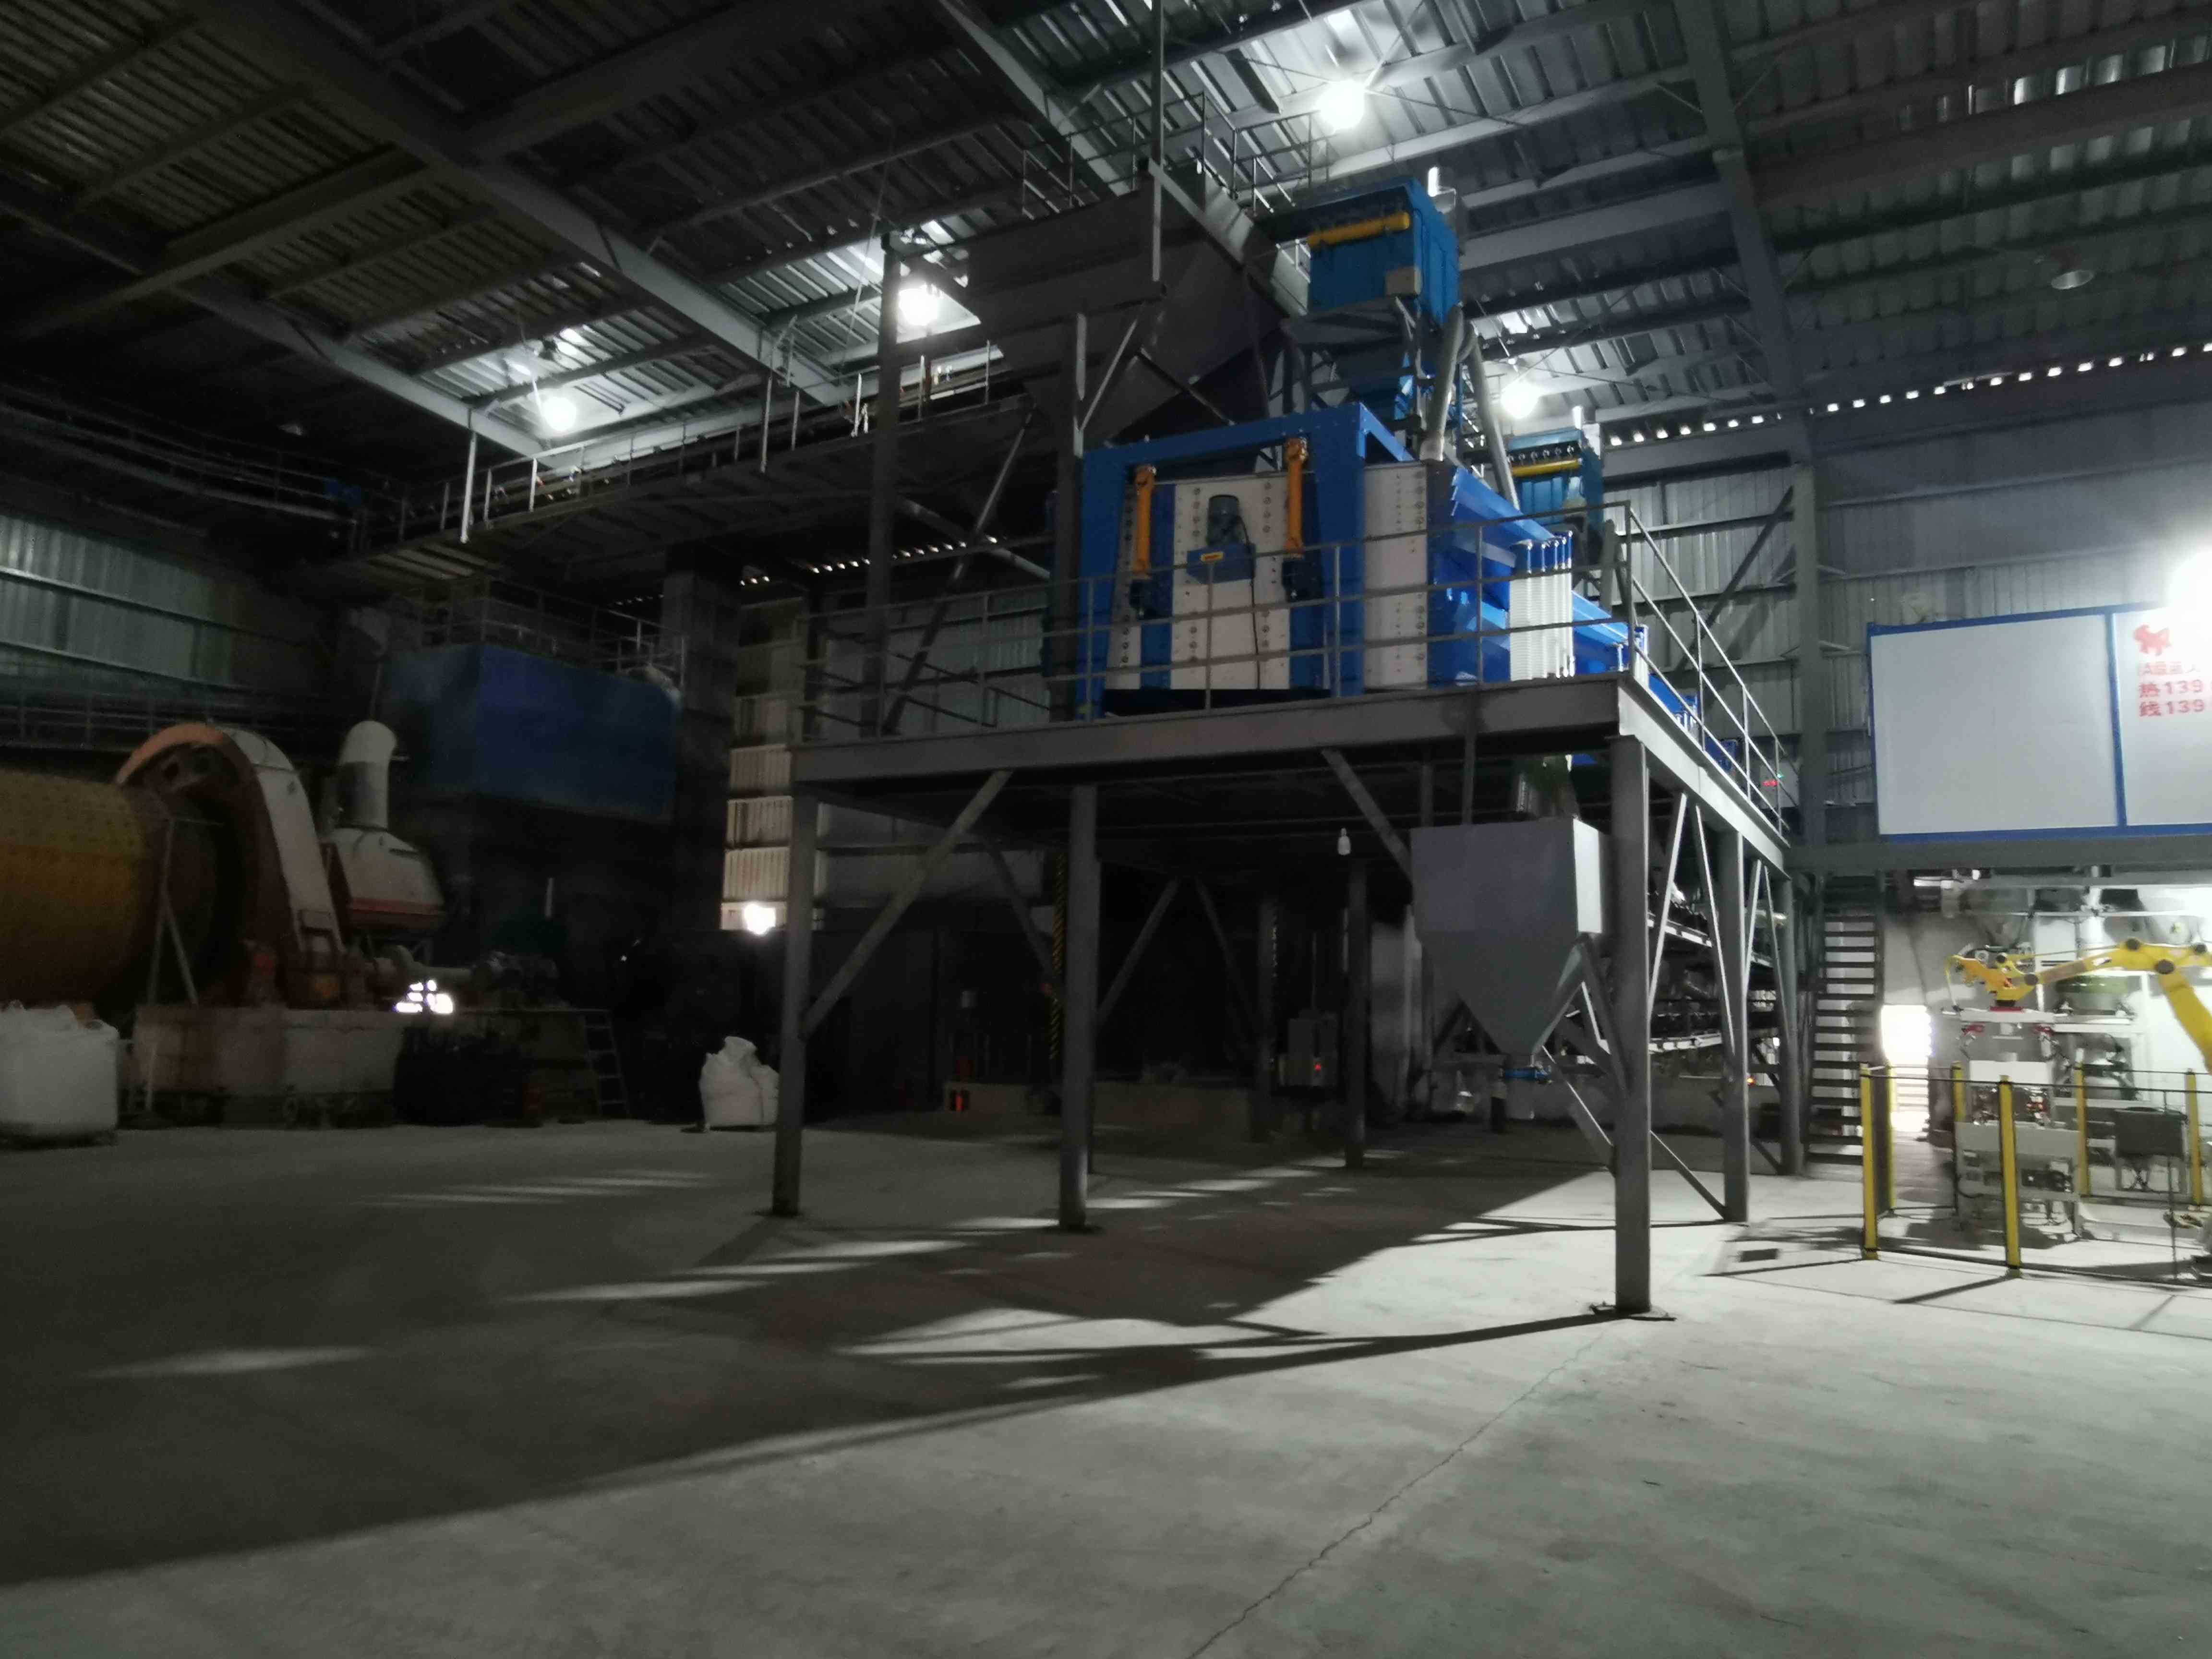
1. Materialgrundlagen: Warum GGBS Standardmischungen übertrifft
GGBS wird durch schnelles Wasserabschrecken von geschmolzener Hochofen-Schlacke erzeugt, was zu einer glasartigen, zementösen Struktur führt, die reich an CaO, SiO₂, Al₂O₃ und MgO ist. Die hydraulische Reaktivität hängt von der Feinheit (spezifische Oberfläche 400–600 m²/kg) und dem Glasgehalt (>90%) ab. Im Vergleich zu Portlandzement (PC) hat GGBS weniger Calciumhydroxid, aber höhere latente hydraulische Eigenschaften, die durch alkalische Umgebungen aktiviert werden. Wichtige technische Parameter:
Reaktivitätsindex – 28-Tage-Aktivitätsindex ≥95% (ASTM C989 Grad 100/120).
Partikelform – Sphärisch und glatt, verbessert die Verarbeitbarkeit und reduziert den Wasserbedarf um 3–5% bei konstantem Nachfall.
Reduzierte Hydratationswärme – Spitzentemperatur um 10–15°C gesenkt im Vergleich zu einfachem PC (massive Betonkritik).
Porenverfeinerung – Sekundäre C-S-H-Gelbildung reduziert die kapillare Porosität um ~30% nach 90 Tagen.
Diese Eigenschaften machen GGBS-Nutzung in Beton zu einer bevorzugten Methode, um eine Lebensdauer von über 100 Jahren zu erreichen, insbesondere in marinen und Abwasserumgebungen.
2. Leistungskennzahlen: Haltbarkeitsverbesserungen durch GGBS
2.1 Sulfat- und Säurebeständigkeit
Standard-PC-Beton leidet unter Ettringit-Ausdehnung, wenn er sulfathaltigen Böden (≥2000 ppm SO₄²⁻) ausgesetzt ist. Der Ersatz von 50–65% PC durch GGBS reduziert die verfügbare Alumina für die Ettringitbildung und senkt die Durchlässigkeit. Testdaten gemäß ASTM C1012 zeigen, dass 50% GGBS-Mischungen Ausdehnungsraten von unter 0,04% nach 12 Monaten erreichen, im Vergleich zu 0,15% für Typ V Zement. Dies ermöglicht es Ingenieuren, GGBS-Beton für Fundamente in aggressiven Bodenbedingungen ohne speziellen sulfatausdauernden Zement zu spezifizieren.
2.2 Chloridinduzierte Korrosionskontrolle
Für Brückenüberbauten, Parkstrukturen und Hafenanlagen ist der Chlorid-Diffusionskoeffizient (Dcl) der Hauptindikator für die Haltbarkeit. Mit 50% GGBS-Ersatz reduziert sich Dcl nach 28 Tagen um 60–70% im Vergleich zu PC-Beton. Die erhöhte Chloridbindungsfähigkeit (aufgrund höherer C-S-H- und AFm-Phasen) verzögert den Korrosionsbeginn um 20–30 Jahre gemäß Life-365-Modellierung. Viele nationale Straßenbehörden verlangen jetzt GGBS-Nutzung in Beton für Küstenbrücken.
3. Quantitative Mischdesignrichtlinien für GGBS-Nutzung in Beton
Optimale Leistung ist kein universeller fester Prozentsatz – sie hängt von der Expositionsklasse, der Festigkeitsklasse und dem frühen Belastungszeitplan ab. Im Folgenden sind bewährte Dosierungsbereiche basierend auf EN 15167-1 und IS 16714 aufgeführt:
Interner Sulfatangriff / geringe Wärme → 50–70% GGBS (massive Betondämme, Fundamente von Windkraftanlagen).
Chloridbeständigkeit / marine Spritzzonen → 40–60% GGBS (Gezeitenwände, Anleger).
Allgemein nachhaltiger Beton (C30/37 – C50/60) → 30–50% GGBS (Fertigmischung für gewerbliche Strukturen).
Hohe Anforderungen an die Frühfestigkeit (24 h Schalungsentfernung) → 20–30% GGBS + 2% auf Calcium-Sulfoaluminat basierender Beschleuniger.
Für jedes Szenario muss GGBS-Einsatz in Beton mit angemessener Nachbehandlung (≥7 Tage feuchte Nachbehandlung für 50% Mischungen zur Aktivierung der Schlackereaktion) gekoppelt werden. Ohne eine ordnungsgemäße Nachbehandlung kann die Tiefe der Oberflächenkarbonatisierung zunehmen, aber dies ist mit wasserhaltenden Maßnahmen handhabbar.
4. Überwindung technischer Herausforderungen: Frühfestigkeit & Erstarrungszeit
Die Hauptzögerlichkeit der Branche bezüglich GGBS-Einsatz in Beton ist die langsamere Festigkeitsentwicklung unter 15°C. Lösungen, die durch jüngste Projekte validiert wurden:
Binäre oder ternäre Mischungen – Fügen Sie 5–10% Silika- rauch oder Calciumnitrat hinzu, um die frühe puzzolanische Reaktion zu beschleunigen.
Erhöhung der Nachbehandlungstemperatur – Verwenden Sie isolierte Schalungen oder Dampfnachbehandlung für Fertigteile (40°C für 12 Stunden).
Anpassung der Nachgiebigkeit – GGBS reduziert den Nachgiebigkeitsverlust, aber Polycarboxylat-Superplastifizierer halten die Fließfähigkeit länger, was längere Transportzeiten ermöglicht.
Für das Gießen bei kaltem Wetter (Umgebungstemperatur <10°C) sollte der GGBS-Gehalt auf 30% begrenzt und Portlandzement Typ III (hohe Frühfestigkeit) zusammen mit einem Beschleuniger verwendet werden. Projekte in Skandinavien wenden erfolgreich 40% GGBS mit erhitzten Zuschlägen und Frostschutzmittelzusätzen an.
5. Umwelt- und wirtschaftliche Vorteile für B2B-Beschaffung
Jede Tonne von OPC, die durch GGBS ersetzt wird, reduziert die CO₂-Emissionen um ungefähr 850–950 kg (einschließlich der vorgelagerten Aufbereitung). Ein Betonwerk, das 200.000 m³/Jahr mit 40% Schlackenersatz produziert, spart jährlich etwa 25.000 Tonnen CO₂ – was direkt zu LEED v4-Punkten und EPD-Reduktionszielen beiträgt. Darüber hinaus ist GGBS in vielen Regionen oft 10–20% günstiger als CEM I (Preisvorteile ab Ofen).
Führende Anbieter wie Golden Fortune bieten konstante Qualität von GGBS mit kontrollierter Feinheit (≥450 m²/kg) und niedrigem Feuchtigkeitsgehalt (<0,5%), was eine zuverlässige Chargenqualität für große Ausschreibungen gewährleistet. Ihre Logistikunterstützung umfasst die Lieferung von Silos und technische Mischungsanpassungen vor Ort, was die Lagerkosten für Betonproduzenten direkt senkt.
6. Anwendungsbezogene Fallbeispiele: GGBS in großen Projekten
6.1 Massivbetonfundamente – Thermische Kontrolle ohne Kühlrohre
Ein 2,8 m dickes Plattenfundament in Südostasien verwendete 65% GGBS-Beton mit 380 kg/m³ Gesamtbindemittel. Die maximale Kerntemperatur blieb unter 60°C mit einem Differenzial <18°C, wodurch eingebaute Kühlrohre eliminiert und 45.000 USD an mechanischen Kühlkosten eingespart wurden. Die Druckfestigkeit nach 90 Tagen erreichte 68 MPa (Entwurfsvorgabe 50 MPa).
6.2 Abwasserbehandlungsbehälter – Biogene Schwefelsäurebeständigkeit
Abwasserbeton mit 55% GGBS und 5% Mikrosilika wies nach 8 Jahren Exposition gegenüber H₂S-Gas (pH 3,5 Zyklen) weniger als 2 mm Oberflächenkorrosion auf. Normaler Beton benötigte nach 3 Jahren Beschichtungsreparaturen. Die wartungsfreie Periode verlängerte sich um 400%.
6.3 Vorgefertigte segmentierte Auskleidungen (Tunnel)
Für einen 12 km langen U-Bahn-Tunnel erreichten 30% GGBS-Mischungen mit Hochleistungs-Wasserreduzierer eine Entformfestigkeit von 25 MPa nach 12 Stunden (Dampfnachbehandlung bei 55°C). Die Endfestigkeit betrug 85 MPa, der Chloridwanderungskoeffizient <2,0×10⁻¹² m²/s – über den Spezifikationen.
Diese Ergebnisse bestätigen, dass gut konzipierter GGBS-Einsatz in Beton nicht nur die strukturellen und Haltbarkeitsanforderungen erfüllt, sondern häufig übertrifft, ohne Kostenstrafen über den Lebenszyklus hinweg.
7. Beste Praktiken für QC und Spezifikationsschreibung
Um eine erfolgreiche Annahme sicherzustellen, fügen Sie die folgenden Klauseln in technische Ausschreibungen ein:
GGBS-Testkonformität – EN 15167-1 oder ASTM C989 Grad 100; Glasgehalt ≤92% durch XRD begrenzen.
Häufigkeit der Mühlenzertifikate – Jede Liefercharge muss chemische Moduli enthalten (CaO/SiO₂ >1.0, (CaO+MgO+Al₂O₃)/SiO₂ >1.4).
Erweiterungstest für Mörtelprismen – ASTM C1260 zur Minderung von ASR (GGBS >40% reduziert typischerweise die Ausdehnung unter 0.10% nach 14 Tagen).
Feldhärtungsprotokoll – Membranbildende Härtungsmittel müssen innerhalb von 30 Minuten nach dem Finish aufgetragen werden; bei heißem Wetter >35°C, Nebelspray vor dem Abdecken.
Zusätzlich integrieren Sie eine Demonstrationscharge (5 m³) an einer nicht kritischen Struktur, um die Nachgiebigkeit und die 7/28-Tage-Stärke-Korrelationen zu überprüfen.
8. Häufig gestellte Fragen (Technischer Fokus)
Q1: Was ist der maximale GGBS-Ersatzanteil für starke Frost-Tau-Exposition?
A1: Für Beton, der Frost-Tau-Zyklen mit Auftausalzen (z.B. Brückendecks, Parkhäuser) ausgesetzt ist, sollte der maximale GGBS-Gehalt auf 40–50% begrenzt werden, wenn Luftporenbildung verwendet wird. Über 50% kann die Stabilität der Luftporen abnehmen. Für massive Abschnitte ohne Luftporenbildung sind jedoch 65% Schlacke weiterhin akzeptabel, da das niedrigere w/c-Verhältnis (<0.40) die verringerte Frostbeständigkeit ausgleicht.
Q2: Erhöht GGBS das Risiko der Karbonatisierung?
A2: Bei gleichem w/c-Verhältnis kann GGBS-Beton in den ersten 28 Tagen bei unzureichender Härtung (<5 Tage) eine leicht höhere Karbonatisierungstiefe aufweisen. Bei ordnungsgemäßer feuchter Härtung (7–10 Tage) reduziert die verfeinerte Porenstruktur die langfristigen Karbonatisierungsraten unter die von PC-Beton. Standardpraxis: Karbonatisierung mittels Phenolphthalein nach 56 Tagen messen – Tiefe <15 mm ist für Stahlbeton akzeptabel.
Q3: Kann ich GGBS mit recycelten Aggregaten (RA) verwenden?
A3: Ja. Ternäre Mischungen mit GGBS (30–40%) und RA (30% grober Ersatz) erreichen ähnliche Festigkeiten wie natürlicher Gesteinskörnung-PC-Beton. Der Schlüssel liegt in der Anpassung der Wasseraufnahme-Kompensation – sättigen Sie RA 1 Stunde vor, um Nachgiebigkeitsverlust zu vermeiden. GGBS mindert die höhere Trockenschwindung von RA aufgrund seines niedrigeren Ca(OH)₂-Gehalts und der verbesserten ITZ-Bindung.
Q4: Wie beeinflusst GGBS die Farbkonstanz in architektonischem Beton?
A4: GGBS verleiht einen helleren, gleichmäßigeren grau-grünlichen Ton im Vergleich zu dem dunklen Grau von PC. Für ein konsistentes ästhetisches Erscheinungsbild sollte der GGBS-Ersatz innerhalb einer Variation von ±5% gehalten werden und derselbe Zementlieferant verwendet werden. Vermeiden Sie Calciumchlorid-Beschleuniger, die dunkle Sprenkel verursachen. Wo weiße Farbe erforderlich ist, verwenden Sie 20–25% GGBS, gemischt mit weißem Portlandzement.
Q5: Was ist die typische Vorlaufzeit für den Import von GGBS zu Projektstandorten?
A5: Der Versand von Schüttgut mit dem Schiff dauert 25–45 Tage von den Hauptschleifzentren für Schlacke (China, Europa, Indien) zu den meisten Häfen, plus 7 Tage für Zoll und pneumatische Entladung. Um Verzögerungen zu vermeiden, Golden Fortune unterhält regionale Lagerzentren in Rotterdam, Singapur und Houston, die eine Lieferung innerhalb von 3-7 Tagen für dringende Bestellungen ermöglichen – entscheidend für den kontinuierlichen Betrieb von Mischanlagen.
Q6: Beeinflusst GGBS die Haftfestigkeit von epoxidbeschichtetem Bewehrungsstahl?
A6: Vergleichende Ausreißversuche (ACI 408.3) zeigen keinen statistischen Unterschied in der Haftfestigkeit zwischen PC und 50% GGBS-Beton (innerhalb von ±2% Variation). Vermeiden Sie jedoch Ölverschmutzung auf der Bewehrung – die höhere elektrische Widerstandsfähigkeit von GGBS-Beton kann das Korrosionsrisiko verringern, selbst wenn die Beschichtung leicht beschädigt ist.
Benötigen Sie projektspezifische technische Unterstützung für GGBS?
Jede Betonzusammensetzung hat einzigartige Einschränkungen – Alkali-Silikat-Reaktivität, Grenzen der Wärmeentwicklung oder Anforderungen an die frühe Steifigkeit. Golden Fortune bietet ISO 9001-zertifiziertes GGBS mit dedizierter Laborunterstützung, um Feinheit, Schlackenaktivitätsindex und chemische Module genau auf Ihre Anwendung abzustimmen. Von Schüttgutlieferungen bis hin zu JIT-Verpackungen gewährleisten jahrzehntelange Erfahrung in der Schlackenverarbeitung, dass Ihre ggbs-Nutzung im Beton vorhersehbare Leistung liefert.
Für Angebote, Materialdatenspezifikationen oder kostenlose Musterprüfungen (Sieb-Analyse + Druckfestigkeitsversuche) reichen Sie Ihre Anfrage unten ein. Unser Technikteam antwortet innerhalb von 8 Geschäftsstunden mit maßgeschneiderten Mischsimulationen Berichten.
Fordern Sie Ihre GGBS-Beratung & Angebot an
Technische Unterstützung bei der Mischungsplanung (einschließlich Hydratationswärmemodellierung)
Aktueller Preis & Verfügbarkeit in großen Mengen (FOB oder CIF-Bedingungen)
Kostenloses 2 kg Muster
zur Laborvalidierung (EN 15167 / ASTM C989)
Email: sales@ultrafineggbs.com oder verwenden Sie das Kontaktformular unter https://www.ultrafineggbs.com/contact.html
Direkte
Anfragenummer: +86 512 6289 2305 (Globales Technikteam)
Übermitteln Sie Ihre Projektanforderungen (Dosierung, Volumen, Lieferhafen) für ein Angebot am selben Tag.