Die Erzählung über Baustoffe vereinfacht Zement oft zu einer einzigen Ware. In Wirklichkeit stellt das Portfolio von Produkten aus Zement einen anspruchsvollen Zweig des Werkstoffingenieurwesens dar, in dem Chemie, Fertigungsgenauigkeit und Aushärtungsprotokolle zusammenkommen, um Vermögenswerte mit Lebensdauern von über einem Jahrhundert zu schaffen. Von strukturellen Elementen, die die Skylines prägen, bis hin zu spezialisierten Komponenten, die chemischen Angriffen widerstehen, erfordert jede Produktkategorie eine spezifische Bindemittelrezeptur, Aggregatwahl und Qualitätssicherungsrahmen. Dieser Artikel bietet eine datengestützte Taxonomie von zementbasierten Produkten, analysiert Fertigungstechnologien, Leistungsfaktoren und aufkommende Trends zur Haltbarkeitserhöhung – mit besonderem Fokus darauf, wie zusätzliche zementhaltige Materialien (SCMs) wie GGBS die langfristige Leistung neu definieren.
1. Vorgefertigte Betonelemente: Präzisionsfertigung unter kontrollierten Bedingungen
Vorgefertigter Beton stellt das größte Segment der industriell hergestellten zementhaltigen Produkte dar. Diese Elemente werden in kontrollierten Umgebungen hergestellt und erreichen im Vergleich zu vor Ort gegossenen Alternativen eine überlegene Maßgenauigkeit, Oberflächenbeschaffenheit und Aushärtungskonsistenz. Zu den häufigen Anwendungen gehören tragende Balken, Säulen, Hohlkörperplatten, Stützmauern und sanitäre Schächte. Der Produktionsprozess verwendet hochfeste Zemente (ASTM Typ III) oder beschleunigte Aushärtung (Dampf oder Autoklavierung), um eine schnelle Schalungsumschlagzeit zu erreichen – oft innerhalb von 18 bis 24 Stunden 70 % der Entwurfsfestigkeit zu erreichen.
Technische Spezifikationen: Die Wasser-Zement-Verhältnisse liegen typischerweise zwischen 0,32 und 0,42, was eine hohe Dichte und geringe Durchlässigkeit gewährleistet. Die Bewehrung umfasst Vorspannstränge für Langspanneinsätze. Für verbesserte Haltbarkeit in aggressiven Umgebungen integrieren Hersteller 25–50 % GGBS, um die Porenstruktur zu verfeinern und das Eindringen von Chloriden zu mindern. Der Einsatz von Golden Fortune ultrafinem GGBS in der Fertigung von Fertigteilen hat eine Reduzierung der Chlorid-Diffusionskoeffizienten um 40 % gezeigt, während die erforderliche Frühfestigkeit für die Entformungszeiten aufrechterhalten wird.
Branchenproblem: Inkonsistente Aushärtungstemperaturen können zu unterschiedlichem Schrumpfen und Mikrorissen führen. Lösung: Implementierung von Echtzeit-Temperaturüberwachung und Optimierung der Bindemittelsysteme mit kontrollierter Wärmefreisetzung.
2. Vorgepresster Beton: Hochleistungsstruktursysteme
Vorgepresste Betonprodukte – einschließlich Brückenbalken, Bahnschwellen, Wassertanks und Windturm-Türme – basieren auf hochfestem Beton (typischerweise 50–80 MPa), um Zugspannungen durch induzierte Kompression zu widerstehen. Das Bindemittelsystem für vorgespannte Produkte aus Zement erfordert eine geringe Kriechneigung, einen hohen Elastizitätsmodul und minimales Schrumpfen. Die Spezifikationen verlangen oft Typ III oder gemischte Zemente mit Silikastaub oder GGBS, um sowohl die Frühfestigkeit für das Vorspannen der Stränge als auch die langfristige dimensionsstabilität zu erreichen.
Technische Herausforderungen umfassen verzögerte Ettringitbildung (DEF) aufgrund erhöhter Aushärtungstemperaturen und Alkali-Silikareaktion (ASR) mit reaktiven Aggregaten. Vorgepresste Hersteller haben zunehmend ternäre Mischungen (Zement + GGBS + Silikastaub) angenommen, um diese Risiken zu adressieren. Felddaten von Brückenbauprojekten zeigen, dass GGBS-Ersatzstoffe von 30–40 % die Kriechkoeffizienten um 15–20 % im Vergleich zu herkömmlichen Typ I Zementmischungen reduzieren, was zu einer geringeren langfristigen Durchbiegung und einer verbesserten strukturellen Integrität führt.
3. Architektonische Fertigteile und glasfaserverstärkter Beton (GFRC)
Architektonische Verkleidungen, Fassadenpaneele und ornamentale Elemente nutzen die Formbarkeit von Zement, um ästhetische Komplexität zu erreichen. Glasfaserverstärkter Beton (GFRC) stellt eine spezialisierte Unterkategorie dar, bei der alkalibeständige Glasfasern Biegefestigkeit bieten und dünnwandige Paneele (typischerweise 15–25 mm) mit reduziertem Gewicht ermöglichen. Die zementäre Matrix in GFRC verwendet häufig Typ I oder weißen Zement mit Polymermodifikatoren, um die Haftung und Duktilität zu verbessern.
Haltbarkeitsbedenken konzentrieren sich auf die Faserzerstörung durch hohe Alkalität. Moderne Formulierungen verwenden niedrigalkalischen Zement und integrieren SCMs wie Metakaolin oder GGBS, um die Alkalität der Porenlösung zu reduzieren und die Lebensdauer über 50 Jahre ohne Festigkeitsrückgang zu verlängern. Für großangelegte architektonische Projekte liefert Golden Fortune ultrafeines GGBS, das, wenn es zu 20–30% gemischt wird, die Matrixverdichtung verbessert und die Ausblühungen reduziert – ein häufiges ästhetisches Manko im architektonischen Beton.
4. Betonmauersteine (CMUs) und Pflasterprodukte
Betonblöcke, Pflastersteine und segmentale Stützwandelemente stellen hochvolumige, niedrigschläfrige Produkte dar, die auf automatisierten Produktionslinien hergestellt werden. Diese Produkte aus Zement basieren auf nullschläfrigem Beton (Konsistenz ähnlich wie feuchte Erde), der durch Vibration und Druck verdichtet wird, gefolgt von sofortiger Aushärtung bei erhöhten Temperaturen (typischerweise 50–70°C). Der Bindemittel muss eine schnelle Festigkeitsentwicklung erreichen, während die Farbkonstanz und Abriebfestigkeit aufrechterhalten werden.
Aus Materialsicht verwenden CMU-Hersteller häufig Typ I oder II Zement mit hoher Feinheit, um die frühe Hydratation zu beschleunigen. Die Branche sieht sich jedoch dem Druck zur Nachhaltigkeit ausgesetzt, den verkörperten Kohlenstoff zu reduzieren. Der Ersatz von 15–30% Portlandzement durch GGBS senkt nicht nur den CO₂-Fußabdruck, sondern verbessert auch die Frost-Tau-Beständigkeit in Pflasteranwendungen – ein kritisches Erfordernis für nördliche Klimazonen, in denen Auftausalze die Verschlechterung verschärfen. Fallstudien aus städtischen Infrastrukturprojekten zeigen, dass GGBS-gemischte Pflastersteine 25% geringere Wasseraufnahme und signifikant höhere Abplatzungsbeständigkeit nach 300 Frost-Tau-Zyklen im Vergleich zu herkömmlichen Einheiten aufweisen.
5. Ultra-Hochleistungsbeton (UHPC) Produkte
UHPC stellt den Höhepunkt der zementbasierten Materialtechnologie dar und erreicht Druckfestigkeiten von über 150 MPa und Biegefestigkeiten von über 30 MPa durch optimierte Partikelverpackung, niedrige Wasser-Bindemittel-Verhältnisse (0,15–0,20) und Stahlfaserverstärkung. Produkte, die mit UHPC hergestellt werden, umfassen Brückendeckverbindungen, architektonische Schalen, explosionsbeständige Paneele und Fundamente für Windkraftanlagen.
Die Bindemittelzusammensetzung für UHPC ist hochkomplex und umfasst typischerweise Typ V Zement, Silikastaub, gemahlenen Quarz und Superplastifizierer. Jüngste Innovationen integrieren GGBS als teilweisen Zementersatz, um die autogene Schrumpfung zu reduzieren – ein hartnäckiges Problem in Systemen mit niedrigem w/b. Forschungen zeigen, dass der Ersatz von 20% Zement durch ultrafeines GGBS die autogene Schrumpfung um 30–40% reduziert, ohne die Festigkeitsentwicklung im frühen Alter zu beeinträchtigen. Diese Synergie ist insbesondere für dünnschalige UHPC-Produkte von Wert, bei denen die dimensionsstabilität die Gebrauchstauglichkeit bestimmt.
Herstellungsherausforderungen: Hohe Materialkosten (typischerweise 1.500–2.500 $ pro m³) und der Bedarf an spezialisierten Mischgeräten schränken die weitverbreitete Annahme ein. Für kritische Infrastrukturen, die extreme Haltbarkeit oder Gewichtseinsparungen erfordern, bietet UHPC jedoch Lebenszykluskostenvorteile, die die anfängliche Investition rechtfertigen.
6. Walzbeton (RCC) für Fahrbahnen und Dämme
Walzbeton gehört zu einer speziellen Kategorie von zementgebundenen Produkten, die für stark beanspruchte Fahrbahnen, Industrieflächen und den Damm-Bau verwendet werden. RCC wird mit Asphalt-ähnlichen Pflastermaschinen eingebaut und mit Rüttelwalzen verdichtet, wodurch Dichten von über 98 % der theoretischen Dichte erreicht werden. Der Bindemittelgehalt ist niedriger als bei herkömmlichem Beton (typischerweise 200–300 kg/m³), und Mischungen enthalten oft hohe Mengen an SCMs, um die Wärmeentwicklung und die Kosten zu kontrollieren.
Für RCC-Fahrbahnen ist die Haltbarkeit gegen Abrieb durch starken Verkehr und Auftausalze von größter Bedeutung. Die Mischung von Zement Typ II mit 30–50 % GGBS hat sich als wirksam erwiesen, um die Oberflächenabriebfestigkeit um 15–20 % zu verbessern und thermische Rissbildung während großer Einbauvolumen zu reduzieren. In hydraulischen Bauwerken verhindern Bindemittel mit niedriger Wärmeentwicklung (Typ IV oder hoch-SCM-Mischungen) thermische Rissbildung, die die Wasserdichtigkeit gefährden könnte. Die Fähigkeit, die Chemie des Bindemittels an spezifische Einbaubedingungen anzupassen, macht RCC zu einer vielseitigen Lösung für Massivbetonanwendungen.
7. Zementbasierte Reparaturmörtel und -massen
Die Rehabilitation von Infrastrukturen treibt die Nachfrage nach spezialisierten Reparaturprodukten voran – einschließlich schrumpfungscompensierender Massen, polymermodifizierter Mörtel und korrosionshemmender Beschichtungen. Diese Produkte aus Zement müssen eine Haftfestigkeit von mehr als 1,5 MPa zu bestehendem Beton erreichen, kontrollierte Ausdehnung und eine schnelle Festigkeitsentwicklung aufweisen, um Ausfallzeiten zu minimieren. Bindemittelsysteme kombinieren häufig Zement Typ III mit expansiven Mitteln (Calciumsulfoaluminat) und redispersible Polymerpulver.
Herausforderungen umfassen die Verträglichkeit mit bestehenden Untergründen und die Haltbarkeit in chloridbelasteten Umgebungen. Die Einbeziehung von 10–20 % GGBS in Reparaturmörtel verringert das Risiko einer Alkali-Silika-Reaktion und verbessert die Chloridbindekapazität, wodurch die Reparaturintervalle im Vergleich zu herkömmlichen zementbasierten Flickmassen um 5–10 Jahre verlängert werden. Golden Fortune arbeitet mit Formulierern von Reparaturmaterialien zusammen, um die Feinheit von GGBS für verbesserte Rheologie und frühe Haftentwicklung zu optimieren.
8. Nachhaltigkeit und Materialeffizienz in Zementprodukten Herstellung
Die Zementindustrie macht etwa 7–8 % der globalen CO₂-Emissionen aus, was die dringende Nachfrage nach Produkten mit geringerem Kohlenstoffgehalt antreibt. Hersteller von zementbasierten Gütern reagieren, indem sie den Klinkergehalt durch SCM-Substitution reduzieren, Mischungsdesigns für Festigkeitseffizienz optimieren und Technologien zur Kohlenstoffabscheidung übernehmen. Die Verwendung von GGBS – einem Nebenprodukt der Stahlproduktion – ist besonders effektiv und bietet eine Reduzierung des verkörperten Kohlenstoffs um 70–80 % pro Tonne, die durch Portlandzement ersetzt wird.
Quantitative Lebenszyklusanalysen zeigen, dass der Ersatz von 40 % Zement durch GGBS in Fertigteilprodukten das globale Erwärmungspotenzial um 35–45 % reduziert und gleichzeitig Haltbarkeitsindikatoren wie Widerstandsfähigkeit und Chloridpenetrationswiderstand verbessert. Für Infrastrukturbetreiber bedeutet dies niedrigere Wartungskosten und verlängerte Lebensdauer der Anlagen – ein überzeugendes wirtschaftliches Argument über die Umweltvorteile hinaus. Regulierungsrahmen in Europa und Nordamerika begünstigen zunehmend solche Produkte mit niedrigem Kohlenstoffgehalt und schaffen eine Marktunterscheidung für Hersteller, die fortschrittliche Bindemittelstrategien übernehmen.
9. Qualitätssicherung und Prüfprotokolle für die Leistung
Die Gewährleistung der Zuverlässigkeit von zementbasierten Produkten erfordert strenge Tests, die mit ASTM-, EN- oder ISO-Normen übereinstimmen. Wichtige Leistungsindikatoren sind:
Druckfestigkeit: 28-Tage- und Frühaltertests (1, 3, 7 Tage) gemäß ASTM C39.
Biegefestigkeit: Kritisch für Pflastersteine und architektonische Platten (ASTM C78).
Durchlässigkeit: Schnelle Chloriddurchlässigkeit (RCPT, ASTM C1202) und Wasseraufnahme (ASTM C642).
Dimensionsstabilität: Trockenschrumpfung (ASTM C157) und Kriechprüfung für vorgespannten Elemente.
Frost-Tau-Beständigkeit: ASTM C666 für die Exposition gegenüber Enteisungssalzen.
Fortgeschrittene Hersteller implementieren statistische Prozesskontrolle (SPC), um Batching-, Misch- und Aushärtungsparameter zu überwachen und so Konsistenz über Produktionsläufe hinweg sicherzustellen. Für wertvolle Infrastrukturen bietet die Zertifizierung durch Dritte (z. B. PCI für Fertigteile, NPCA) zusätzliche Sicherheit für Planer.
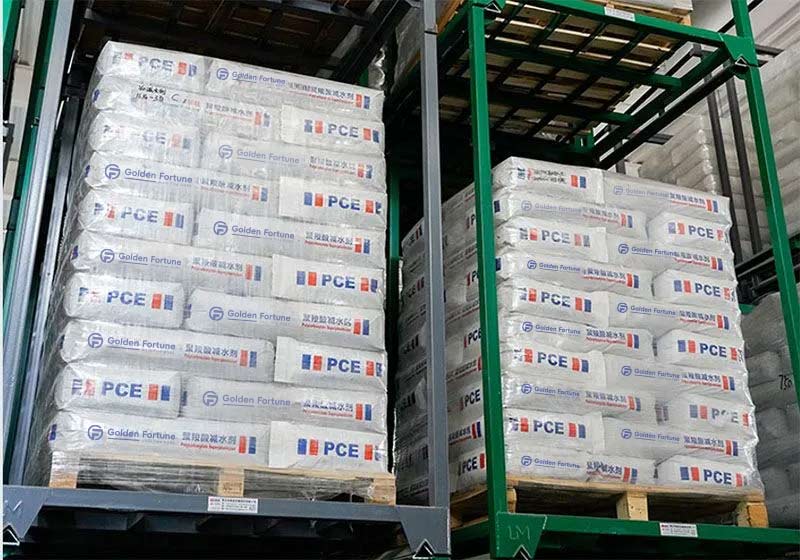
10. Zukünftige Trends: Digitale Fertigung und funktionale Betonprodukte
Das nächste Jahrzehnt wird eine Konvergenz von digitaler Fertigung und funktionalem Materialdesign erleben. 3D-gedruckte Betonstrukturen, selbstheilende zementgebundene Verbundstoffe und photocatalytische Pflaster (zur Luftverschmutzungsreduktion) stellen aufkommende Produktkategorien dar. Diese Innovationen erfordern präzise Kontrolle über Rheologie, Hydratationskinetik und Additivintegration – Bereiche, in denen SCMs wie GGBS eine entscheidende Rolle bei der Anpassung der frischen und erhärteten Eigenschaften spielen.
Für Hersteller traditioneller Produkte aus Zement umfasst der Übergang die Aufrüstung von Batching-Systemen, um mehrere Pulver zu berücksichtigen, die Entwicklung von Mischdesigns mit geringeren CO2-Fußabdrücken und die Annahme digitaler Qualitätsmanagementsysteme. Unternehmen, die diese Technologien proaktiv übernehmen, werden einen Wettbewerbsvorteil in Märkten erlangen, in denen Nachhaltigkeit und Leistung zunehmend unverhandelbar sind.
Häufig gestellte Fragen (FAQ)
F1: Was ist der Unterschied zwischen Fertigteilbeton und Ortbeton hinsichtlich der Produktqualität?
A1: Fertigteilbetonprodukte werden in kontrollierten Fabrikumgebungen hergestellt, was eine engere Qualitätskontrolle über Mischverhältnisse, Aushärtungsbedingungen und Maßgenauigkeit ermöglicht. Dies führt zu einer höheren Konsistenz der Druckfestigkeit (Variationskoeffizient typischerweise <5 % im Vergleich zu 10–15 % für Ortbeton), überlegenen Oberflächenfinishs und einem reduzierten Risiko von thermischen Rissen. Ortbeton bietet Flexibilität für einzigartige Standortbedingungen, fehlt jedoch die Wiederholbarkeit und beschleunigten Produktionszyklen von Fertigteilbetrieben.
F2: Wie verbessert GGBS die Haltbarkeit von Fertigteil- und vorgespannten Produkten?
A2: Gekörntes, granuliertes Hochofenschlacke (GGBS) reagiert mit Calciumhydroxid aus der Zementhydration, um zusätzliches Calcium-Silikat-Hydrat (C-S-H) zu bilden, das die Porenstruktur verfeinert und die Durchlässigkeit verringert. Bei Fertigteil- und vorgespannten Produkten senkt die Einarbeitung von GGBS bei 30–50 % Ersatzlevels die Chlorid-Diffusionskoeffizienten um 40–60 %, verbessert die Sulfatbeständigkeit und verringert das Risiko einer Alkali-Silikagelreaktion (ASR). Hersteller wie Golden Fortune bieten ultrafeines GGBS an, das die frühe Festigkeitsentwicklung aufrechterhält, die für die Schalungsentfernung entscheidend ist.
Q3: Welcher Zementtyp wird für die Herstellung von Betonmauerwerkseinheiten (CMUs) empfohlen?
A3: CMU-Hersteller verwenden typischerweise Portlandzement vom Typ I oder Typ II mit einer Feinheit von 350–400 m²/kg Blaine, um eine schnelle Festigkeitsentwicklung während der niedrigen Verdichtung und Dampfaushärtung zu erreichen. Für verbesserte Haltbarkeit in Frost-Tau-Klima verbessert die Mischung von 15–25% GGBS die Porenstruktur und verringert die Wasseraufnahme. Weißzement wird für architektonische Blöcke spezifiziert, die eine konsistente Farbe erfordern. Die Auswahl hängt auch von den lokalen Aggregatmerkmalen und den Expositionsbedingungen ab.
Q4: Was sind die Hauptprobleme bei der Herstellung von ultrahochleistungsbeton (UHPC) Produkten?
A4: Die Herausforderungen bei der UHPC-Herstellung umfassen: (1) die Erreichung einer gleichmäßigen Faserverteilung ohne Agglomeration, (2) das Management der autogenen Schrumpfung aufgrund sehr niedriger Wasser-Bindemittel-Verhältnisse, (3) hohe Materialkosten, die effiziente Mischdesigns erfordern, und (4) spezialisiertes Mischgerät, das hohe Scherkräfte bewältigen kann. Diese Herausforderungen werden durch optimierte Partikelpackung, die Einarbeitung von schrumpfungsreduzierenden Zusatzmitteln und die Verwendung von ultrafinen SCMs wie GGBS angegangen, um das Bindemittelsystem zu verfeinern, ohne die Rheologie zu beeinträchtigen.
Q5: Wie können Hersteller den CO₂-Fußabdruck von zementbasierten Produkten reduzieren und gleichzeitig die Leistung aufrechterhalten?
A5: Die effektivste Strategie besteht darin, einen Teil des Portlandzements durch ergänzende zementhaltige Materialien (SCMs) wie GGBS, Flugasche oder gebrannte Tone zu ersetzen. Für jede Tonne GGBS, die anstelle von Zement verwendet wird, werden etwa 0,85–0,95 Tonnen CO₂ vermieden. Weitere Maßnahmen umfassen die Optimierung von Mischdesigns, um den Zementgehalt zu minimieren, ohne die Festigkeit zu opfern, die Nutzung erneuerbarer Energien in der Herstellung und die Implementierung von Technologien zur Kohlenstoffabscheidung, -nutzung und -speicherung (CCUS). Die Leistungsvalidierung durch Tests stellt sicher, dass niedrigere CO₂-Produkte die Haltbarkeitsanforderungen erfüllen oder übertreffen.
Für technische Beratung zur Optimierung von zementbasierten Produktformulierungen mit hochleistungsfähigen SCMs, erkunden Sie unsere Materialanforderungen und Ingenieurdienstleistungen.